
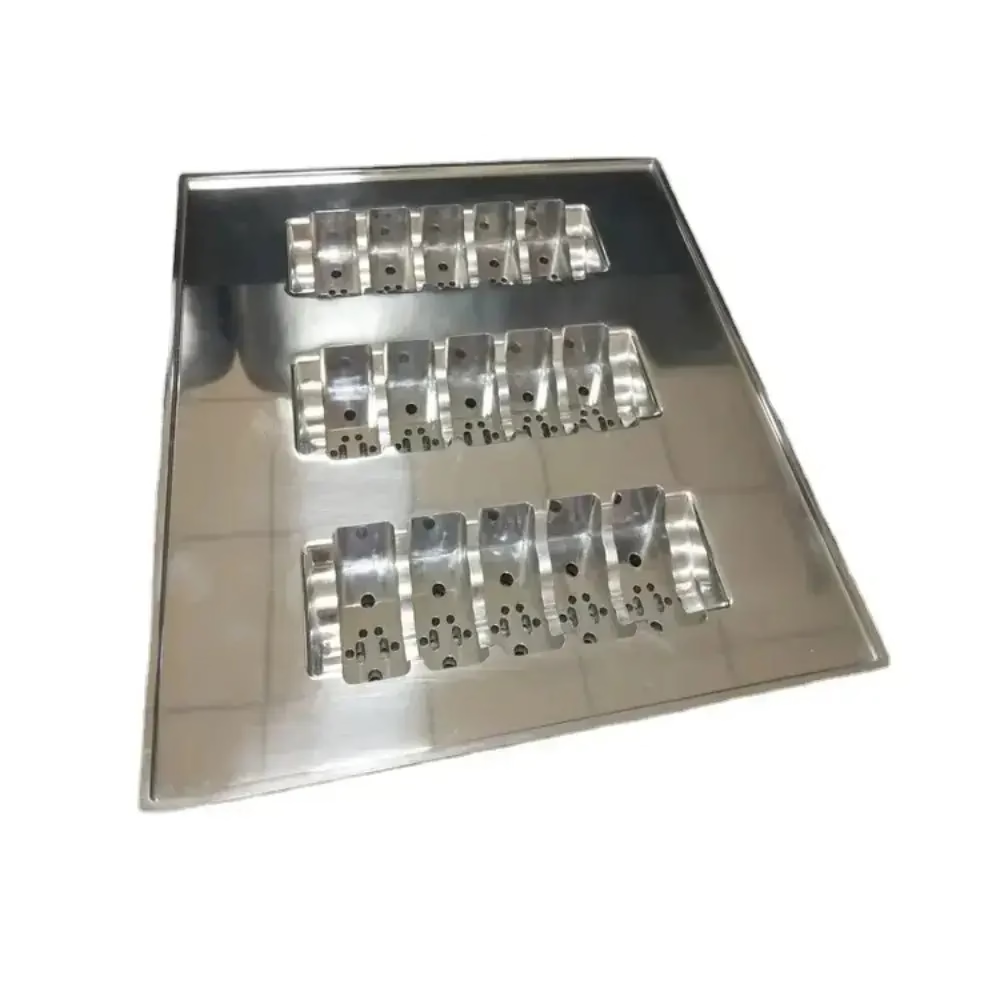
平板防护面板为何最先失效
平板钢防护罩在纸面上看很结实。实际使用中它像一张膜片。1.5 mm 板跨距 400 mm,在 200 N 推力下可见明显变形,工具掉落的每次冲击都会留下永久凹痕。凹痕才是真正的问题。面板一旦弯曲,就可能碰到旋转联轴器或摩擦皮带,防护罩就从安全件变成了易损件。
加强筋通过把材料移离中性轴来解决这个问题。12 mm 深的加强筋使该处的薄板变成浅梁。弯曲刚度大致随深度的立方增长,因此 1.5 mm 板上的 12 mm 加强筋远比无筋的 3 mm 板更刚。正是这个比例让轻型罩壳能承受重击。
还有第二种较少被关注的失效模式。平板几乎没有阻尼,会以自身频率振铃。在 3,000 rpm 运行的机器上,普通防护罩会持续嗡鸣,几个月内就会使自身安装螺栓疲劳。加强筋把面板分成更短的跨距,提高固有频率并降低该振动的幅值。
所以罩壳不只是盖板。它是有明确载荷路径的加强壳体。按壳体设计就能存活。按盖板设计就只能被更换。
加强筋几何:间距、深度与方向
三个数值控制大部分行为:加强筋间距、深度和方向。间距是相邻加强筋的中心距。深度是加强筋高出基板的高度。方向决定加强筋抵抗哪种弯曲模式。
对于典型机器防护罩,40 mm 到 150 mm 的间距可行。间距越密,面板越刚越重,压机或激光工时越多。间距越大越省成本,但基板会在加强筋之间鼓动。作为起点,加强筋之间的无支撑跨距保持在板厚的 60 倍以内。1.5 mm 板即 90 mm。
深度是刚度的来源。同样 1.5 mm 板,加强筋从 6 mm 加深到 12 mm,局部弯曲刚度约提高八倍。超过约 20 mm 后加强筋自身开始扭转,收益明显下降。深筋还会积存切屑和切削液,对靠近切削区的罩壳尤其重要。
方向跟随载荷。加强筋应横跨最短跨距并沿预期冲击方向布置。主轴上方罩壳通常意味着加强筋沿圆周方向,而非沿轴向。方向错误的加强筋增加重量却几乎不增加刚度。
加强筋钢板罩壳的板厚选择
有了加强筋之后,厚度更多是成本决策而非刚度决策。加强筋负责加强。基板只需抵抗局部凹痕并在加强筋之间传递剪切。这就是 1.2 mm 加强筋罩壳常优于 3 mm 平板罩壳的原因。
0.9 mm 到 2.0 mm 的低碳钢板覆盖大多数防护罩。低于 0.9 mm,安装时手压就会使板凹陷,加强筋圆角也难以成形干净。高于 2.0 mm,压机力快速上升,重量对铰接或可拆卸罩壳开始变得重要。经常受冲击的罩壳,2.5 mm 到 3.0 mm 是合理上限。
材料选择跟随环境而非载荷。A36 或 1018 适用于室内。冲洗区域用 304 或 316 不锈钢耐腐蚀,但成形回弹更大,加强筋圆角需要更大。铝 5052 或 6061 易成形且轻,但反复受击的罩壳会凹陷,而钢只会划伤。
一条经验法则:如果罩壳是结构件,即上面安装东西或承载,就按梁处理并按应力确定加强筋尺寸。如果纯粹是屏障,就按抗凹痕确定尺寸,让加强筋负责刚度。
加强筋的适用与不利之处
加强筋不是免费的。每道筋都是一次额外折弯、一次额外工装走刀和一个积污处。跨距小于 150 mm 的小罩壳,通常一道浅筋或简单折边就够。给 100 mm 盖板加五道筋只会增加成本,操作者察觉不到任何变形改善。
需要频繁清洁的罩壳不适合深筋。切削液、切屑和粉尘会沉积在筋槽里。如果罩壳位于湿加工区上方,要么用带排水斜度的浅筋,要么改用带成形边和翻边的平板。
加强筋还与紧公差冲突。成形加强筋会从周围板材拉料,深筋旁边的平面可能弓起 0.3 mm 到 0.5 mm。如果罩壳有机加工安装面或密封垫面,应在成形后加工这些特征,而不是之前。我们对机加工特征保持 ±0.005 mm,密封面 Ra 0.8–1.6 μm,但这只有在先完成成形的前提下才成立。
最后,加强筋改变罩壳的配合。加强筋面板更刚,不会顺应翘曲的框架。确定加强筋设计前,先检查安装框架的平面度。
成形、焊接与表面处理要点
大多数带加强筋的防护罩采用折弯或辊压成型。折弯灵活,适合小到中批量,从单件原型到几千件均可。辊压成型在大约 5,000 件以上相同零件时更划算,因为模具成本被摊薄。原型防护罩用激光切割展开料再折弯加强筋,交期短。
焊接是薄壁加强筋板容易变形的地方。热量拉扯板材,加强筋随之变形。点焊顺序要交替两端,控制焊缝尺寸,并在每道之间让零件冷却。如果防护罩有加工配合面,留 0.5 mm 到 1.0 mm 余量,焊后加工。
表面处理取决于使用环境。粉末喷涂在低碳钢上抗磕碰最好。发黑适合需要薄且尺寸稳定的表面。阳极氧化用于铝制防护罩,即重量比抗冲击更重要时。喷涂前喷砂可提高附着力并遮盖成型痕迹。
激光打标适合安全文字、零件号和检验标记。最小字高 1.5 mm,因此在确定展开料之前要规划好打标区域。
带筋防护罩与平板防护罩:各自适用场景
按跨度、载荷和清洁需求对比
| 条件 | 带加强筋钢板防护罩 | 带折边的平板防护罩 |
|---|---|---|
| 跨度小于 150 mm | 过度设计;成本累积 | 通常足够 |
| 跨度 150–600 mm | 刚性好且轻;最合适 | 需更厚板料才能匹配 |
| 反复受冲击 | 加强筋分散载荷 | 支撑之间易凹陷 |
| 潮湿、切屑多的区域 | 加强筋积存碎屑 | 易于擦拭 |
| 加工安装面 | 成形后机加工 | 展开料更简单 |
| 批量低于 1,000 | 折弯机,模具成本低 | 最便宜的选项 |
| 重量关键的防护罩 | 薄板加加强筋更优 | 同等刚度下更重 |
| 接近 3,000 rpm 的振动 | 加强筋提高固有频率 | 产生嗡鸣并疲劳螺栓 |
带加强筋钢板防护罩问答
机床防护罩的加强筋应多深?
对于 1.2 mm 到 2.0 mm 板料,8 mm 到 15 mm 的筋深可覆盖大多数防护罩。刚度在约 20 mm 以内提升很快,之后加强筋开始扭转,收益很小。深筋还会积存切屑,因此停在真正需要的深度即可。
带筋防护罩能满足严格公差吗?
可以,但必须先成型。加强筋会从周围板材拉料,相邻平面可能弓起 0.3 mm 到 0.5 mm。任何安装面留余量,成型和焊接后再加工。这些加工特征我们可保持 ±0.005 mm。
湿式加工单元的防护罩选哪种钢?
如果防护罩会接触冲洗水或切削液雾,用 304 或 316 不锈钢。不锈钢成型时回弹更大,因此要规划更大的筋圆角并预期更多回弹补偿。干燥的室内单元,A36 或 1018 加粉末喷涂是成本更低的选择。
加强筋对降噪有帮助吗?
有帮助,但是间接的。加强筋缩短自由跨度,提高板件固有频率并降低振动幅值。如果防护罩在特定主轴转速下嗡鸣,将筋距改变 20% 到 30% 通常能把共振移开运行转速。
什么时候平板防护罩更合适?
跨度约 150 mm 以下、无反复冲击、需要频繁擦拭的区域。带折边和翻边的平板制造成本更低、更易清洁。此处加筋只会增加成本,操作者感觉不到变化。
多大批量值得用辊压成型替代折弯?
辊压成型通常在大约 5,000 件以上相同零件时划算,此时专用模具成本被摊薄。低于此数,激光切割展开料再折弯加强筋可保持低模具成本和短交期。原型防护罩几乎总是走折弯路线。
更多车间内容
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











