
01
加工后的边缘是否发白或崩边?
PC 对缺口敏感。刀具不锋利或进给速度过高会在边缘留下微裂纹。20 mm 厚的视窗在装配时可能因 2 mm 的崩边而开裂。我们使用带正前角的抛光硬质合金刀具,并采用轻切削精加工走刀,保持边缘清晰。
装夹正确时,PC 加工顺畅。以下是车间中最常见的四类失效。
PC 对缺口敏感。刀具不锋利或进给速度过高会在边缘留下微裂纹。20 mm 厚的视窗在装配时可能因 2 mm 的崩边而开裂。我们使用带正前角的抛光硬质合金刀具,并采用轻切削精加工走刀,保持边缘清晰。
挤出 PC 板材存在内应力。单面去除材料后零件会卷曲。300 mm 长的支架一夜之间可能变形 0.3–0.5 mm。切割前后进行去应力退火可将平面度控制在图纸要求内。
PC 每米每摄氏度约膨胀 0.065 mm。车间温度高与零件温度低时测量结果不同。我们控制切削液温度,让零件稳定,并在 20 °C 下检测,使孔位批次间可重复。
PC 比铝软。裸手搬运、零件堆叠和干切屑会在光学表面留下可见痕迹。我们单件装袋,视窗贴保护膜,并避免吹气直吹已加工面。
三件事决定 PC 零件是否满足图纸:坯料选择、切削策略和应力控制。
挤出 PC 成本较低,适用于防护罩和盖板。浇铸 PC 内应力更低、光学透明度更好、加工边缘更光洁,因此我们推荐用于视窗、镜片以及任何需在大跨度上保持平整的零件。
板材从挤出生产线下来时带有残余应力。首次切削前,我们将零件粗加工留余量,退火,然后进行轻切削精加工。这一步可消除大部分导致 300 mm 零件平面度变差的变化。
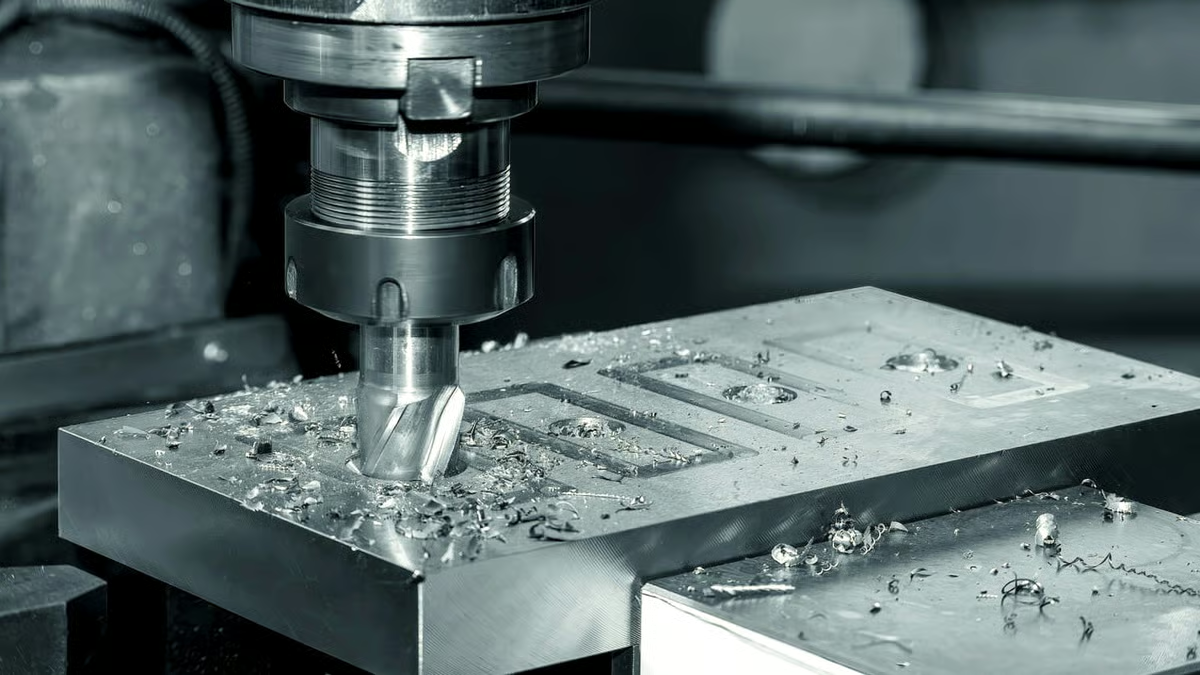
PC 切削起来像软而黏的金属。锋利的两刃或三刃抛光硬质合金立铣刀能排屑而非摩擦切屑。我们主轴转速约 2,000–4,000 rpm,保持轻切削载荷,使刀具剪切而非撕裂材料。
切削液选择很重要。压缩空气或油雾可带走热量而不浸湿零件。大量切削液也可行,但必须冲走切屑,因为 PC 切屑若循环会熔化并焊在刀具上。
发送图纸前,可用此表判断 PC 是否合适。
| 材料 | 抗冲击强度 | 加工透明度 | 适用场景 |
|---|---|---|---|
| 聚碳酸酯(PC) | 常见塑料中最高 | 良好,非光学级 | 防护罩、视窗、壳体 |
| PMMA(亚克力) | 尖锐载荷下易脆裂 | 优异,可抛光至透明 | 显示屏、导光件 |
| PEEK | 高,但成本高 | 不透明,棕褐色 | 高温、耐化学环境 |
| ABS | 中等 | 不透明,易加工 | 壳体、支架 |
| PA(尼龙) | 韧,易吸湿 | 不透明 | 耐磨件、齿轮 |
从首件原型到批量生产,一个车间完成整个零件。
三轴和四轴铣削用于盖板、面板、歧管和型腔。我们粗加工、退火并精加工,以保持长零件的平面度。
衬套、垫片、滚轮和螺纹件在车床上用软爪车削,避免表面夹爪痕迹。
16 台五轴联动加工中心一次装夹完成轮廓视窗和斜角特征,减少重复装夹次数。
用于装配验证的单件和小批量 PC 零件。无最小起订量,单件视窗或壳体也可生产。
喷砂、滚光、拉丝和抛光。激光打标最小字符高度 1.5 mm。
发货前 100% 检验,含原材料检查、过程监控,可按要求提供最终报告。
数据来自我们的工艺文件,而非营销宣传。
| 项目 | 加工能力 | 备注 |
|---|---|---|
| 公差 | ±0.005 mm | 关键特征上,PC 退火后稳定 |
| 表面粗糙度 | Ra 0.2–0.8 μm 精加工 | PC 标准表面粗糙度 Ra 0.8–1.6 μm |
| 最大尺寸 | 4,000 mm | 4,000 × 400 × 150 mm 行程 |
| 回转加工 | Ø400 mm 转台 | 适用于圆形和轮廓 PC 零件 |
| 交期 | 3–5 天 | 生产可在 24 小时内启动 |
| 订单规模 | 1 件到 10,000+ 件 | 无最小起订量 |
十五年工程塑料加工经验,配套工艺控制与检测。
自 2011 年起,我们已加工 PC、PMMA、POM、PA、PEEK 和 ABS。切削参数、工装夹具和退火工序均已在生产现场验证。
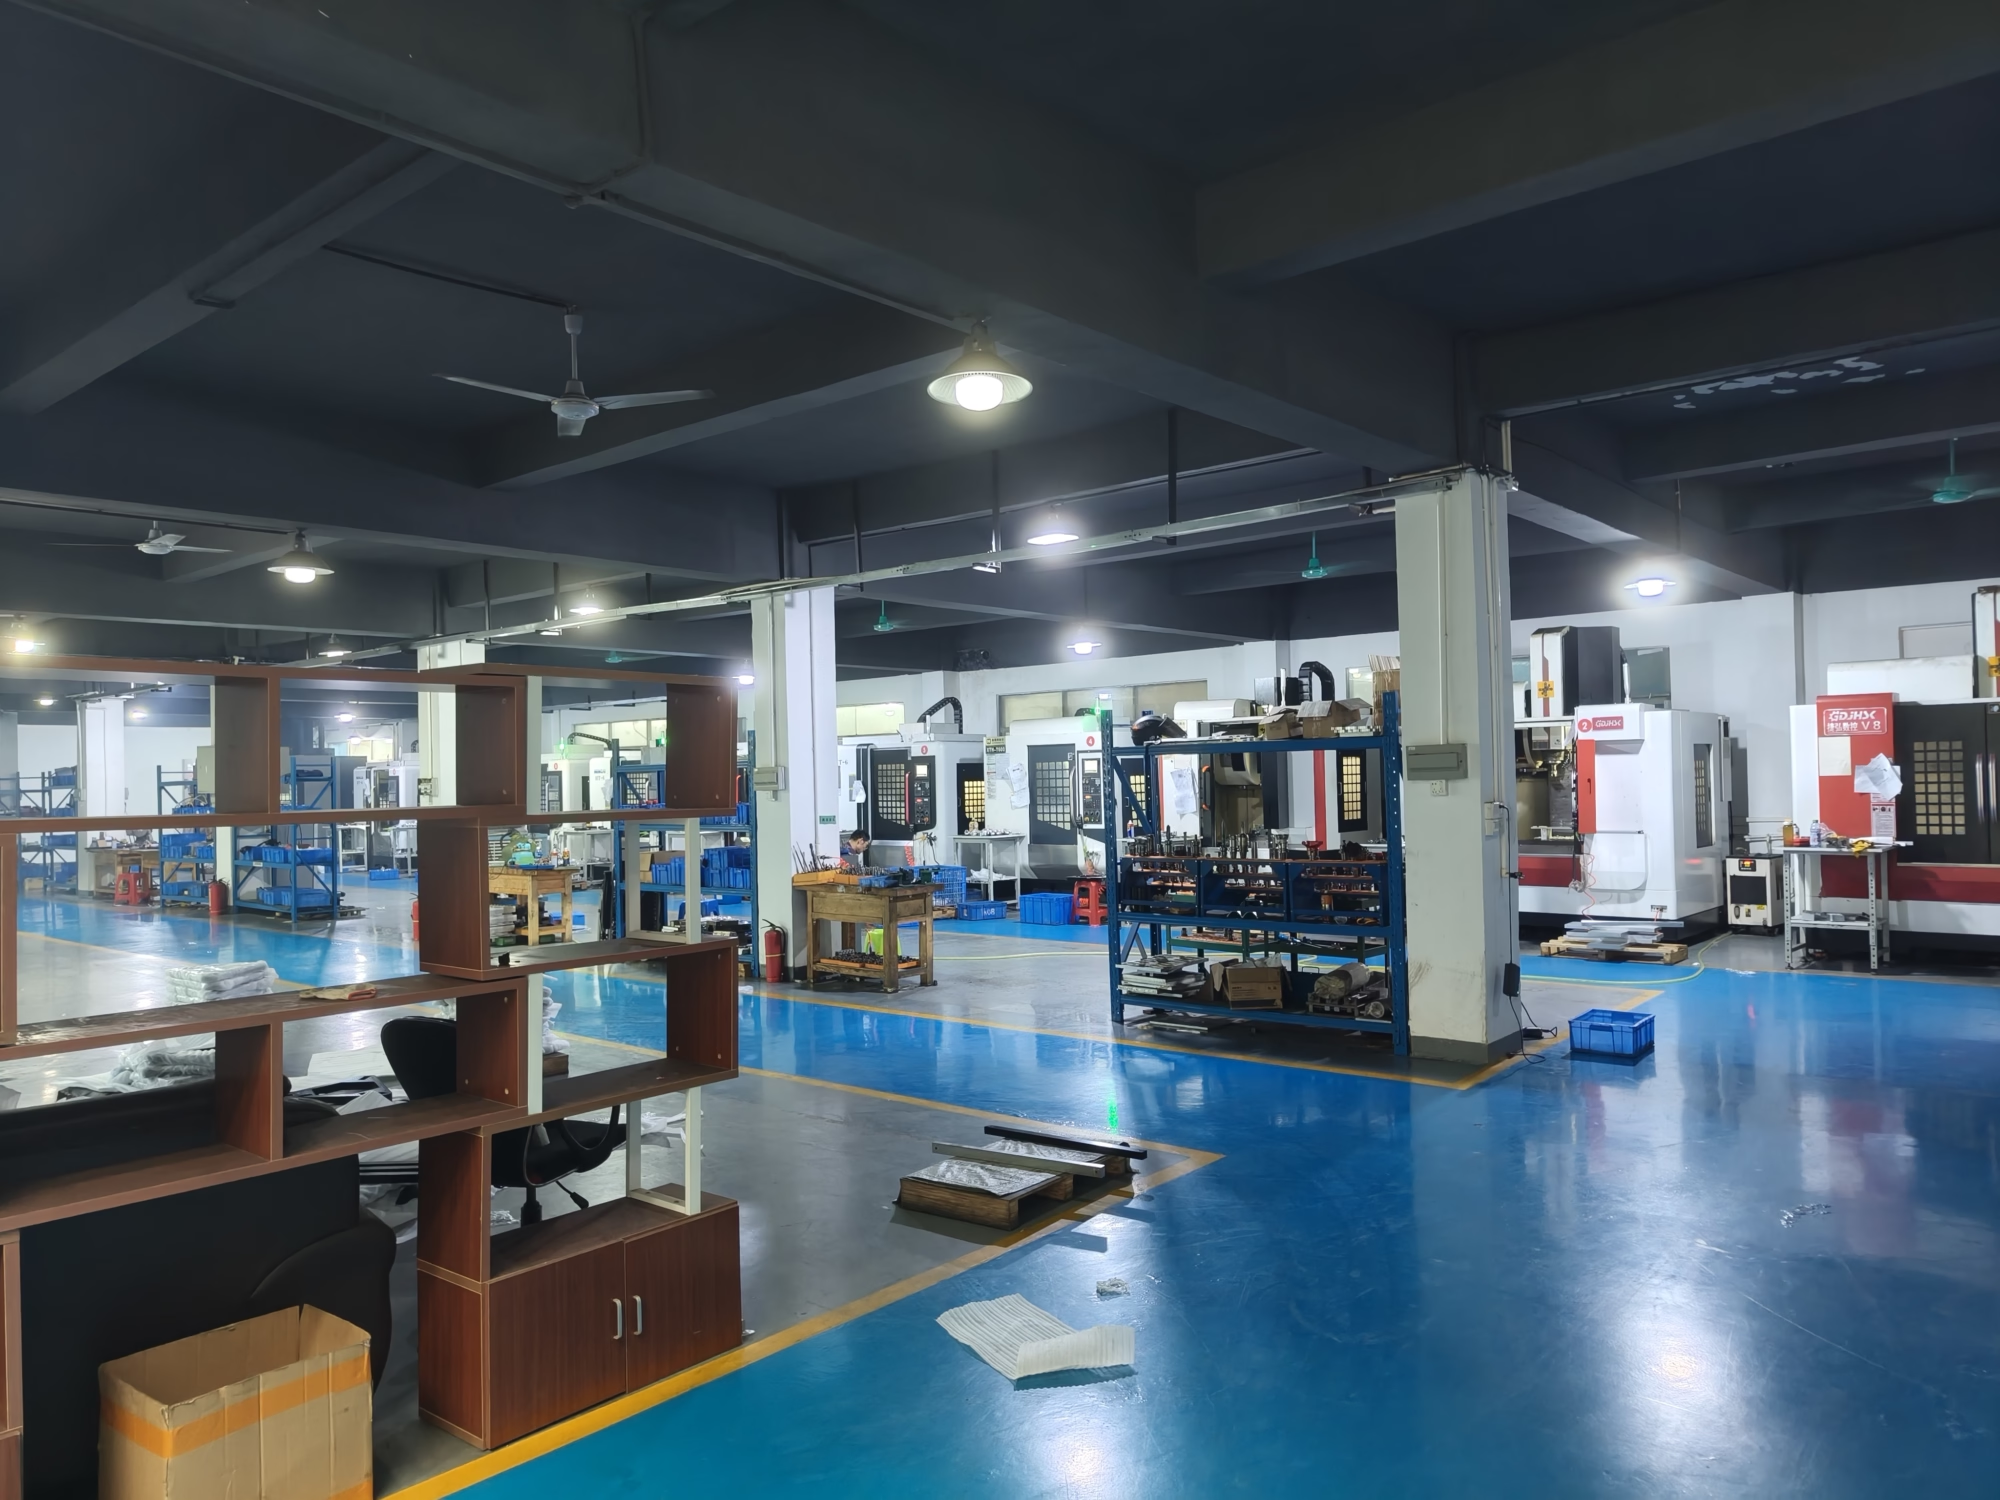
16 台五轴联动、12 台四轴铣床、27 台三轴机床和 16 台车铣复合中心。塑料订单不会排在金属活后面等。
去应力加温控检测,使关键 PC 特征可稳定达到 ±0.005 mm,无需在切削后反复修配。
原材料检验、过程监控和终检。质量文件需要时可提供检测报告。
发送 STEP 文件和图纸。您将获得报价,以及关于壁厚、圆角半径和任何易开裂特征的说明。
ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022 覆盖工业、汽车、医疗和数据安全。
工业机械需要抗冲击和清晰视野。我们可加工最大 4,000 mm 的 PC 防护罩,并做边缘精修。
医疗应用要求尺寸重复性和洁净表面。PC 零件 100% 全检,可提供检测报告。
汽车项目需要稳定的平面度和可追溯的质量。退火后的 PC 零件在装配过程中保持形状。
电子零件需要边缘洁净、孔位准确、表面无划伤。每个零件单独装袋,保护已加工面。
不能。加工会留下细微刀痕,切削后的 PC 表面呈半透明,而非光学透明。可以打磨抛光改善透明度,但无法达到注塑光学件的水准。
若零件需低畸变透视,应选用浇铸 PC 并安排抛光工序,或改用 PMMA——PMMA 抛光后更通透,但更易开裂。
取决于零件。薄盖板和短支架通常无需退火即可保持形状。长而平的零件及去除大量材料的零件受益最大。
我们先留余量粗加工,退火后再精加工。对 300 mm 的零件,这决定了一两天后是保持平整还是翘曲 0.3–0.5 mm。
零件经退火并在控温环境下检测时,关键 PC 特征可保证 ±0.005 mm。这对孔、内孔和定位面是可行的。
一般非关键尺寸通常按 ±0.1 mm 控制。处处紧公差只会增加成本而不提升功能,因此我们会标注关键部位。
使用锋利刀具、轻切削精加工走刀,切削中不停顿。钝刀会摩擦撕裂,微裂纹在后续受力时扩展。
我们也避免尖锐内角。角部小圆角可分散应力,降低装配时开裂的概率。
抗冲击方面,是。PC 的抗冲击能力远高于亚克力,不会以同样方式碎裂。光学透明度方面,亚克力更优。
防护罩和机门上的加工视窗通常用 PC。显示盖板和导光件通常用亚克力。
两者都做。板材用于盖板、视窗、面板和壳体。棒材用于车床加工衬套、垫块、滚轮和螺纹件。
请在图纸上注明毛坯形式。它会影响工装夹具、切削策略和材料去除量。
可以。我们收货时检验原材料,可随货提供材质证明。检测报告可按需提供。
每笔订单出厂前都经过原材料验证、过程监控和终检。
报价和免费 DFM 分析在 12 小时内返回。批准后 24 小时内可开始生产,零件 3–5 天发货。
大型 PC 视窗和需退火的零件因升降温循环耗时更长。报价时我们会确认时间。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。