
01
型芯销每 1,000–2,000 模次断裂
型芯销长度相对直径过长时,在注射压力下弯曲,随后在根部开裂。模具停机,生产等待更换销。
多数型芯销问题先表现为停机,之后才表现为废品。
型芯销长度相对直径过长时,在注射压力下弯曲,随后在根部开裂。模具停机,生产等待更换销。
磨损或尺寸偏小的型芯销在封料处留下间隙。内孔中的薄飞边去毛刺慢,且常在来料检验时不合格。
长悬伸型芯销内部没有冷却。铸件该区域持续高温,操作员只能增加保压时间,产量下降。
型芯销是单一来源件且无图纸。模具车间测量断件、猜测合金,机床闲置数天。
长度、直径、支撑和冷却决定型芯销寿命。
细长型芯销如同立柱。悬伸长度超过直径约 3 到 4 倍后,注射压力开始使其弯曲,弯曲集中在根部圆角处,裂纹由此产生。
我们在开料前核算长径比。若特征需要长悬伸,我们会考虑阶梯直径、在模具中增加支撑台肩,或将型芯销拆成两件,使细长段保持较短。
整体式型芯销必须由一根棒料制成,该棒料既要足够硬以抗磨损,又要足够韧以防断裂。对长型芯销而言,这两项要求相互矛盾。
两件式设计将二者分开。端头是耐磨工具钢中的短硬化镶件;本体是较软、较韧的柄部,用于吸收弯曲。接合处加工为轻压配合或精密台肩,确保在压力下不产生飞边或位移。
两半在同一装夹中加工,使端头与柄部同轴度在 ±0.005 mm 以内。该同轴度保证模具整个寿命期内封料紧密。
先看特征几何,再选结构。
| 特征条件 | 推荐结构 | 忽略后的主要风险 |
|---|---|---|
| 长径比低于 3:1,低产量 | 整体式,整体淬硬 | 风险小,成本最低 |
| 长径比 3:1 至 6:1,高产量 | 阶梯柄,整体式 | 压力下根部开裂 |
| 长径比大于 6:1 | 两件式,带硬化端头 | 弯曲和早期断裂 |
| 封料紧密,外观内孔 | 两件式,磨削同轴 | 飞边和可见分型线 |
| 深盲孔 | 阶梯销,带顶出支撑 | 型芯销拔出和拉伤痕迹 |
型芯销很少单独存在。多数项目需要围绕它的整套零件。
圆形、阶梯、D 形和片状型芯按您的模具图纸加工,采用硬化工具钢,热点处可用铍铜。
16 台五轴联动加工中心可加工斜向型芯、滑块和镶件,三轴装夹无法一次到位。
车铣复合中心一次装夹完成带台肩、螺纹和退刀的圆形型芯,同轴度保持稳定。
ADC12 等合金量产压铸,型芯的热与流动行为纳入模具设计。
开模前制作功能样件,在投入钢材前验证内部特征。
抛光、硬质阳极氧化和喷砂,控制型芯与型腔表面的脱模和磨损。
可与图纸核对的数据。
| 项目 | 范围 | 备注 |
|---|---|---|
| 最大零件尺寸 | 4,000 mm | 龙门机最大行程 |
| 型芯销直径 | 从 Ø1 mm 起 | 低于此值,磨削支持受限 |
| 圆度公差 | ±0.005 mm | 以同心特征保证 |
| 表面粗糙度 | Ra 0.2–0.8 μm | 经磨削和抛光的型芯 |
| 材料 | 工具钢、17-4PH、铍铜 | 按图纸和热负荷需求 |
| 检测 | 出货前 100% | 检测报告按需提供 |
十五年压铸模与型芯经验,东莞和新加坡三座全资工厂。
16 台五轴联动加工中心、12 台四轴铣床、16 台车铣复合中心和 27 台三轴机床。
柄部与端部同心配合,保证整个模具寿命内合模面闭合。
收到文件后 12 小时内提供报价和免费 DFM 分析。
设计确认后 24 小时内可开始制造。
单支替换销或 10,000 件批量,装夹流程相同。
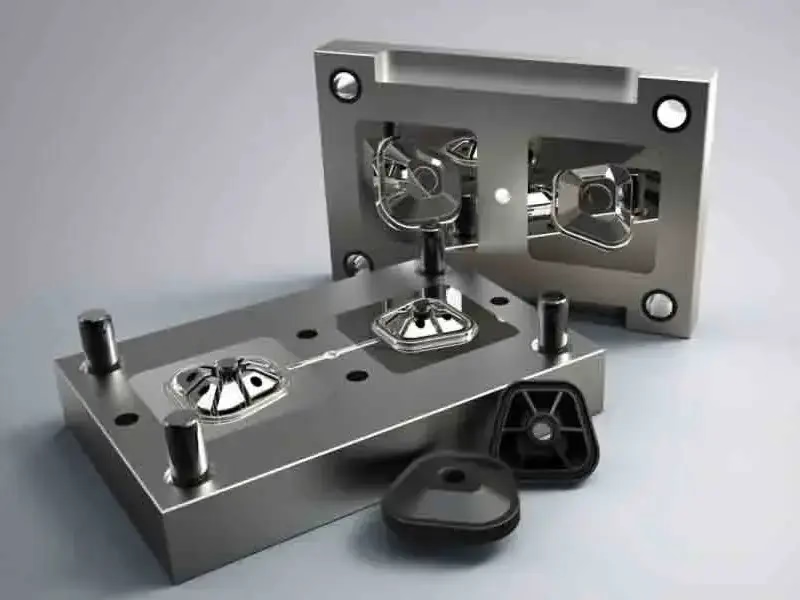
长寿命大批量生产中的深型芯,停机即损失整个班次。我们控制同心度,使内孔在每次注射后保持尺寸。
销数量快速增加,每支销都处于热区。铍铜型芯和阶梯柄部分散热量。
小型内部特征,外观要求严格。两件式销使合模面足够干净,可省去手工修整。
中低批量,设计变更频繁。替换型芯按图纸制造,不从破损件逆向。
先算无支撑长度除以销直径。低于 3:1 通常一件式即可。高于 6:1 时销在注射压力下弯曲,根部易开裂。
介于两者之间时,取决于产量和型芯距浇口的距离。高注射次数和热位置倾向两件式。
销本身便宜,停机不便宜。压机停机换销会损失等待期间的产量,加上上一周期的废品和重新启动。
所以我们报价前会问注射次数和加工节拍。加工成本略高但寿命翻倍的设计通常更划算。
可以测量磨损或断裂的销并重建,但最好提供模具图纸或铸件 3D 模型。
没有图纸,无法确认原直径是否正确。重建本就偏小的销只会重复失效。
淬硬工具钢覆盖多数磨损工况。销处于热区且冷却受限时,铍铜能更快导出型芯热量。
腐蚀性合金考虑 17-4PH 不锈钢。选择取决于所铸合金和热负荷,不采用默认值。
长型芯可钻孔并装喷泉管或隔板,使切削液到达端部,缩短局部凝固时间。
并非每支销都有空间。低于约 Ø3 mm 时壁太薄,钻孔不可靠,我们转而考虑周围镶件。
同心特征和合模面直径保持 ±0.005 mm,防止内孔处出现飞边。
每支型芯出货前都检验,可按要求提供尺寸报告。
均可。多数客户提供 3D 模型和标注配合与材料的 2D 图纸。
只有样品时,我们测量、建模,回传模型确认后再加工钢材。文件保密,可签 NDA。
报价和免费 DFM 分析在 12 小时内返回。批准后 24 小时内可开始生产。
多数零件 3–5 天出货。无最小起订量,单支替换销与整套走相同流程。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。