
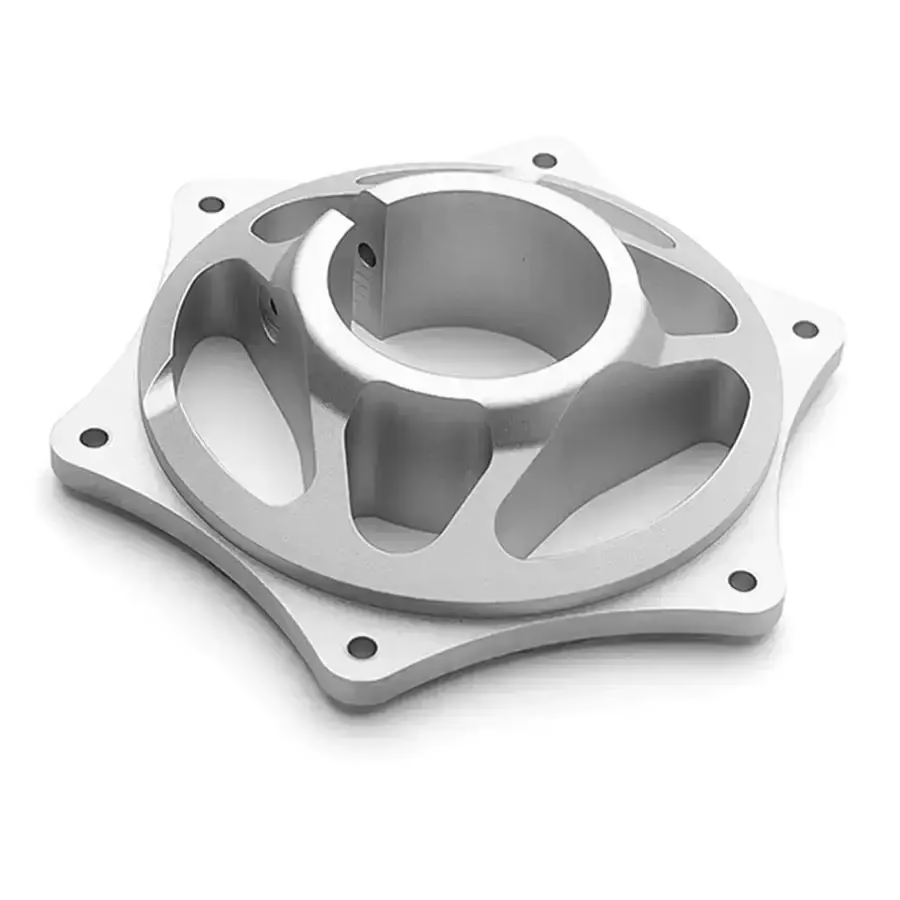
镁合金在主轴上的表现为何不同
镁的密度约为 1.74 g/cm³,比 6061 铝合金轻约 35%,约为钢密度的四分之一。对于以刚度而非强度为目标的壳体、支架或盖板,仅这一差异就能让成品组件减重数百克。当零件对重量敏感且载荷适中时,工程师会选用镁合金。
该合金切削速度也快。其低硬度和高导热性使刀具能以高表面速度推进,而不会像钢或钛那样积聚大量热量。在稳定的装夹条件下,镁合金的切削速度可达铝合金的数倍,刀具寿命相当。加工节拍缩短,工件热负荷也随之降低。
这一组合正是镁合金在CNC加工中的核心优势:运动质量更小、需处理的热量更少、节拍更短。这也是该材料出现在飞机内饰件、手持工具壳体、无人机机身和电动车支架上的原因。
问题在于镁合金不容忍粗放的工艺控制。切屑容易起火,材料易与切削刃粘连,薄壁在夹紧力下会变形。本页其余部分讨论这些限制。
AZ31B、AZ91D 及牌号对加工的意义
大多数CNC加工使用两个牌号:AZ31B 和 AZ91D。AZ31B 是变形镁合金,以板材、片材、棒材和型材供货。它塑性更好,成形性和焊接性良好,是铣削支架、盖板和原型的默认选择。其铝、锌含量分别约为 3% 和 1%。
AZ91D 是压铸牌号,铝含量较高,约为 9%。它铸造性更好、室温强度更高,但塑性较差,更易产生热裂纹。当零件由铸件而非板材加工时,通常使用 AZ91D,加工策略必须考虑表层附近的孔隙。
在机床上最实际的差异是切屑形态。AZ31B 产生较长、易缠绕的切屑,需要强力断屑才能排屑。AZ91D 往往更早断屑,但在铸件表皮未完全去除处会留下更硬、更磨蚀的表面。
两个牌号不能互相替代。如果图纸因焊接性指定 AZ31B,而你因铸件更便宜而报 AZ91D,焊缝会暴露问题。
- 1AZ31B变形板材与型材。综合切削性和焊接性最佳。
- 2AZ91D压铸。强度更高、塑性更低,注意孔隙。
- 3去表皮铸件在精加工前先走一刀清理表皮。
- 4证书索取材质证书,确保工作台上的牌号与图纸一致。
切削参数、刀具与切屑起火问题
镁合金加工使用锋利、大前角刀具,许多工序不用切削液,或使用轻质矿物油雾。一般避免水基切削液,因为细镁屑与水反应释放氢气,堆积的湿细屑是真实危险。标准做法是干切配合大流量排屑,或使用专用的镁合金适用油。
主轴转速高。AZ31B 用硬质合金精加工时,表面速度常在 500 至 1,000 m/min 范围,12 mm 立铣刀的每齿进给通常在 0.05 至 0.15 mm 之间。切削深度应保持适中;目标是让切屑足够厚以带走热量,而不是摩擦。
排屑是与铝合金最大的区别。镁细屑在低温下即可点燃,干切产生的火花或掉落的刀具都可能引燃。D 类灭火器、干砂或专用镁抑制剂必须随手可取。镁屑起火时绝不能用水或 CO₂。
刀具几何比涂层更重要。大正前角、抛光槽和锋利刃口可减少粘连。适用于铝的涂层在这里也适用,但钝刀会摩擦、加热切屑,在表面粗糙度变差之前就先提高起火风险。
变形、薄壁与公差保持
镁的弹性模量低,约为 45 GPa,约为铝合金的三分之二。在 6061 中轻松满足公差的零件,在相同切削力下于 AZ31B 中可能因让刀超差。薄加强筋和无支撑底面最先暴露问题,通常表现为颤纹或松开夹具后壁厚超差。
装夹是另一个压力点。镁合金容易压痕和划伤,用夹钢件的力去锁硬爪,工件在第一次切削前就会变形。软爪、低夹紧压力、薄壁处加支撑可以减轻这个问题。长零件用随形的工装夹具,比台钳加祈祷靠谱。
板材或铸件的残余应力会随材料去除而释放。先粗加工,让零件静置,再精加工。平面度要求严于 0.05 mm 的零件,粗精加工之间加一道去应力工序,往往就是一次合格和二次装夹的区别。
这些都不算偏门,但意味着镁合金更青睐在切金属之前就把装夹规划好的工厂。公差本身不是难点;±0.005 mm 在合适的机床上做得到。难的是在薄壁镁合金件上全程保住它,这才是工艺的价值所在。
- 1粗加工、静置、精加工平面度要求紧时,让应力在精加工前释放。
- 2软爪低夹紧压力;硬爪下镁合金会留痕。
- 3壁部支撑薄加强筋背面用工装或牺牲材料支撑。
- 4轻精加工切削小切深把让刀控制在公差带内。
表面防护与腐蚀控制
未处理的镁合金在潮湿或含盐空气中腐蚀很快。形成的表面氧化层不像铝那样是保护屏障。任何要实际服役的零件都需要涂层,而涂层选择会影响图纸上留的加工余量。
化学转化膜是常用的底层,外露零件再喷环氧或聚氨酯漆。导电或 EMI 屏蔽壳体常用导电阳极氧化或无铬转化膜。电镀可行,但需要特定的前处理流程,不是每家镀厂都做。
加工表面不应有嵌入的铁。之前切过钢的刀具会把铁颗粒留在镁表面,这些颗粒会成为腐蚀起始点。镁合金刀具要单独使用,或在加工前彻底清理。
喷砂和滚光都用于在涂层前均匀表面。激光打标零件号没问题,但字符高度应保持 1.5 mm 以上,这样涂层覆盖后标记仍清晰可读。
镁合金不适用的场合
零件长期接触湿气、盐雾,或与钢制紧固件发生电偶接触,又没有涂层预算时,镁合金就是错的选择。腐蚀问题不是理论上的,每年要重新涂层的零件,很少比不用重涂的铝件便宜。
高周疲劳载荷或冲击场合也不适用。AZ91D 相对铝更脆,承受反复冲击载荷的支架会开裂,而 6061 零件只会弯曲。有安全系数的结构件,选铝或钢更稳妥。
大批量生产是另一条边界。镁板每公斤比铝贵,防火安全开销又增加工装和现场管理成本。几百件以下,减重通常能抵消溢价。超过这个量,AZ91D 压铸再精加工往往是更好的路线。
最后看供应链。不是每家机加工厂都做镁合金,能做好切屑处理的更少。如果工厂拿不出排屑和防火方案,低价报价并不划算。
CNC 零件:镁合金 vs 铝合金 vs 钢
常用牌号的典型值;报价前先核对图纸。
| 性能 | 镁合金(AZ31B) | 铝(6061-T6) | 钢(1045) |
|---|---|---|---|
| 密度 | 1.74 g/cm³ | 2.70 g/cm³ | 7.85 g/cm³ |
| 相对零件重量 | 最轻 | 约重 55% | 约重 4.5 倍 |
| 切削速度 | 最高 | 高 | 中等 |
| 切屑起火风险 | 高 | 无 | 无 |
| 无涂层耐腐蚀 | 差 | 良好 | 差 |
| 每千克刚度 | 良好 | 中等 | 低 |
| 典型用途 | 机身结构件、工装本体 | 一般零件 | 承载结构件 |
工程师常问的镁加工问题
镁合金加工危险吗?
材料本身不爆炸,但细切屑和粉尘容易点燃,潮湿的细屑会释放氢气。标准做法是干切、大流量排屑,并备好 D 类灭火器。
镁合金可以用切削液加工吗?
水基切削液一般避免使用,因为会与细切屑反应。通常改用专用矿物油或轻雾,很多精加工工序采用干切。
镁合金零件能保证什么公差?
刚性装夹下 ±0.005 mm 可达。难的是在薄壁和长悬空段上保持,低弹性模量会引起让刀和回弹。
镁合金需要表面处理吗?
任何要服役的零件都需要。典型做法是转化膜加漆,壳体用导电阳极氧化。裸加工镁合金在潮湿空气中腐蚀很快。
常用加工的镁合金牌号有哪些?
变形板材和挤压型材用 AZ31B,需精加工的铸件用 AZ91D。AZ31B 塑性更好、焊接性更佳;AZ91D 强度更高但更脆。
镁合金和铝合金的成本怎么比?
镁原料每公斤更贵,防火安全开销又增加处理成本。中低批量、重量关键的零件,减重通常能抵消溢价;大批量通用件则不然。
更多加工笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











