
本文内容
- 1
- 2
- 3
- 4
- 5
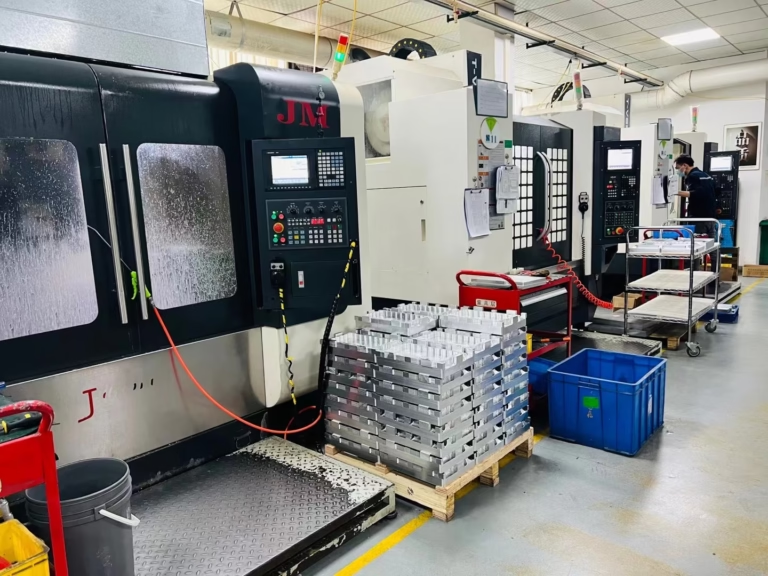
CNC 操作员在机床边的工作实况
操作员运行的是别人已编好程序的机床。班次从工艺卡和图纸开始:装工装夹具、对刀、确认工件坐标系、空跑一遍,然后切首件并检测。三轴铣床上可能只是一个虎钳和六把刀。五轴加工中心上则可能是墓碑式夹具、20 把刀,主轴还没碰到金属就要先跑探测循环。
核心循环很短。装件、关门、看负载表和切屑颜色、换磨损刀片、测首件、记录结果、重复。好的操作员能听出 6 mm 立铣刀从切削变成摩擦时的声音变化。这是大多数岗位描述从不提及的技能。
在公差 ±0.005 mm 的车间里,这不是按按钮的岗位。在这个公差下,刀具磨损在几十件内就会让切削偏移。操作员要判断何时补刀、何时停机叫编程员。这个判断决定了是进废料箱还是出货。
在我们工厂,无人值守运行机床的情况很少。总得有人盯着负载、切削液流量和排屑。这份注意力正是这个岗位付薪的原因。
决定薪资的三个层级
车间很少对同一个头衔只给一档工资。通常有三个实际层级。第一是装卸型:操作员装件、按循环启动、用卡尺量几个尺寸。第二是能装夹型:操作员换工装夹具、设刀补、调工件坐标,能独立跑首件。第三是懂工艺型:操作员能读程序、发现进给或转速问题,并向编程员提出修改建议。
第一级和第三级之间的薪资差距是真实的,它取决于出问题时操作员能做什么。装卸型操作员停机等待。懂工艺型操作员能判断问题是刀具磨损、夹具松动还是偏置错误,并让主轴继续转。
这就是同一个头衔可能意味着截然不同工作的原因。两个人都说自己开 CNC,其中一个却不会设刀补。比较录用条件时,问一句刀具撞了或尺寸漂移时会发生什么。答案会告诉你车间招的是哪一级。
认证在这里有帮助。它们不能替代车间实操时间,但能缩短从第一级到第二级的路径,因为装夹和检测都按文件化步骤执行。
- 1装卸型运行已验证的装夹,检测几个尺寸,把问题上报。
- 2能装夹型自制工装夹具、设偏置、独立跑首件。
- 3懂工艺型读程序、诊断尺寸漂移和刀具磨损、提出修正方案。
薪资驱动因素与岗位局限
薪资取决于能力、班次和行业。能装夹并验证复杂零件的五轴操作员,比跑简单循环的三轴操作员挣得多,因为风险更高。医疗或航空航天岗位比普通机加工车间挣得多,因为文件和可追溯性要求更重。
班次也重要。二班和三班通常有补贴,周末值班补贴更高。这不是套路,它反映的是别人睡觉时你还得守在机床边的代价。
局限值得直说。纯装卸型岗位一年后可能就到顶了。如果没人教你设偏置或读程序,你的工资就停止增长。车间让你往上走,这岗位就是好工作。车间只需要人手,它就是死胡同。
第二个局限是体力。整班站立、搬工装夹具、接触切削液都是实打实的活。轮换岗位、照明和通风好的车间,操作员留得更久。
这个岗位下一步通向哪里
操作员岗位是通往编程、质量和管理的常见入口。转编程最直接:一旦你懂了偏置、刀具磨损和工件夹持,学 CAM 和 G 代码就是更小的一步。转质量要经过检测、首件和读报告。转管理要经过装夹负责和带新人。
这些转变都不会自动发生。它们发生在车间在你要求头衔之前就把下一个任务交给你的时候。如果在两个录用之间选择,问哪一个会让你轮岗做装夹、检测和编程。这种轮岗比每小时差一点更值钱。
自动化改变了工作,但没有消除它。托盘交换器或棒料送料机仍然需要有人装刀、检首件、在刀具崩断时响应。操作员岗位转向监控和装夹,通常比纯装卸挣得多。
在我们自己的工厂,学会五轴装夹和探测的操作员承担更多工艺工作,这也体现在我们放心让他们运行什么。
CNC 操作员岗位适合谁
用这张表按相同标准把这个岗位与其他制造业岗位做比较。
| 因素 | 操作工岗位 | 编程岗位 | 检验岗位 |
|---|---|---|---|
| 入门路径 | 从基础培训起步 | 需学习 CAM 或 G 代码 | 需计量培训 |
| 实操时间 | 高,每班都有 | 低,以桌面工作为主 | 高,每批都有 |
| 公差压力 | 中到高 | 试切阶段高 | 首件阶段高 |
| 倒班 | 常见,有津贴 | 通常白班 | 多为白班 |
| 最紧公差的零件 | 五轴,±0.005 mm | 复杂几何形状 | GD&T 要求高的工作 |
| 薪资上限 | 随装夹技能提升 | 更高,路径更长 | 稳定,以认证为主 |
| 自动化影响 | 转向监控 | 随工装能力增长 | 随 CMM 工作增长 |
| 适用场景 | 从车间学起 | 空间思维强的人 | 注重细节与记录 |
常见问题
入行需要学历吗?
不需要。多数操作工从高中文凭和在职培训起步。证书课程能帮你更快达到能装夹的水平,因为它系统覆盖偏置、检验和车间数学。
更重要的是车间是否让你接触偏置和工装夹具。只有证书没有车间实操,你仍停留在上下料。
多久能涨薪?
取决于车间,不取决于日历。如果一年内你能对刀并做首件,薪资通常随技能提升。如果两年后仍只上下料,瓶颈在车间。
面试时问上一任这个岗位的三个人后来去了哪里。
工作重复吗?
循环是重复的:上料、运行、测量、重复。变化来自零件和问题。尺寸漂移或刀具破损会打破循环,考验你的判断。
让操作工轮换机床和零件的车间能减少单调,培养更广的技能。
自动化会取代这个岗位吗?
托盘交换器和棒料送料器减少的是上下料,不是监控和装夹。仍要有人检查首件、观察刀具磨损、处理故障。
岗位会转向装夹和过程控制,这通常是收入更高的一端。
接受录用前该问什么?
问你会操作哪些机床、是否自己设置偏置、由谁培训。问车间能保证什么公差、服务哪些行业。
这些答案能说明你被聘用的层级,以及上升路径是否真实。
这个岗位在不同国家通用吗?
技能通用。偏置、刀具磨损和工件夹持在任何车间都是同一套语言。认证和有记录的培训让流动更容易。
变化的是薪资水平和倒班文化,因地区和行业而异。
更多车间内容
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











