
两种设备各自做什么
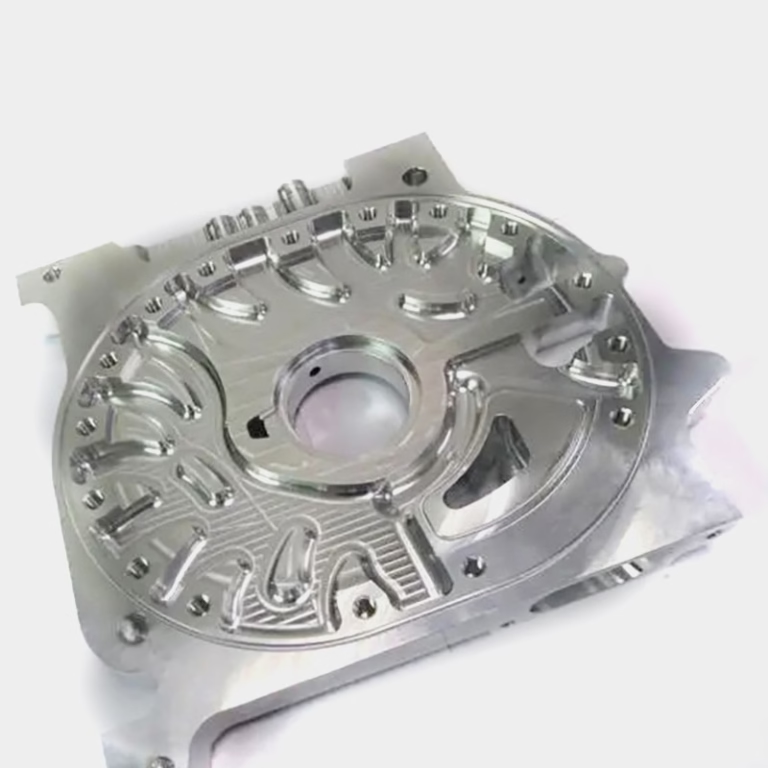
CNC 机床去除材料。主轴带动刀具旋转,滚珠丝杠驱动各轴,控制系统按坐标程序走刀。工件越切越小,最终几何形状由刀路决定。公差、表面处理和特征位置都来自这一运动。
超声波焊接机不切除任何材料。它把两个塑料件压在一起,让其中一个以 20–40 kHz 振动 0.1–1.0 s。结合面摩擦熔化一小段导能筋,熔体凝固后形成焊缝。焊头行程只有零点几毫米。
所以,对「超声波焊接机是 CNC 机床吗」这个问题,诚实的答案是否定的。它们在车间里看起来相似,但物理原理不同。一台设备看它留下的形状,另一台看接头是否牢固。
这一区别影响报价、工装夹具设计和检测。如果你需要内孔公差 ±0.005 mm,焊接做不到。如果你需要把两个 ABS 半件不用螺钉连接起来,CNC 机床也做不到。
两种工艺的编程方式也不同。CNC 程序是坐标和进给率的列表。超声波焊接机靠振幅、压力、保压时间和触发力设定,没有刀路可编辑。
区分两种工艺的四项测试
第一项是运动。我们最大的机床单轴行程 4,000 mm,重复定位精度 ±0.005 mm。超声波焊头行程不到 1 mm,且高频运动几乎没有位置反馈。
第二项是受力方向。铣刀侧向施力,工件不夹紧就会被抬起。超声波焊接机垂直下压,再沿结合面横向振动。工件靠底模固定,不靠台钳。
第三项是产出。CNC 机床产生切屑、切削液雾和新的表面。超声波焊接机产生溢料、焊缝,有时还有焊头压痕。不切除任何材料。
第四项是重复性。CNC 车间测量零件尺寸。焊接线测量焊缝强度、溢料高度和泄漏率。仪器不同,验收标准也不同。
如果一台设备四项测试都符合切削设备的特征,它就是 CNC 机床。超声波焊接机第一项就不通过。
超声波焊接机的能力边界
超声波焊接需要热塑性塑料。ABS、PC 等非结晶树脂焊接性好。PA、POM 等半结晶树脂需要更高振幅和更尖的导能筋,焊接窗口更窄。
填充和玻纤增强牌号更难焊。玻璃纤维不熔化,留在结合面阻挡熔体流动。30% 玻纤增强 PA 件通常需要改接头设计,或改用卡扣加胶粘。
热固性塑料、大多数金属和陶瓷不能超声波焊接。金属薄箔可以超声波点焊,但那是另一种设备和工艺。
几何形状也决定上限。高而薄的壁会在振动到达结合面前吸收能量。带长悬空法兰的零件会变形,焊接不均匀。这种情况下,CNC 加工的加强筋或加厚凸台比更强的焊接更有效。
壁厚低于 1.5 mm、结合面小于约 2 mm 时,工艺变得脆弱。超过 4 mm,焊头可能根本无法把足够振幅传到结合面。
这对你的图纸意味着什么
超声波焊接机保证不了公差。它对结合面没有位移反馈。如果图纸要求焊接组件达到 ±0.05 mm,单靠焊接无法满足。
通常的解决办法是加工基准。先焊壳体,第二道工序再加工关键内孔、端面或槽。焊接提供形状,CNC 机床提供精度。
这种两步路线在电子壳体、泵壳和医疗器械外壳中很常见。焊接本体是毛坯状态,加工特征保证精度。
成本也按同样方式划分。焊接快,通常每件几秒,单件成本低。CNC 加工有装夹时间和刀具磨损,适合批量,不适合单件。
如果零件是公差严格的金属件,完全不用考虑焊接问题,把图纸发给机加工厂。如果是需要密封、不能用螺钉的塑料壳体,焊接是正确答案,机加工不是。
两种单元有何不同
CNC 单元有防护壳体、刀库、切削液系统和排屑器。操作员装上毛坯,关上门,程序开始运行。加工节拍以分钟计。
焊接单元有压机机架、换能器、变幅杆和焊头。零件放在定位胎具里。节拍以秒计。操作员检查熔深和溢料高度,不检查尺寸。
维护方式也不同。CNC 机床看主轴跳动、滚珠丝杠反向间隙和刀具寿命。焊接机看焊头磨损、振幅漂移和换能器温度。
两个单元可以放在同一工厂、供同一条装配线。一个做零件,另一个把零件连接起来。把两者都叫 CNC 机床会掩盖这种分工,导致工装夹具选错、检测方案选错、报价算错。
判断该用哪种工艺
先问零件要承担什么功能。如果要承载、密封流体或安装轴承,就需要机加工特征。如果要把两个塑料半件固定在一起,就需要焊接。
再问公差是多少。塑料件上任何严于 ±0.05 mm 的要求,通常都会把你推向机加工,或推向在焊接壳体内加机加工嵌件。
最后问批量。焊接的扩展取决于焊头和定位工装的投入。机加工的扩展取决于加工节拍和刀具寿命。小批量时,机加工在装夹上占优。塑料件大批量时,焊接通常在单件成本上占优。
把图纸和材料发给我们。我们会告诉你哪条路线合适、公差该从哪里来。这个回答比做错一套工装夹具花的时间少。
超声波焊接机与 CNC 机床对比
写工艺卡之前先看这张表。
| 项目 | 超声波焊接机 | CNC 机床 |
|---|---|---|
| 材料作用 | 连接,不去除材料 | 切削,去除材料 |
| 典型材料 | ABS、PC、PA、PP | 铝、钢、钛、塑料 |
| 轴行程 | 1 mm 以下,高频 | 最大 4,000 mm |
| 位置公差 | 不是定位工艺 | 可达 ±0.005 mm |
| 程序输入 | 振幅、压力、保压时间 | 坐标、进给、转速 |
| 检查输出 | 焊接强度、溢料、泄漏 | 尺寸、表面、位置 |
| 工装夹具 | 底模和焊头定位工装 | 台钳、软爪、真空吸盘 |
| 适用场景 | 塑料壳体、密封件、卡扣 | 金属和塑料精密零件 |
哪种工艺适合哪种零件
报价前先把零件和工艺匹配好。
| 零件类型 | 推荐工艺 | 原因 |
|---|---|---|
| ABS 壳体,卡扣连接 | 超声波焊接 | 热塑性塑料,节拍快,密封连接 |
| 铝壳体,轴承内孔 | CNC 加工 | 紧内孔,金属,±0.005 mm |
| 玻纤增强 PA 歧管 | 机加工或重新设计 | 纤维阻碍接合面熔体流动 |
| PC 外壳,带机加工面 | 先焊接,再机加工 | 焊接成形,CNC 出基准 |
| 不锈钢支架,薄壁 | CNC 加工 | 金属不能超声焊接 |
| PP 过滤器壳体,大批量 | 超声波焊接 | 单件成本低,每件几秒 |
常见问题
超声波焊接机可以用 G 代码控制吗?
不能。G 代码描述刀具随时间的位置。焊接机由振幅、压力、保压时间和触发力控制。有些焊接机会数字化记录这些值,但没有刀路可编程。
如果焊接压机的屏幕上出现坐标,那通常是下压运动的运动控制器,不是切削路径。
超声波焊接是减材还是增材工艺?
按通常意义,两者都不是。它不去除材料,也不添加材料。它改变接合面处材料的状态,使其熔化再固化。
所以焊接被归入激光焊接、胶粘等连接工艺,而不是机加工或 3D 打印。
可以用超声波设备焊接金属吗?
只能焊薄箔和部分引线键合,且需专用金属焊接装置。块状金属零件不能这样焊。
金属组件实际可走的路线是 CNC 加工、激光焊接或钎焊。每种都有自己的公差和检测规则。
为什么 CNC 加工厂有时也配焊接设备?
因为成品组件可能两者都需要。机加工金属嵌件常被包胶或超声铆接进塑料壳体。
加工厂做嵌件,客户或注塑厂做连接。有些加工厂保留焊接机用于铆接和嵌件安装。
超声波焊接会影响零件尺寸吗?
会,略有影响。接合处会塌陷导能筋的高度,通常为 0.2–0.5 mm。溢料会出现在接合线外侧。
如果总高有要求,把焊前堆叠高度设计高 0.2–0.5 mm,并在压机上设定焊接深度限位。
焊接塑料组件能达到什么公差?
有焊接限位控制时,总高通常可达 ±0.1 mm,侧向位置更松。这与 CNC 加工的 ±0.005 mm 相差很远。
当焊接组件需要严格的尺寸特征时,应在焊接后通过二次加工工序对该特征进行机加工。
更多工艺说明
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











