
01
刀具磨损吃掉公差
刀片一旦摩擦而不是切削,这种合金立刻加工硬化。刀具寿命下降,一批活最后 20 件漂移 0.02 mm,整批需要返工或报废。
刀片一旦摩擦而不是切削,这种合金立刻加工硬化。刀具寿命下降,一批活最后 20 件漂移 0.02 mm,整批需要返工或报废。
表面速度太低,材料会涂抹到刀片上。后刀面磨损骤增,表面粗糙度超过 Ra 3.2 μm,密封面在试验台上渗漏。
粗加工 300 mm 井口本体时,大量热量进入壁厚。热态测量内孔合格,冷态测量就失圆。
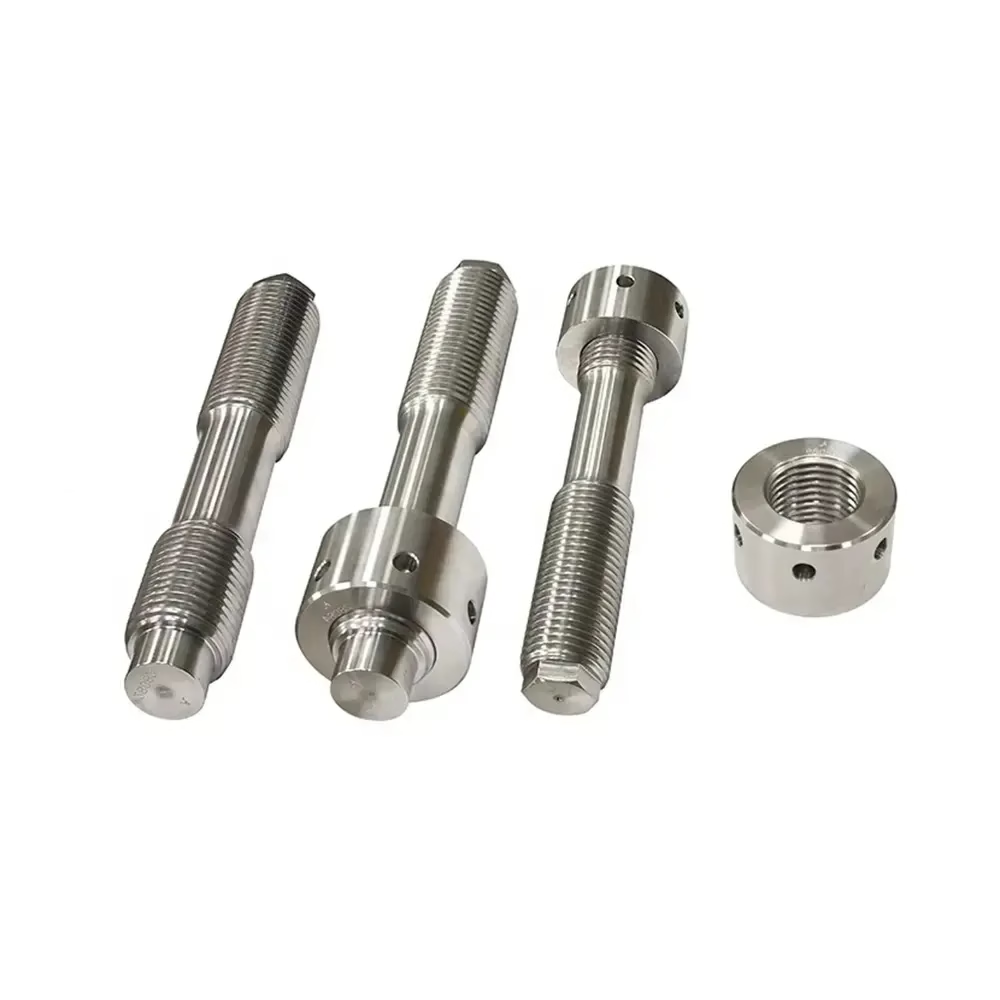
咬死从螺纹牙侧开始,而不是牙顶。中径不对的滚压螺纹仍能通过通规,却在第三次上扣时卡死。
刀路、切削液和刀片牌号按该合金选择,不照搬不锈钢程序。
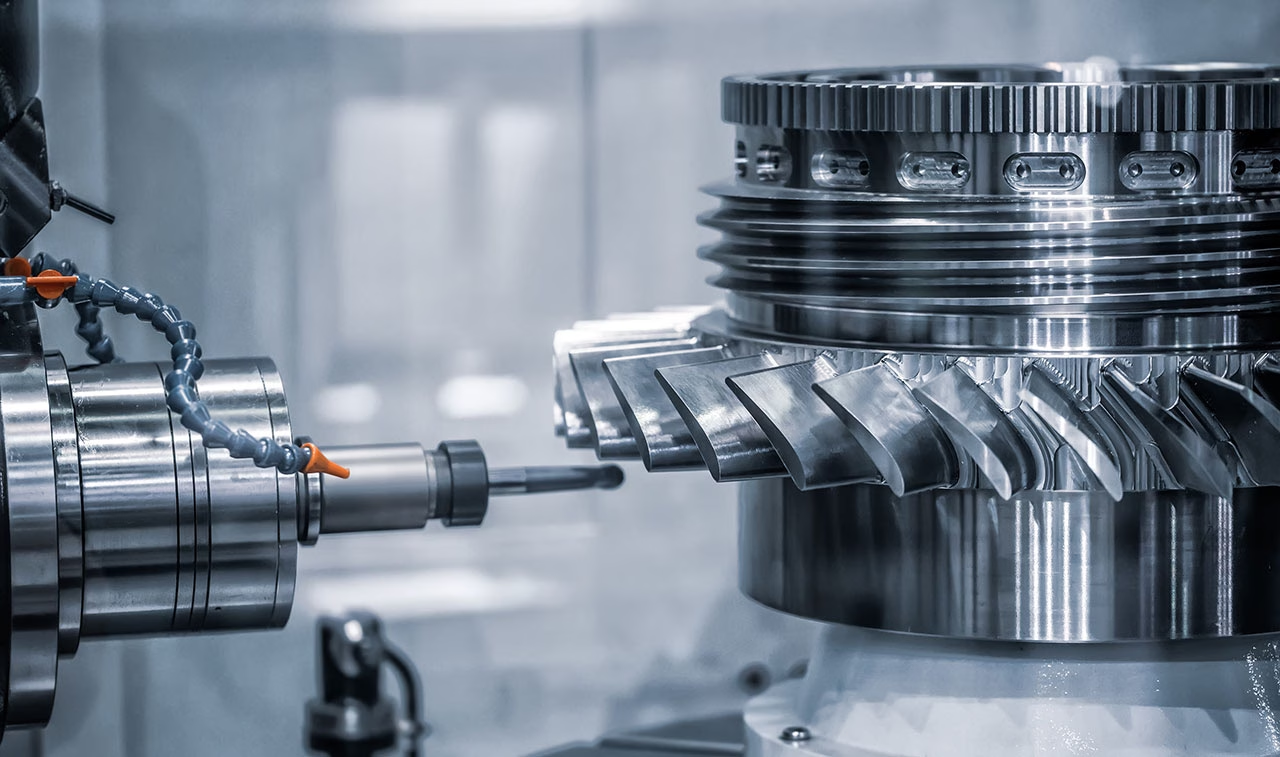
镍合金在 700 °C 仍保持强度,热量进入刀具和零件而不是切屑。我们用高进给刀具以保守的表面速度粗加工,然后让零件均温再精加工。这段停顿是 300 mm 内孔保持圆度的关键。
精加工使用正前角硬质合金或陶瓷刀片,线速度 30–45 m/min。切削深度保持在前一道工序留下的加工硬化层以下,使下一把刀片切到干净材料而不是硬皮。
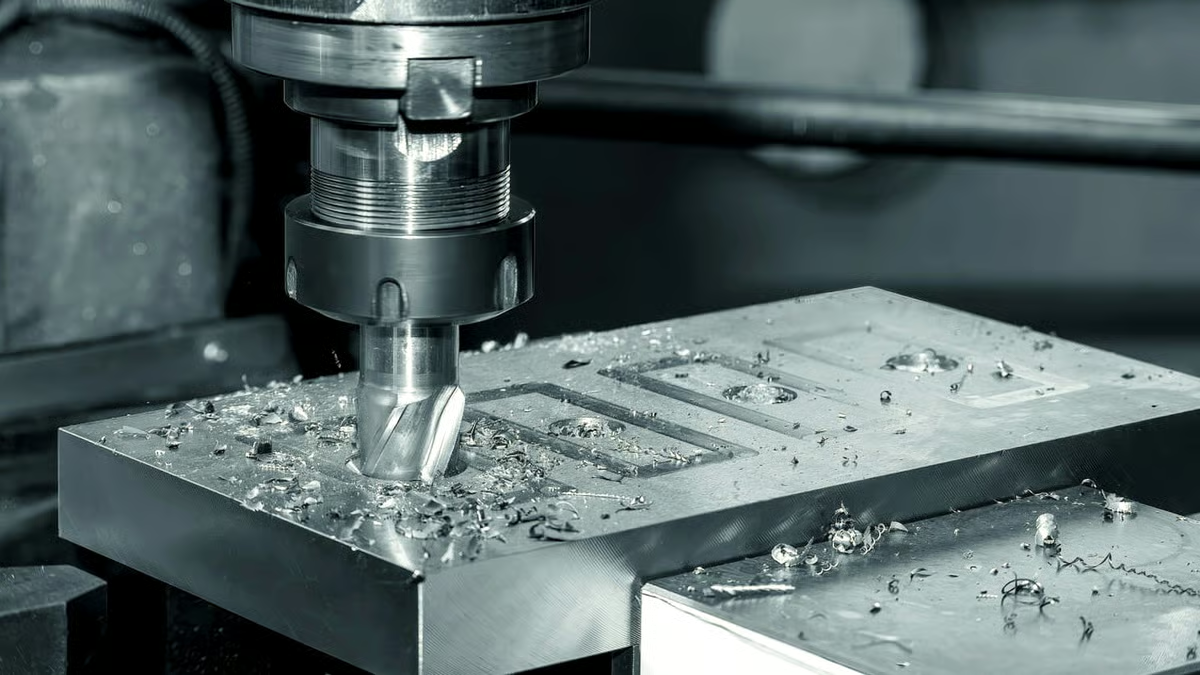
阀体和歧管块带有斜孔、交叉孔和密封面,位置都不在主轴上。通过转台翻转零件,可在一次装夹中加工这些特征,而不是四次装夹,从而减少三次位置误差叠加的机会。
Ø400 mm 转台配合 16 台五轴联动加工中心,可覆盖最长 4,000 mm 的零件。长轴和芯轴使用车铣复合中心,零件在一次夹持中完成车削、铣削和钻孔。
图纸发布前,先让合金匹配服役工况。
| 使用条件 | N07718 适用 | 另寻他选 |
|---|---|---|
| 含 H₂S 酸性气体 | 时效态,硬度已检 | 无隔离层的碳钢 |
| 连续 650 °C | 可以,约至 700 °C | 铝或 17-4PH |
| 海水加氯化物 | 可以,需正确时效 | 303 不锈钢 |
| 深冷工况 | 勉强,需查冲击数据 | 316L 等奥氏体牌号 |
| 重量敏感的机体结构 | 通常太重 | 钛合金 Ti-6Al-4V |
| 成本优先的支架 | 选材过高 | 6061-T6 或 4140 |
带深孔和交叉孔的壳体、接头和芯轴。长度允许时,外圆和内孔在一次装夹中车削。
阀盖本体、转换法兰和螺柱式出口。金属对金属接触的密封面保持 Ra 0.8–1.6 μm。
阀杆、旋塞、座环和内件。螺纹车削或滚压到规定中径,而不只是通过通规。
叶轮、耐磨环和轴套。对平衡关键的直径在各工序中保持同一基准。
法兰连接用大直径螺柱、螺母和螺栓。可按要求滚压螺纹以提高疲劳寿命。
传感器壳体、仪表接头和小型歧管。小零件按与大件相同的公差加工。
| 参数 | 加工能力 | 备注 |
|---|---|---|
| 公差 | ±0.005 mm(±0.0002 in) | 车削直径可达 |
| 表面粗糙度 | Ra 0.2–0.8 μm | 密封面的精细表面 |
| 标准表面 | Ra 1.6–3.2 μm | 一般表面按加工态 |
| 最大零件长度 | 4,000 mm | 长轴与壳体 |
| 转台 | Ø400 mm | 斜向油口与交叉孔 |
| 设备 | 127 台 CNC,16 台五轴 | 铣削、车削与车铣复合 |
| 订单规模 | 1 到 10,000+ 件 | 从原型到量产 |
| 交期 | 3–5 天 | 图纸和材料确认后 |
十五年镍合金与不锈钢加工经验。刀片牌号和切削参数已经确定,首件不是试切。
在批量生产中保持,不只是首件。批量开始前先检查量具重复性。
按图纸通过终检的零件。用校准过的量具测量并记录。
12 小时内完成图纸评审并回复可制造性说明。24 小时内可开始生产。
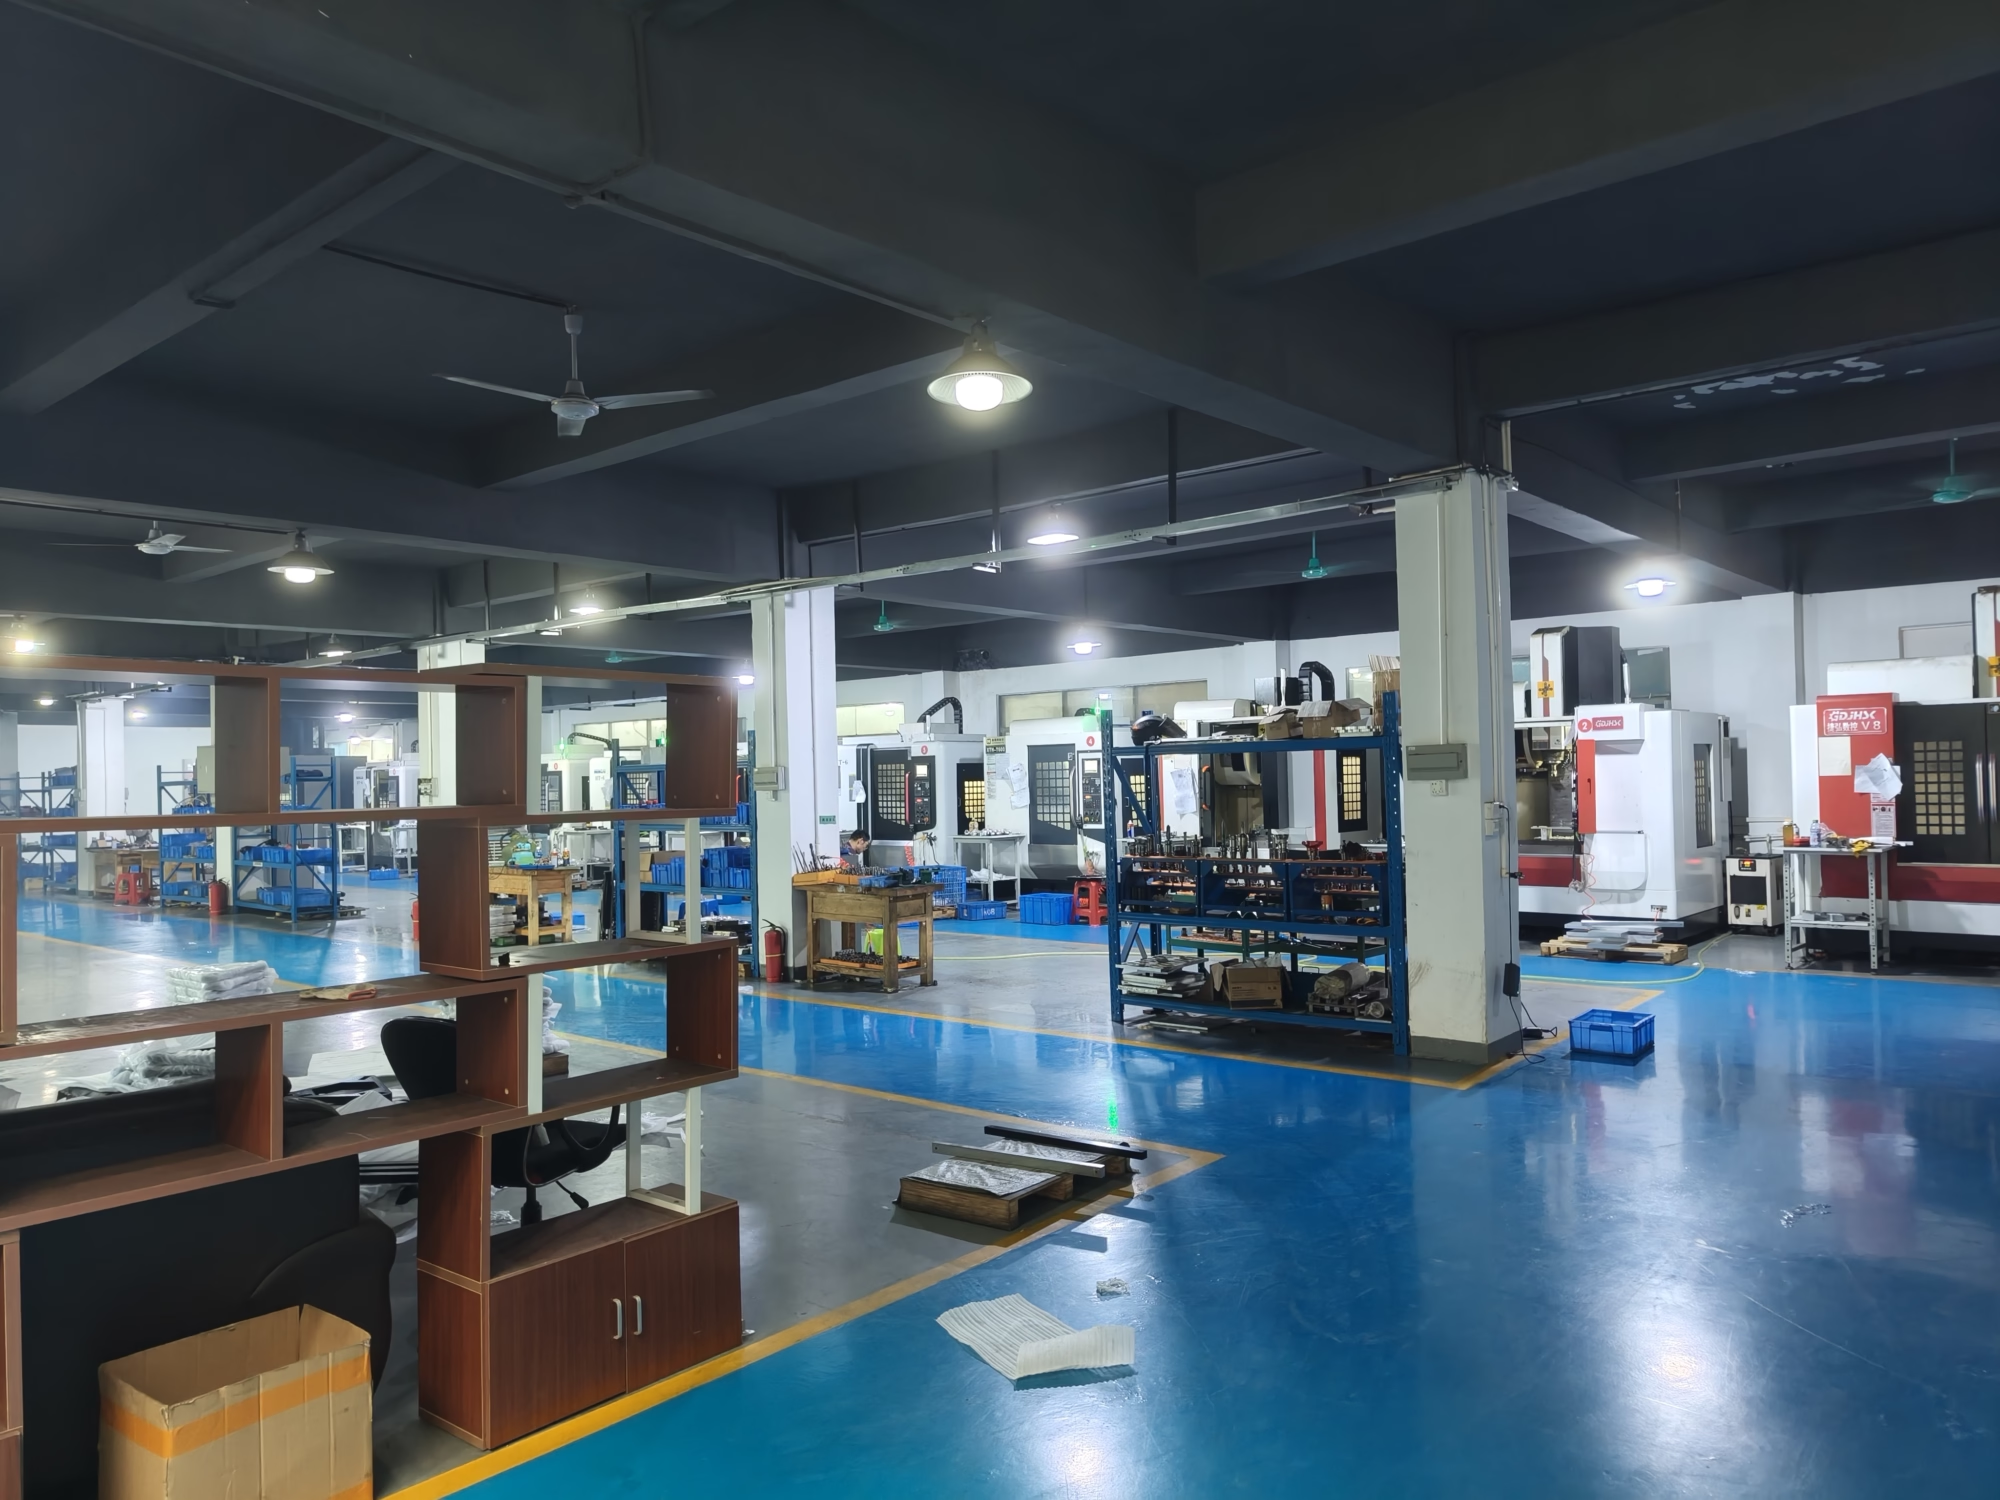
3 个自有工厂、7,600 m² 厂房,配有编程、装夹和检验人员。
来料检验、过程监控、终检。检测报告可按需提供。
酸性服役零件需要在时效后控制硬度并留存记录。
高温密封件和阀杆需要能在 650 °C 下保持的表面质量。
高压歧管需要以同一基准加工斜向油口。
磨蚀工况下的耐磨件需要批次间壁厚一致。
可以。时效后合金硬度约 40 HRC,硬质合金仍能切削,但刀具寿命会缩短。我们调整切削参数,并按固定件数更换刀片,不等磨损发生。
如果几何形状简单,时效前加工、时效后精加工通常更便宜。把两个版本都发来,我们会说明哪个版本更能保证公差。
切削深度保持在上一刀硬化层以下。只切 0.05 mm 的精加工刀实际上是在切零件最硬的材料。
切削液高压内冷通过刀具。它能断屑,并防止切削区在两次走刀之间积热。
车削直径 ±0.005 mm 是我们的标准能力。内孔长度超过 5 倍直径时,限制因素通常是镗杆,而不是机床。
先粗加工,等零件冷却到室温再精加工。热态测量会导致内孔放置一夜后尺寸偏小。
两种都可以。我们按你列出的规范和炉号采购 N07718 棒料和锻件,并将钢厂质保书随工单保存。
客户供料也可以。到货时我们检查炉号和尺寸,并标出任何无法加工到尺寸的问题。
螺纹车削或滚压到规定中径,不只用通规检查。咬合从牙侧开始,中径是控制咬合的关键。
API 螺纹按图纸牙型加工,并在检验单上记录测量值。
加工态表面 Ra 1.6–3.2 μm。密封面和阀杆表面做到 Ra 0.8–1.6 μm,图纸要求时可做到 Ra 0.2–0.8 μm 的精细表面。
喷砂、钝化和激光打标在厂内完成。打标字符高度最小 1.5 mm。
可以。没有最小起订量,单件和 10,000 件批量走同一流程。
原型能提供真实切削数据。如果量产需要工装夹具或不同刀路,我们在批量开始前改好。
上传文件安全,发图纸前可以签 NDA。协议可按要求提供。
程序和图纸保留在工单文件内,不在工厂外共享。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。