
要点速览
CNC 机床多久停机维护一次?从运行小时开始
实话是:停机应依据机床小时数,而非日历。每周单班运行的三轴铣床,老化速度约为不锈钢三班运行的车铣复合中心的五分之一。把两者排在同一月度日期,会浪费一台机器的工时,又让另一台得不到保养。
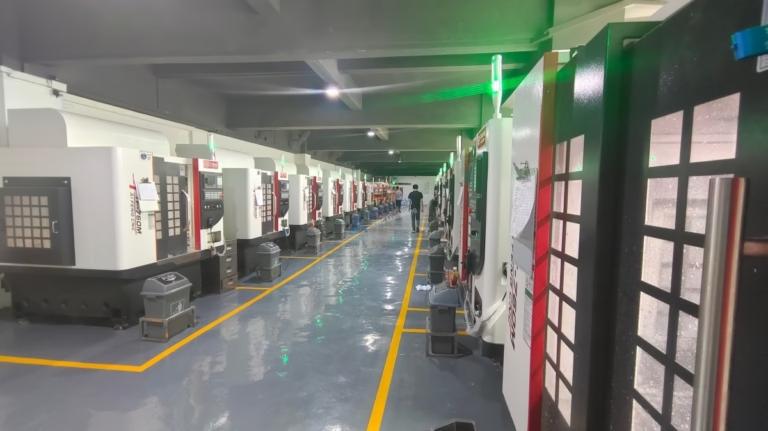
我们在东莞和新加坡的工厂对全部 127 台高精度 CNC 机床分别记录主轴小时和轴行程。我们采用的规则是:每台机床每日检查、每周检查,每 500 主轴小时做一次水平检查。在此基础上,保养间隔随工作制缩放。
在 12,000 rpm 下加工铝件并保持 ±0.005 mm 的车间,需要比 3,000 rpm 粗加工低碳钢的车间更短的间隔。热伸长、切屑负载和切削液状态在更高转速下变化更快,直线导轨的磨损也是如此。
计划维护应占可用机床工时的 4% 到 8%。低于 4%,说明你在跳过检查。高于 8%,说明间隔太短或机床状况已经不佳。
- 1单班、轻合金每日检查,每周清洁,500 h 水平检查。
- 2三班、硬材料每日检查相同,但 500 h 任务提前到 350–400 h。
- 3高速主轴润滑脂寿命随 rpm 下降;主轴保养应比手册规定更早安排。
每日与每周任务:没人注意的停机
每日维护应耗时 10 到 15 分钟,在交接班时主轴停止状态下进行。擦拭导轨防护罩,检查切削液液位和浓度,查看直线导轨周围是否积压切屑,确认气压稳定。这不是维修窗口,而是观察和倾听的窗口。
每周任务耗时 30 到 60 分钟。清洁切削液箱滤网,检查自动润滑储油器,检查刀柄是否有微动磨损,并运行短时预热循环。首次切削前预热 15 分钟,比多数操作者以为的更重要,尤其是在保持严格公差的机床上。
这里最常见的错误是:排程紧张时把每日检查当作可选项。跳过每日检查,正是三周后堵塞的切削液管路变成整批报废的原因。
为每台机床保留简单日志。日期、小时数、检查了什么、补充了什么。日志能把猜测变成有依据的间隔。
500 小时与 2,000 小时保养窗口
在 500 主轴小时时,机床停机半天。用精密水平仪检查机床水平,检查滚珠丝杠和直线导轨润滑,测量各轴反向间隙,检查主轴锥孔是否有微动磨损或拉伤。五轴机床还要把转台加入清单。我们在多个单元使用 Ø400 mm 转台,每个 500 小时窗口都检查其夹紧力和反向间隙。
在 2,000 小时时,安排一整天或更多。主轴保养、更换润滑脂、检查皮带和联轴器、冲洗切削液系统,并做完整几何精度检查。三班运行的机床大约每四到五个月一次。单班运行的机床接近一年一次。
2,000 小时这个数字并非随意。它来自正常负载下轴承润滑脂寿命和主轴轴承磨损率。若主轴长时间在极高 rpm 下运行,这个数字应下调。
当机床要保持 ±0.005 mm 时,2,000 小时的完整几何精度检查不是可选项。垂直度和平行度会缓慢漂移,单个零件上看不出来。
分步实施:建立能保住公差的维护计划
为车间每台机床照此顺序执行。
- 1记录主轴小时,而非挂钟小时安装小时计或读取控制系统的主轴运行计数器。所有间隔都用这个数字。闲置机床不应与三班运行的机床在同一天保养。
- 2把每日窗口设在交接班10–15 分钟。主轴停止,断电后擦拭。多数水溶性切削液浓度检查在 6–10%,并补充导轨油储油器。
- 3在日历中固定每周时段30–60 分钟。清洁切削液滤网,检查刀柄,运行 15 分钟预热循环。保持严格公差的机床不可跳过预热。
- 4把 500 小时窗口安排为半天精度水平检查、反向间隙测量、导轨润滑、主轴锥孔检查。五轴机床还要增加转台夹紧检查。
- 5把 2,000 小时保养安排为整天主轴保养、更换润滑脂、切削液冲洗、几何精度检查。三班制机床大约每四到五个月一次。
- 6记录每次检查的结果反向间隙值、水平读数、锥孔状态。数值开始变化时,在首件超差品出货前就能发现。
- 7每年复核一次周期如果出现废品或漂移,缩短周期。如果记录显示没有变化,可以谨慎延长。
CNC 机床停机保养:按负载率的周期表
小时数指主轴小时,不是日历时间。
| 任务 | 单班,轻合金 | 三班,不锈钢 |
|---|---|---|
| 日常检查 | 10–15 分钟,每次交接班 | 10–15 分钟,每次交接班 |
| 每周清洁与预热 | 30–60 分钟 | 30–60 分钟 |
| 水平与反向间隙检查 | 每 500 h | 每 350–400 h |
| 主轴服务 | 每 2,000 h | 每 1,500–1,800 h |
| 完整几何精度检查 | 每 2,000 h 或每年 | 每 1,500 h 或每年两次 |
| 切削液冲洗 | 每 1,000 h | 每 500–700 h |
| 计划停机占比 | 约 4–5% | 约 6–8% |
常见问题
单班车间 CNC 机床应多久停机保养一次?
日常检查保持每日进行。500 小时和 2,000 小时任务会拉长,因为单班机床主轴小时积累慢。标准 8 小时班次下,2,000 主轴小时接近一年运行量。
每日和每周任务保持固定。这些看状态,不看小时数。
非计划停机最常见的原因是什么?
刀具失效、导轨周围切屑堆积和切削液问题。这三项都会在日常检查中暴露,早于演变成故障。
主轴轴承失效较少见,但代价最高。通常在卡死前很久就表现为噪声和振动上升。
机床停机保养时还能生产吗?
可以,前提是提前计划。把工作转到单元内另一台机床,或把窗口安排在批次之间。没有余量的五轴订单,要在订单开始前安排窗口,而不是中途。
闲置机床需要同样的保养周期吗?
不需要。闲置机床仍需每日擦拭和每周预热,因为潮湿和切削液分离会带来问题。但 500 小时和 2,000 小时窗口随实际主轴小时拉长。
如何判断何时缩短周期?
关注三个数值:各轴反向间隙、水平读数、已知零件的表面处理。任何一项在计划检查之间漂移,就缩短该机床的周期。
热机状态下漂移超过 ±0.005 mm 就是停止信号。下一批之前先诊断。
应保留哪些记录?
日期、主轴小时、执行任务和测量值。反向间隙、水平和锥孔状态最能预测故障。记录也能告诉你周期是否合适。
更多来自 GreatLight
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











