
要点速览
为什么 3 轴是 Fadal 的默认配置
几乎所有 Fadal 立式加工中心都围绕三个直线轴制造:X 轴左右、Y 轴前后、Z 轴上下。主轴保持垂直,工作台承载工件。这种布局覆盖大部分棱柱类零件——切削从顶部向下进行、几何形状以正交为主。
如果你在评估二手设备,按 3 轴判断是稳妥的假设。Fadal 向加工车间、工具房和生产单元售出了数千台 VMC 15、VMC 40 和 VMC 4020 系列机床,均为这种配置。刚性来自硬轨或线轨结构以及厚重的铸铁底座,因此在钢件和铝件加工中表现稳定。
3 轴的局限在于,不移动工件就够不到零件侧面。45° 面上的孔、绕凸台一圈的槽、或方块背面的型腔,都需要第二次装夹。每次装夹都要增加工装夹具、重新对零,并引入累积误差风险。缺少轴数的真正代价在这里,而不在机床本身。
- 1适合板件、支架、歧管、开放几何的模具半模
- 2不适合需要一次装夹加工四个或五个面的零件
Fadal 的第 4 轴从何而来
Fadal 的第 4 轴几乎都是安装在机床工作台上的转台,绕 X 轴分度。部分机床订购时即带此选项;更多是后来加装。因此,询问某台 Fadal CNC 机床的轴数时,往往是在问是否有人加装了转台并接入控制系统。
有了第 4 轴,可以一次装夹加工零件的四个面。转台旋转到分度位置、夹紧,然后切削。在 Fadal 上这通常是定位式而非联动式——旋转轴保持不动,X、Y、Z 进行切削。用于钻径向孔、铣轴上平面或按设定角度切键槽没有问题。
限制很重要。加装转台占用工作台空间和 Z 轴行程,高零件可能装不下。分度前需检查线缆走线和夹紧压力。控制系统必须真正识别该轴——能转但不参与插补的转台只是定位器,不是加工轴。
- 1定位式第 4 轴旋转、夹紧、切削。多数 Fadal 转台如此工作。
- 2联动式第 4 轴Fadal 上很少见。假设之前先查控制系统。
- 3注意 Z 轴行程转台加卡盘可能占用 150 mm 以上。
5 轴 Fadal 及其实际能力
少量 Fadal 机床出厂或改造时配有两个旋转轴,具备五轴联动能力。这是例外而非常态。若销售信息声称是 5 轴 Fadal,需要证据:两个旋转伺服驱动、支持旋转联动的控制系统,以及匹配的后处理器。
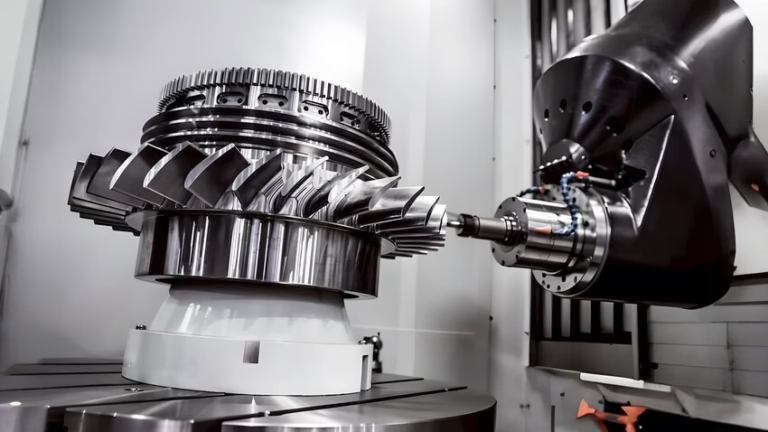
即使硬件存在,实际加工范围也很窄。老式 VMC 上的摇篮或摆头结构往往倾角范围有限,控制系统可能只支持定位而非真正联动。对于曲面——叶轮、涡轮叶片、复杂模芯——这种限制表现为表面棱纹和加工节拍延长。
到这里,Fadal CNC 机床有几轴就不再是历史问题,而是采购问题。如果零件需要一次装夹从任意方向进刀,老式 3 轴或加装第 4 轴的机床做不到。你需要现代五轴联动加工中心,配正确的后处理器和刀具。
- 1确认两个旋转驱动不是一个转台加倾斜平口钳。
- 2检查后处理器联动运动需要匹配的 CAM 输出。
- 3预期行程更窄摇篮结构会损失可用加工范围。
轴数对公差和成本的影响
每增加一个轴就少一次装夹,每少一次装夹就少一个误差来源。在四轴机床上一次装夹完成的零件,其各特征之间的位置精度通常比在三轴机床上分三道工序加工同一零件更紧。这与机床的精度规格无关,关键在于重新对零和工装夹具的重复性。
代价是成本和复杂度。转台会带来一个需要校正的工装夹具、一个需要调试的控制轴,以及一个必须正确的后处理器。在老款 Fadal 上,这部分开销是实打实的。对于几何形状简单、只有五件的活,三轴机床上三次装夹往往比折腾四轴装夹更便宜。
对更紧的活,数字很关键。钜亮五金(GreatLight)在生产件上保持 ±0.005 mm,精加工表面粗糙度 Ra 0.2–0.8 μm,标准加工表面 Ra 0.8–1.6 μm。这些数字来自具备相应轴数和热稳定性的机床,而不是翻新过的老款加工中心。
所以实用规则是:如果零件能用简单工装从两三个方向加工,老款 Fadal 的三轴就够用。如果零件需要一次装夹加工四个或五个面,或在回转轴上连续轮廓加工,轴数就必须增加——这通常意味着换一台机床。
- 1装夹更少,位置更紧不再重新对零,特征之间的误差就会下降。
- 2轴数越多,开销越大工装校正和后处理在任何活上都要花时间。
- 3轴数要匹配几何形状不要买零件用不上的轴。
如何核实具体机床的轴数
- 1数电柜里的伺服驱动器打开电气柜,数轴驱动器。三个驱动器就是三轴。第四个驱动器才是真正的第四轴,不是手轮。去看机床之前,先拍下驱动器标签。
- 2调出控制器的轴位置页面在 Fadal 控制器上翻到位置显示页。应能看到 X、Y、Z,如果装了第四轴,还会有一个字母如 A 或 B。该页面上没有字母的转台只是手动定位器。
- 3检查该轴的机床参数查看轴配置参数。启用的回转轴有分辨率、行程限位和方向设置。如果这些字段为空,控制器就不知道这个轴存在。
- 4通电测试一次分度动作在 MDI 下、主轴停止时指令 90° 分度。听夹紧松开的声音,观察转台动作,确认夹紧重新接合。负载下漂移或迟疑的转台会报废零件。
- 5测量回转轴的反向间隙在转台的磨削面上打表,正反各分度 90°,读取差值。老款转台空程超过约 0.02 mm,生产前就需要大修。
- 6核实后处理器输出后处理一个带分度动作的简单程序,读 G 代码。如果 CAM 输出与控制器的轴命名不一致,每个活都要手动改。报价前先修好后处理。
哪种 Fadal 轴配置适合哪种零件
用它判断老款 Fadal 能否干这个活,还是应该转到现代五轴加工中心。
| 配置 | 典型零件 | 装夹次数 | 何时该换机 |
|---|---|---|---|
| 三轴 | 板件、支架、壳体、开式模具半模 | 每个面一次 | 需要加工三个或更多面的活 |
| 三轴 + 分度器 | 径向孔、轴上的平面、键槽 | 一次装夹加手动转位 | 角度必须联动切削 |
| 第四轴(定位) | 轴、衬套、带平面的圆柱件 | 一次装夹加工四个面 | 需要连续回转轮廓加工 |
| 第四轴(联动) | 凸轮、蜗杆、螺旋特征 | 一次装夹 | 需要两个回转轴 |
| 五轴(Fadal 上少见) | 叶轮、叶片、型面芯 | 一次装夹 | 倾斜范围或控制器限制零件 |
| 现代五轴加工中心 | 航空航天、医疗、复杂型面件 | 一次装夹 | 零件已验证并转入量产 |
常见问题
Fadal 造过原厂五轴机床吗?
有少量机床出厂时带两个回转轴,更多是由集成商改装。与三轴产量相比,它们很罕见。
如果挂牌声称五轴,索要控制器型号、回转伺服驱动器数量和轴位置页面照片。这三项就能定论。
能给三轴 Fadal 加第四轴吗?
可以,前提是控制器支持附加轴并有备用驱动器。许多 Fadal 订购时就已布好线、参数也准备好接转台。
你需要匹配的转台、驱动器、电缆和参数修改。要预留校正时间和后处理器更新。
Fadal 上的第四轴是联动还是仅分度?
大多数是分度或定位。转台转到角度、夹紧,切削由 X、Y、Z 完成。
联动回转运动需要控制器支持和匹配的后处理。报价型面加工前,两者都要确认。
转台会占用多少 Z 行程?
转台加卡盘通常占用 150 mm 或更多 Z 高度。在紧凑型机床上,这可能占可用行程的很大一部分。
承诺前先量最高零件加夹具。加工中途 Z 行程不够是代价高昂的意外。
Fadal 的活何时该转到现代五轴加工中心?
当零件需要一次装夹加工四个或五个面、表面需要连续轮廓加工,或多道装夹的公差链无法闭合时,就该转。
钜亮五金(GreatLight)运行 16 台五轴联动加工中心,最大加工尺寸 4,000 mm,超出老款加工中心行程范围的零件有地方可去。
轴数会改变可达公差吗?
间接会。装夹更少意味着特征之间的重新对零误差更小,而这往往是多面零件的主要误差来源。
机床自身精度仍决定下限。钜亮五金(GreatLight)保持 ±0.005 mm,出货前 100% 检验,可按要求提供报告。
更多加工笔记
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











