
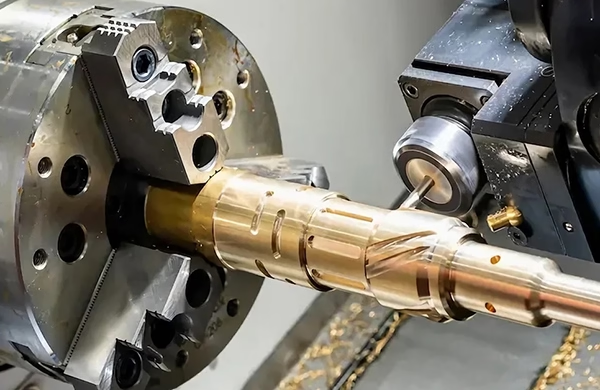
CNC 机床实际会磨损的是什么
CNC 机床的精度不是一次性丧失的,而是逐渐漂移。三个系统以不同速率变化:机械回路、计量回路和热回路。机械回路包括滚珠丝杠、直线导轨、轴承和主轴。计量回路包括光栅尺、编码器和控制系统的补偿表。热回路来自主轴、驱动和房间本身的热量。
维修就是让这三个回路保持匹配。只要回路保持对齐,机床可以多年维持 ±0.005 mm。一旦它们分离,就会出现早班测量合格、下午班漂出公差的零件。
最先出问题的通常是润滑状态,而不是铸铁本体。润滑不足的直线导轨磨损速度在周与周之间很难看出来。等操作员听出声音变化时,导轨表面已经受损。
其次是几何精度:轴间垂直度、主轴与工作台的平行度,以及各轴在全行程内的直线度。这些变化缓慢,按机床等级通过重新刮研、加垫片或补偿来修正。
- 1机械回路滚珠丝杠、导轨、轴承、主轴锥面。
- 2计量回路光栅尺、编码器、螺距误差与反向间隙表。
- 3热回路主轴、驱动、切削液、环境空气。
为什么热机与冷机的切削表现不同
热伸长是紧公差加工中最被低估的废品来源。运行六小时的主轴与两小时前刚启动的主轴长度不同。40 锥度主轴的伸长以微米计,但当图纸要求 ±0.005 mm 时,微米就很重要。
实际做法不是对抗热伸长,而是让它可重复。每天早班在第一次切削前运行预热循环。预热应让主轴和各轴达到稳定温度,而不只是空转。30 分钟是常见起点;合适的数值是能让首件测量与下午测量一致的那个值。
其次,保持房间稳定。车间门朝向康涅狄格州的冬季,冷空气会扫过工作台,工作台就会移动。如果零件较长,两端的影响比中间更严重。
第三,如果机床有热补偿功能就用上,但要验证。补偿表会失效。任何主轴更换后或换季后都要重新核对。
最关键的几何精度检查
如果只跟踪少数几个数值,就跟踪这些:工作行程内 X 对 Y 的垂直度、主轴轴线对 Z 的平行度、各轴全行程直线度、各轴受载时的反向间隙(不只是空载运行)。
球杆仪测试几分钟内就能覆盖大部分项目,并给出易于趋势跟踪的圆度数值。激光干涉仪可测螺距误差,并能输入控制系统的补偿表。两者都比单次试切更好,因为试切会掩盖相互抵消的误差。
频率比方法更重要。两班运行的机床应每季度检查;轻负荷运行的机床可以更长。任何发生过撞机的机床,在切削下一个生产零件前都应检查。
保留读数。每季度损失 2 µm 垂直度的机床在告诉你一些信息。撞机后跳变 15 µm 的机床在告诉你另一些信息。
- 1球杆仪快速圆度趋势;可捕捉伺服与几何误差。
- 2激光干涉仪螺距与直线度;用于输入补偿表。
- 3试切确认整个回路,但可能掩盖相互抵消的误差。
主轴状态、锥面接触与刀具跳动
主轴是最贵、也最容易损坏的更换件。要关注两件事:锥面接触和拉刀力。锥面接触应用蓝油检查;健康的 40 锥度在锥面大部分长度上都有接触,而不只是小端。
拉刀力会随碟形弹簧疲劳而下降。力下降后,刀具在负载下移动,先影响表面处理,再影响尺寸。用测力计测量,并与机床厂家的范围对比。
刀柄跳动是另一个问题。在量规线处有 10 µm 跳动的刀柄,加工出的孔既尺寸超差又不圆。在支架上检查刀柄,不再重复精度的就淘汰。
切削液在这里也有影响。在锥面循环的细切屑像研磨膏。如果加工铝件且过滤设置较粗,就要更频繁检查锥面。
维修能解决什么,不能解决什么
维修可以恢复几何精度、润滑状态、补偿精度和主轴锥面接触。它无法恢复已失去预紧的磨损滚珠丝杠、出现剥落的导轨,或不再支持所需刀路的控制系统。
这个决定通常是经济上的,不是技术上的。如果维修后机床的重复精度仍差于你所售的公差带,维修就是把钱投在一台会持续消耗你的机床上。如果机床重复性好但存在漂移,维修才是正确选择。
一个实用的测试:在八小时内切同一零件十次并测量分散度。如果分散度保持在你公差带的三分之一以内,这台机床可维修。如果它占满整个公差带,则不可维修。
机龄不如等级重要。保养良好的 15 年机床在合适的工作上能保持 ±0.005 mm。疏于保养的五年机床做不到。看读数,不看制造日期。
- 1可维修漂移、锥面接触、反向间隙、补偿误差。
- 2不可维修导轨剥落、控制系统报废、铸件开裂。
- 3测试一个班次内十件分散度。
维修、大修还是更换:按症状匹配措施
先看症状,再看措施。若同时符合两个症状,以较严重者为准。
| 现象 | 可能原因 | 措施 | 典型周期 |
|---|---|---|---|
| 一个班次内缓慢漂移 | 热膨胀 | 预热循环、恒温车间 | 每日 |
| 尺寸随轴位置变化 | 螺距误差、光栅漂移 | 激光检测、重新载入补偿 | 每季度 |
| 负载下反向间隙 | 滚珠丝杠预紧力损失 | 调整或更换丝杠 | 按实测 |
| 表面质量差、低负载下颤振 | 锥面接触或拉刀力 | 蓝油检查、拉刀力表 | 每半年 |
| 圆弧切削圆度误差 | 伺服整定、几何精度 | 球杆仪、重新整定、重新刮研 | 每季度 |
| 重复精度差于公差 | 导轨或丝杠磨损 | 大修或更换机床 | 一次性 |
| 控制系统无法运行所需刀路 | 控制系统过时 | 改造或更换 | 一次性 |
工程师关于 CNC 机床维修的常见问题
CNC 机床应多久保养一次?
取决于工作制,不是日历。两班制切铝的机床应每季度做几何检查、每半年做主轴检查。单班轻载机床可拉长这些间隔。
任何撞机都会重置计时。应在下一个生产件之前检查,而不是等下次计划保养。
维修能否把机床恢复到原始公差?
有时可以,且仅当磨损位于可调整或可补偿项目上。反向间隙、螺距误差、锥面接触和垂直度通常可以恢复。
导轨磨损、滚珠丝杠剥落和铸件开裂无法靠补偿消除。这些需要更换零件或大修。
维修后的机床实际能保持什么公差?
保养良好的加工中心在合适的零件、合适的装夹和恒温车间下能保持 ±0.005 mm。这是系统数字,不是机床数字。
如果零件细长或对热敏感,无论机床状态如何,可达公差都会下降。
室温真的那么重要吗?
在紧公差工作上,是的。1,000 mm 零件上 5 °C 的波动,对铝件而言每度移动超过一微米。在一个八小时班次内,足以报废一批紧公差活。
恒温车间和预热循环对重复精度的帮助,超过大多数硬件升级。
应该自行维修还是用外部服务商?
日常润滑、切屑管理和预热属于内部工作。几何检查、球杆仪、激光和主轴工作需要的仪器和经验,大多数工厂并不常备。
分工通常是:日常保养内部做,测量与校正外部做。
每台机床应保留哪些记录?
保留球杆仪圆度、负载下反向间隙、锥面接触照片和拉刀力读数,每项都带日期。要做趋势,不要只归档。
单个读数说明不了什么。一系列读数才能告诉你何时该行动。
更多车间内容
我们发布来自工厂车间的装夹记录、刀具试验和检测数据。











