
01
折弯后孔位偏移
展开图未考虑折弯扣除,成型后孔中心偏移 0.3–0.5 mm。配合支架对不上,整批需要返工或报废。
以下四个问题出现频率很高,我们在下料前就会提前规划应对。
展开图未考虑折弯扣除,成型后孔中心偏移 0.3–0.5 mm。配合支架对不上,整批需要返工或报废。
MIG 或 TIG 焊接的热量会使薄板变形。工作台上测量为方的框架,回来时对角线偏差 1–2 mm,门和盖板装不上。
切割、折弯和包装之间的搬运会在拉丝或阳极氧化表面留下痕迹。零件功能正常,但无法通过来料外观检验。
等几天才拿到价格,然后得知工厂把表面处理外协了,又多出两周。装配计划被推迟,上市日期也跟着变。
切割、成型、焊接和表面处理都在同一屋檐下完成,不依赖外协。
我们根据你的 3D 模型生成展开图,而不是手绘 DXF。折弯扣除和 K 因子按材料和厚度设定,成型后孔位与模型一致。光纤激光可切割碳钢、不锈钢、铝和铜,最长 4,000 mm。
薄板切割速度快。1.5 mm 铝板带几百个孔几分钟就能切完,套料可降低较大批量生产的材料成本。对于外观件,我们从保护面切割,并保留保护膜直到成型完成。
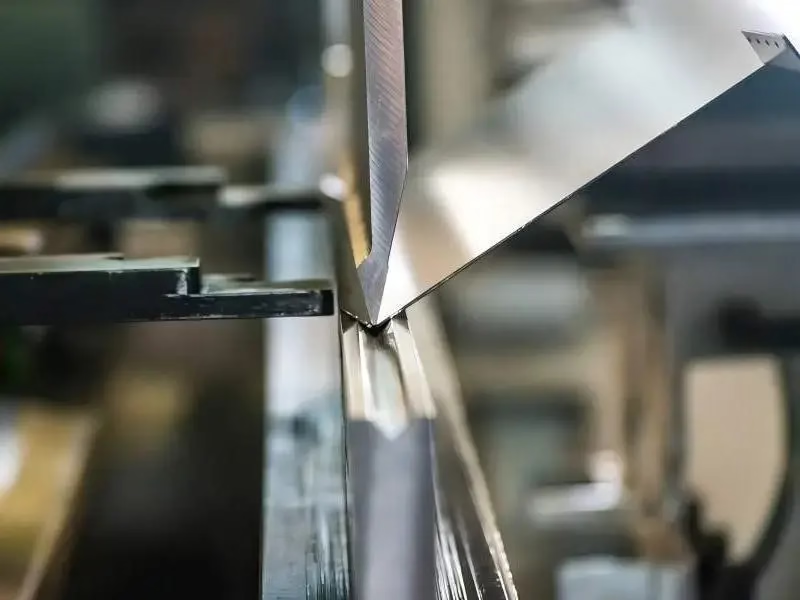
配备 CNC 后挡料的折弯机在最长 4,000 mm 的面板上将折弯角度控制在 ±0.5°。200 件支架的批量,首件对照图纸检验,其余按同一程序执行。我们会规划折弯顺序,避免需要四道折弯的零件被自身法兰卡住。
焊接由每天处理薄板的钣金工完成。我们使用工装夹具和点焊顺序限制热输入,零件离开工作台前检查对角线。压入螺母、支撑柱和铆钉在焊接后安装,保证螺纹干净。
发送图纸前先选好工艺路线。选错会增加成本,却不会提高精度。
| 零件状态 | 推荐路线 | 原因 |
|---|---|---|
| 厚度小于 3 mm,平面或少量折弯 | 激光切割 + 折弯 | 薄板最快、最经济 |
| 带接缝的封闭框架 | 切割 + 折弯 + 焊接组件 | 接缝可闭合单靠折弯无法消除的间隙 |
| 可见的拉丝或阳极氧化面 | 从保护面切割,保留保护膜 | 保持外观面不留痕迹 |
| 壁厚大于 6 mm | 改用 CNC 加工 | 厚板折弯效果差且易变形 |
| 螺纹或内孔公差要求严 | 先钣金成型,再加工该特征 | 关键部位保持 ±0.005 mm |
| 单件原型,无工装预算 | 激光切割 + 手工成型 | 无模具成本,几何形状仍然准确 |
六道工艺覆盖大多数壳体、支架和机箱加工。
光纤激光可切割碳钢、不锈钢、铝和铜,最长 4,000 mm。展开图根据你的 3D 模型生成,成型后孔位与图纸一致。
配备 CNC 后挡料的折弯机将折弯角度控制在 ±0.5°。规划折弯顺序,避免多法兰零件与模具干涉。
框架、壳体和支架采用 MIG、TIG 和点焊。工装夹具和点焊顺序控制薄板变形。
压入螺母、支撑柱、铆钉和螺纹嵌件在焊接后安装。螺纹保持干净,五金件齐平。
阳极氧化、粉末喷涂、镀锌、发黑、喷砂、拉丝和抛光。激光打标字符高度最小 1.5 mm。
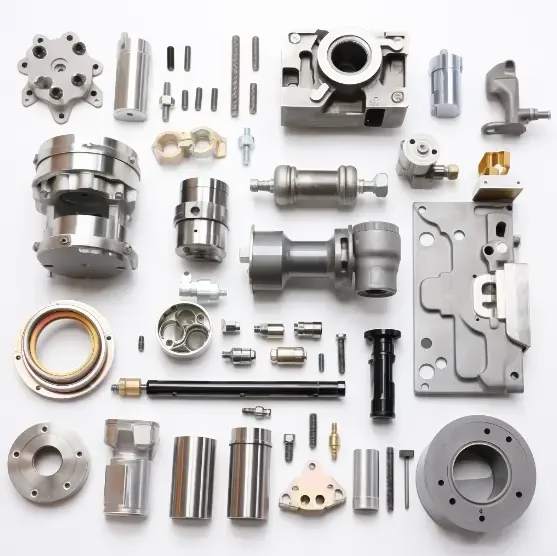
钣金件需要精密内孔或螺纹时,我们在成形后加工该特征,而不是用钻头勉强加工。
以下是我们每周常规备料。其他牌号可按需报价。
| 类别 | 方案 | 典型用途 |
|---|---|---|
| 铝合金 | 5052, 6061, 6063, 6082, 7075 | 壳体、支架、面板 |
| 不锈钢 | 304、316L、430、17-4PH | 食品、医疗、户外五金 |
| 钢 | 1018、1045、A36、SPCC、SECC | 机箱、框架、安装板 |
| 铜和黄铜 | C110、C27400、C36000 | 母排、屏蔽罩、触点 |
| 厚度范围 | 常规 0.5 mm 至 6 mm | 更厚板材转 CNC 加工 |
| 表面处理 | 阳极氧化、粉末喷涂、镀锌、发黑 | 外观与防腐蚀保护 |
用数据说话,不用形容词。
激光切割与折弯在关键特征上可保持 ±0.005 mm。常规钣金件为 ±0.1 mm,足以满足多数壳体需求。
发送 STEP 文件,12 小时内获得报价,以及关于折弯让位、孔位和材料选择的说明。
图纸确认后,24 小时内即可开始切割。无需等待工装夹具排期。
每批都做来料检验、过程监控和终检。检测报告按需提供。
单件原型或 10,000 件批量。同一工艺、同一检验,小批量不收装夹附加费。
自 2011 年起从事薄板加工。上述折弯与焊接问题我们均已解决。
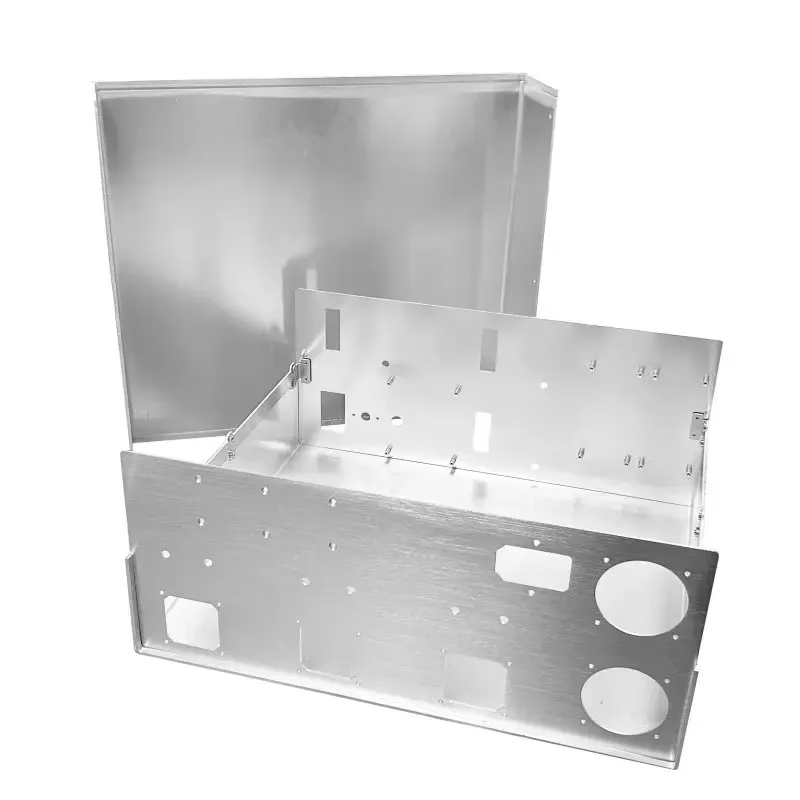
铝制机箱,带通风切口、安装凸台和粉末喷涂面板。
不锈钢和钢制支架,带压入螺母,按 IATF 16949 过程控制生产。
304 和 316L 不锈钢外罩,钝化处理,边缘去毛刺便于操作。
焊接框架用夹具保持方正,再阳极氧化获得整洁表面。
提供 STEP 或 Parasolid 三维模型,以及标注公差和表面要求的 PDF 图纸。仅凭 DXF 不足以让我们正确展开钣金。
如果只有 DXF,请随附材料、厚度和折弯要求。我们会建立三维模型,并在报价前标出任何不明确之处。
该公差适用于切割特征和机加工细节,不适用于所有折弯半径。折弯在 CNC 折弯机上保持 ±0.5°。
如果孔或内孔需要 ±0.005 mm,我们通常先切小,成形后再加工。这比冲孔成本高,因此只在图纸要求处执行。
常规范围为 0.5 mm 至 6 mm。薄板激光切割速度快,折弯干净。
超过 6 mm,折弯变难,变形更难控制。这类零件通常转 CNC 加工,我们会告知何时该走这条路线。
可以,借助夹具和规划好的点焊顺序。我们先点焊框架,检查对角线,再按两侧热量平衡的顺序完成焊接。
1,000 mm 以内的框架,方正度可控制在约 0.5 mm。更严通常意味着焊后加工,我们可在厂内完成。
阳极氧化、粉末喷涂、电镀、发黑、喷砂和抛光均通过我们的流程提供。我们控制排期,无需等待第三方。
激光打标在厂内完成,最小字符高度 1.5 mm。低于此值,涂层后标记难以辨认。
不是。单件原型和 10,000 件批量走同一流程、同一检验。
小批量不收装夹附加费,但单价随数量增加而下降,因为激光套料和折弯装夹分摊到更多零件上。
12 小时内提供报价和 DFM 反馈。图纸确认后 24 小时内可开始生产,零件通常 3–5 天发货。
表面处理会增加时间,取决于工艺。粉末喷涂和阳极氧化是排期延长的常见原因,因此我们已将其计入报价交期。
上传资料按保密处理,审图前可按需签署 NDA。
我们持有 ISO 27001:2022 信息安全认证,涵盖文件存储方式和访问权限。
深受全球工程师和制造商信赖










上传 3D 模型或 2D 图纸,获取报价及免费 DFM 分析。最大加工尺寸 4,000 mm。
CNC 金属 13 种牌号
CNC 塑料 10 种牌号
设备与工艺 12 种选项
表面处理与后处理 10 种选项
材料:未选择 设备:未选择 后处理:未选择
填写此简短表单,我们会打开 WhatsApp 并准备好您的消息。我们仅使用这些信息回复您。
在 WhatsApp 内点击发送前,不会发送任何内容。