
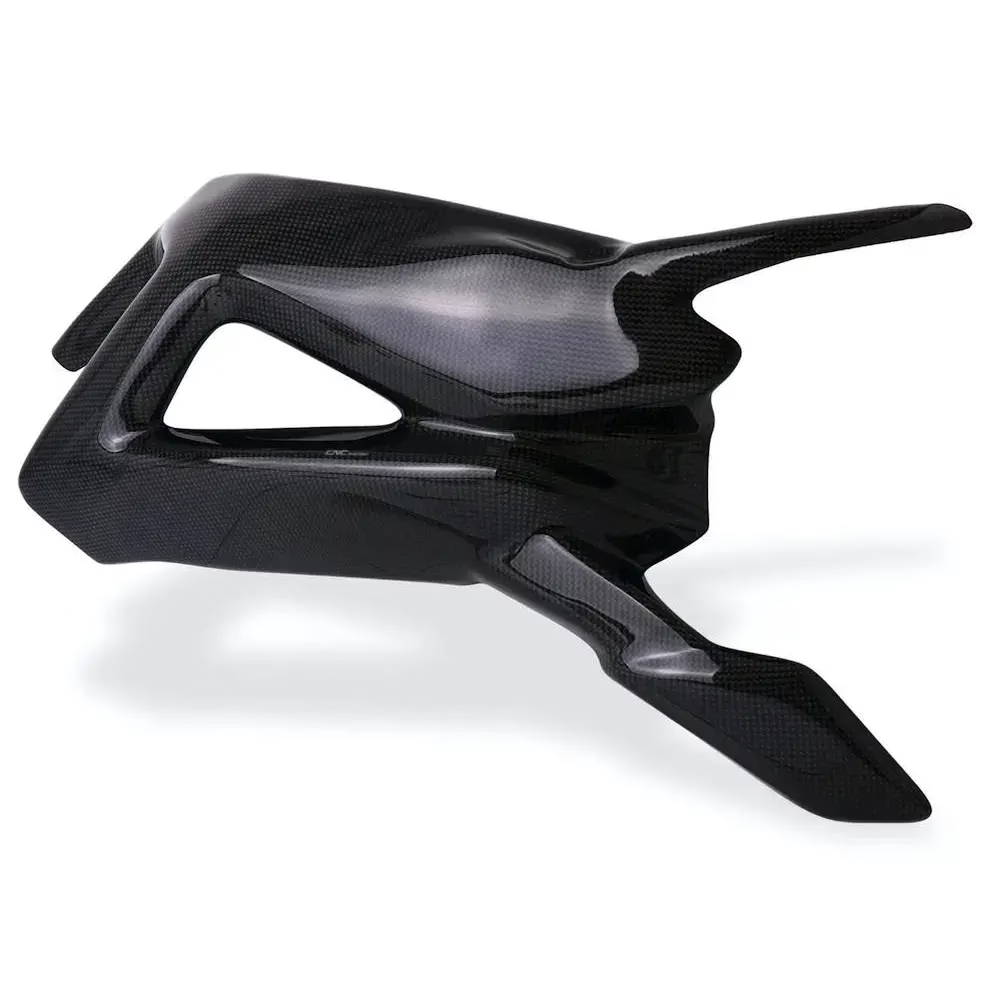
当工件为碳纤维时,哪些环节会改变
机床不变。刀具、工装夹具和清理方式改变。
碳纤维与金属加工方式不同的原因
碳纤维增强聚合物是一种层压材料。碳纤维承载,环氧树脂将其固定。刀具接触零件时,不会像在 6061 或 304 中那样剪切出连续切屑,而是使纤维断裂、切割树脂,并抛出粉末与短碎屑的混合物。这一差异几乎决定了本页所有其他决策。
磨损是首要问题。固化碳纤维在切削刃处的硬度高于多数工具钢,因此高速钢立铣刀会快速变钝。无涂层硬质合金也会快速磨损。第二个问题是热。环氧树脂在纤维断裂前早已软化甚至烧焦,热刃会将树脂涂抹在切削面上而非剪切。第三个问题是粉尘,其具有导电性且不会在体内降解。
因此,碳纤维 CNC 机床的装夹需同时从三方面评判:边缘质量、刀具寿命和粉尘控制。改善一项很容易损害另一项。低进给减少粉尘但摩擦树脂。高进给保持刃口冷却但拉扯纤维并留下毛边。工艺窗口比铝更窄,因此参数需依据材料数据表设定,而非照搬金属加工。
- 1磨蚀性纤维使用硬质合金或金刚石刀具,而非 HSS
- 2热敏树脂通过进给而非停留保持刃口冷却
- 3导电粉尘切削处真空吸尘,密封壳体
- 4层状结构注意出口侧分层
CFRP 的刀具选择与切削参数
对多数 CFRP 零件,金刚石涂层硬质合金铣刀或实心金刚石磨头是合适的起点。金刚石涂层比专为钢和不锈钢设计的 TiAlN 或 AlCrN 更能耐受磨损。在厚层压板和孔数多的零件上,聚晶金刚石(PCD)刀具仅靠减少换刀次数即可收回成本。两刃和三刃几何形状排屑良好;更高刃数会使切屑槽被粉末堵塞并升高切削温度。
主轴转速通常较高,铣床上常为 12,000–20,000 rpm,因为小每齿进给可防止纤维被拉出。每齿进给量小,通常为 0.02–0.10 mm,切削深度设定为轻快干净的一刀而非重切削。顺铣可在顶层获得更好的边缘。在金属切削机床上,我们采用保守参数,让金刚石刀具发挥作用,而非强行提高进给率。
切削液是一个决策点。大量切削液可控制热和粉尘,但会浸湿层压板并需要处理。干式加工配合强力抽吸常用于平板,且更易保持清洁。气雾可冷却刃口而不浸湿零件。对于后续需粘接或喷涂的零件,干切加真空通常是更安全的路线,因为切削处不会残留。
- 1金刚石涂层在磨蚀性层压板上寿命最长
- 2批量用 PCD孔数多时值得采用
- 3低每齿进给0.02–0.10 mm 以避免纤维拔出
- 4顺铣板材顶层更干净
常见 CFRP 工序的起始参数
数值为金刚石涂层硬质合金刀具的起始点。请在首件上确认。
| 工序 | 速度 | 每齿进给 | 备注 |
|---|---|---|---|
| 板材轮廓铣削,2–5 mm | 14,000–18,000 rpm | 0.05 mm | 顺铣,切削处真空吸尘 |
| 型腔铣削,5–10 mm | 10,000–14,000 rpm | 0.04 mm | 每刀步降 1–2 mm |
| 钻孔,Ø3–Ø8 mm | 6,000–10,000 rpm | 0.03 mm/rev | 垫板防止出口分层 |
| 锪孔 / 倒角 | 8,000–12,000 rpm | 0.02 mm | 出现涂抹迹象时立即刃磨或更换 |
| 固化层压板修边 | 12,000–16,000 rpm | 0.06 mm | 刚性工装夹具,最小悬伸 |
工件夹持、粉尘控制与零件几何形状
碳纤维板材薄、刚硬且易弹。对铝块合适的夹紧力会使 2 mm 层压板弯曲并在零件上切出锥度。带牺牲层的真空台对平板效果良好,因为载荷分布均匀。对于曲面或盒状零件,我们制作铝制或机加工环氧树脂的贴合型腔,并在切削下方支撑零件,而不仅在边缘支撑。
粉尘控制不是可选项。粉末具有导电性,可能使电子设备短路,且不会在普通车间过滤器中沉降。我们使用密封壳体,在刀具处高流量抽吸并加 HEPA 级过滤,并在检测台处理零件前进行湿式擦拭。操作员佩戴呼吸器和手套。在碳纤维 CNC 机床上,抽吸管道是工艺的一部分,而非附件。
几何形状是设计与工艺的交汇点。通孔和开放轮廓较简单。带垂直壁和小圆角半径的深腔较难,因为刀具需排屑且刀具偏摆增大。低于 1 mm 的薄加强筋和尖锐内角是最常使 CFRP 零件从可铣削变为需重新设计的两个特征。在出口侧加垫板,并在设计允许处给刀具圆角。
- 1真空台薄板载荷均匀
- 2机加工型腔支撑曲面和盒状零件下方
- 3HEPA 抽吸导电粉尘不得循环
- 4出口垫板防止通孔分层
加工后的检测与后处理
CFRP 上关键的缺陷是分层、纤维拔出、切边毛刺和树脂烧伤。在良好光线下目视检查可发现大部分缺陷,用 10× 放大镜看切边可判断纤维是否被干净剪切。结构件上的孔位需用 CMM 检测确认层压板在切削过程中未发生位移。出货前我们 100% 全检,检测报告可按需提供。
碳纤维 CNC 加工的公差既取决于主轴,也取决于工装夹具。我们的机床在金属件上可保证 ±0.005 mm,在 CFRP 上,只要零件支撑到位,就能保证图纸公差。层压板无支撑处回弹可能增加零点几毫米。若某特征需要紧配合,请告知其贴合面,以便围绕该面设计工装。
碳纤维的后处理选项有限。打磨和封边较常见;阳极氧化和电镀不适用。若零件需要涂装或粘接表面,我们采用干切并保持清洁,不施加任何可能在层压板中残留的湿法工艺。激光打标可用于零件编号,最小字符高度 1.5 mm。部分层压板可喷砂,但会打开表面,需先在样件上确认。
- 1目视 + 放大镜以 10× 检查切边
- 2孔位 CMM 检测确认切削过程中无位移
- 3封边封闭切边处外露纤维
- 4粘接面干切层压板内不留残留物
工程师在 CFRP 加工前常问的问题
碳纤维能否与铝件在同一台机床上加工?
可以,但需更换装夹。刀具、除尘和清洁流程不同,且材料切换之间机床需彻底擦拭,避免碳粉污染下一批金属件。我们将 CFRP 加工安排在带密封除尘和 HEPA 过滤的机床上。
碳纤维零件能保证什么公差?
支撑良好的特征可保证图纸公差,我们的机床能力为 ±0.005 mm。薄壁无支撑段回弹可达零点几毫米,实际可达精度取决于零件几何和工装。发来图纸,我们会指出哪些特征紧、哪些需要调整设计。
钻孔时如何防止分层?
使用锋利的金刚石涂层钻头、适中的进给,并在出口侧加垫板或牺牲层。厚叠层采用啄钻有助于排粉。关键孔先钻小孔再铰到最终直径。
CFRP 用干切还是切削液更好?
取决于零件。干切配强除尘更清洁,粘接或涂装面无残留。深腔和长时加工中切削液控温和控尘更好,但需处理废液并在切后清洁。我们按工件选择,并在首件上确认。
可加工的最大零件尺寸是多少?
最大行程为 4,000 × 400 × 150 mm,另有 750 × 1,150 × 550 mm 和 600 × 600 × 600 mm 机床。我们拥有 127 台高精度 CNC 机床,其中 16 台五轴联动加工中心,板材加工和复杂三维形状均可在厂内完成。
碳纤维加工会签 NDA 吗?
会。上传文件安全保密,图纸共享前可按要求签署 NDA。也可先报价,12 小时内提供免费 DFM 分析,在投产前确认特征是否可行。









