
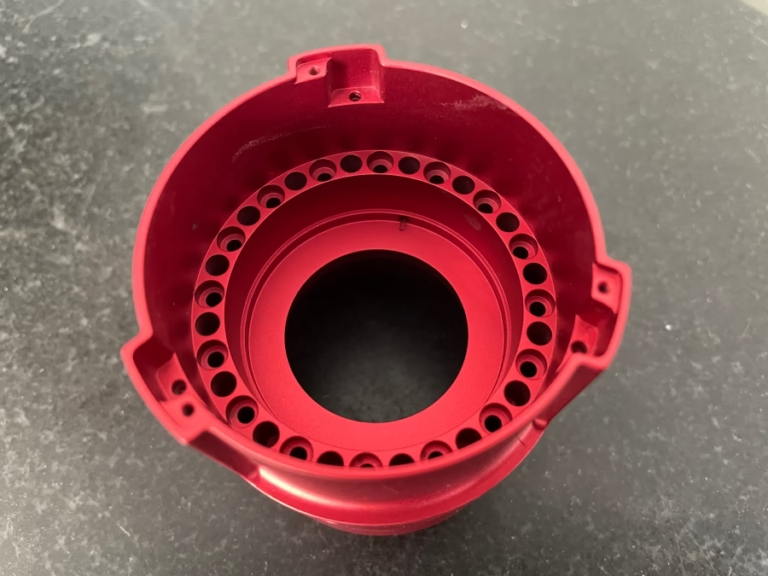
批量质量到底意味着什么
一件好零件证明不了什么。8,000 件一致的零件才能证明整个工艺。
为什么放大规模会改变质量问题
原型阶段能在单件上保持 ±0.005 mm,是因为操作员盯着切削过程。这种做法无法延续到量产。在 5,000 件的批量中,决定结果的因素是刀具磨损速率、一个班次内的热变形、切削液浓度,以及切屑离开切削区的速度。
小工厂常用原型数据来报批量 CNC 铣削车削的紧公差。然后首件通过,到第 3,000 件时漂移出带 0.02 mm。原因很少是机床故障,而是无人监控的工艺窗口。
量产需要另一种纪律。补偿要按计划调整,而不是凭感觉。 incoming 棒料按炉号检验。主轴负载要趋势监控,让磨损的刀具在切出废品批之前就被更换。这就是一家工厂只能偶尔达到公差、与能 10,000 次达到公差的区别。
预测批量表现的数据
要能力数据,不要单份检测报告。Cpk 告诉你工艺均值与公差限之间还有多少余量。保持 ±0.005 mm 且 Cpk 1.67 的工厂有余量吸收刀具磨损。Cpk 1.0 的工厂,一个坏刀片就会导致整批失败。
在量产中,仅看公差是弱信号。两家供应商都声称 ±0.005 mm。一家在刀具寿命末期漂移到 0.009 mm,另一家保持在 0.004 mm 并提前更换刀片。后者单件刀具成本更高,但单件废品成本更低。这笔权衡值得算清楚。
首件检验报告很重要,但背后的过程计划同样重要。要看关键尺寸的 SPC 图表、明确的抽样频率,以及数据点出现趋势异常时的反应计划。只测量却不处理数据的工厂只是在收集纸张。
- 1Cpk ≥ 1.33关键尺寸稳定批量生产的合理底线。
- 2Cpk ≥ 1.67当特征与安全相关或公差小于 ±0.010 mm 时的预期值。
- 3量具 R&R 低于 10%否则你测量的是检验员,不是零件。
批量生产中好的表现是什么样
下达批量订单前要检查的信号。
| 信号 | 弱工厂 | 强工厂 |
|---|---|---|
| 全批次公差 | 首件合格,后期漂移 | 趋势监控并按计划调整补偿 |
| 来料 | 有材质证明存档,但炉号未隔离 | 炉号与成品零件序列号绑定 |
| 刀具管理 | 表面质量变差时才换刀片 | 根据磨损数据设定更换周期 |
| 检测 | 仅终检 | 原材料、过程、成品 |
| 对趋势的反应 | 零件切完后才隔离 | 停机、调整、复验,然后继续 |
| 表面粗糙度 | 批次间波动 | 在刀具寿命控制下保持 Ra 0.8–1.6 μm |
大批量生产中的材料与工艺可追溯性
航空航天、汽车和医疗客户需要每个炉号的完整材质检测证书。这是基线。更难的问题是,批次结束后工厂能否将成品零件追溯到其来源棒料。如果六个月后现场出现缺陷,你需要知道是哪个炉号、哪台机床、哪个班次生产的。
可追溯性必须在车间落地。分销商可能混炉而不告知。有纪律的工厂会隔离原材料批次,在锯切时打标签,并在铣削和车削工序中传递该标识。零件包装时,标签闭合了追溯链。
工艺可追溯性遵循同样逻辑。运行的是哪个程序版本?哪根主轴?哪份检测记录?纸质流转单或数字流转单都可以。关键是记录存在、可读,且无需打三个电话就能调出。
如何审核批量 CNC 铣削车削工厂
从车间开始,而不是会议室。要求查看将运行你零件的机床并观察它们切削。看切屑如何管理、切削液是否干净、补偿是否按计划调整。干净的车间不能证明质量,但混乱的车间是警告。
接下来,索取质量手册及其背后的证书。ISO 9001:2015 是底线。IATF 16949:2016 对汽车业务重要,ISO 13485:2016 对医疗业务重要,如果你的图纸敏感则 ISO 27001:2022 重要。证书证明体系存在,不证明被执行。走一遍流程并检查。
然后测试可追溯性声明。挑一个成品零件,要求工厂出示该批次的材质证明、检测记录和机床日志。如果回答需要一周,体系不是真的。如果需要十分钟,你找到了值得保留的供应商。
最后,在承诺全量之前先跑一个小批量试产。发 50 到 200 件并自己测量。看分布范围,而不只是平均值。试产会在漂移、表面差异和包装损伤造成产线损失之前很久就暴露它们。
批量生产通常在哪里出问题
大多数批量质量故障可追溯到三个地方:刀具磨损未管理、材料未隔离、检验被当作最终关卡而非持续控制。这些都不会出现在报价里,但都会在第三批出货时显现。
第二个原因是表面处理的范围蔓延。机加工干净的零件,如果表面预处理不一致,在阳极氧化或电镀后仍可能失败。批量表面处理需要与批量机加工相同的工艺控制。把表面处理规范和表面处理供应商纳入同一次审核对话。
最后一种常见失误是沟通。公差变更只停留在邮件里,从未传达到 CAM 编程员,结果会产出一整批技术上合格、却不符合要求的零件。在批量生产中,文件控制不是多余的行政负担,而是防止把 B 版当成 A 版加工的关键。
批量 CNC 铣削车削常见问题
批量 CNC 铣削车削可承接多大的批量?
没有最小起订量。业务范围从单件原型到 10,000 件以上的批量。
工艺方案随批量变化:单件加工以灵活性为主,长批量则以刀具寿命、工装夹具刚性和过程测量为主。
如何在数千件生产中保持公差稳定?
根据刀具磨损数据按既定计划调整补偿,而不是等零件看起来不对再调。加工过程中对主轴负载和关键尺寸进行趋势监控。
incoming 棒料按炉号检验并隔离,材料变更在变成尺寸问题之前就能被发现。
批量订单附带哪些检测记录?
执行原材料检验、过程监控和终检,发货前 100% 全检。检测报告可按需提供。
可根据零件和行业要求提供首件检验报告、材料测试证书和尺寸数据。
能否将成品追溯到原材料?
可以。材料批次隔离,并与由其生产的成品关联。记录涵盖炉号和生产批次。
可追溯性最常由航空航天、汽车和医疗买家提出,但任何订单都可应用。
批量生产适用哪些认证?
工厂持有 ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。
哪项认证重要取决于你的行业。汽车业务通常要求 IATF 16949,医疗业务要求 ISO 13485,敏感图纸要求 ISO 27001。
批量报价期间如何保护图纸和 CAD 文件?
上传文件按安全和保密处理。在共享文件之前,可应要求提供保密协议。
对于受控数据的项目,可在供应商审核期间审查 NDA 和文件处理流程。









