
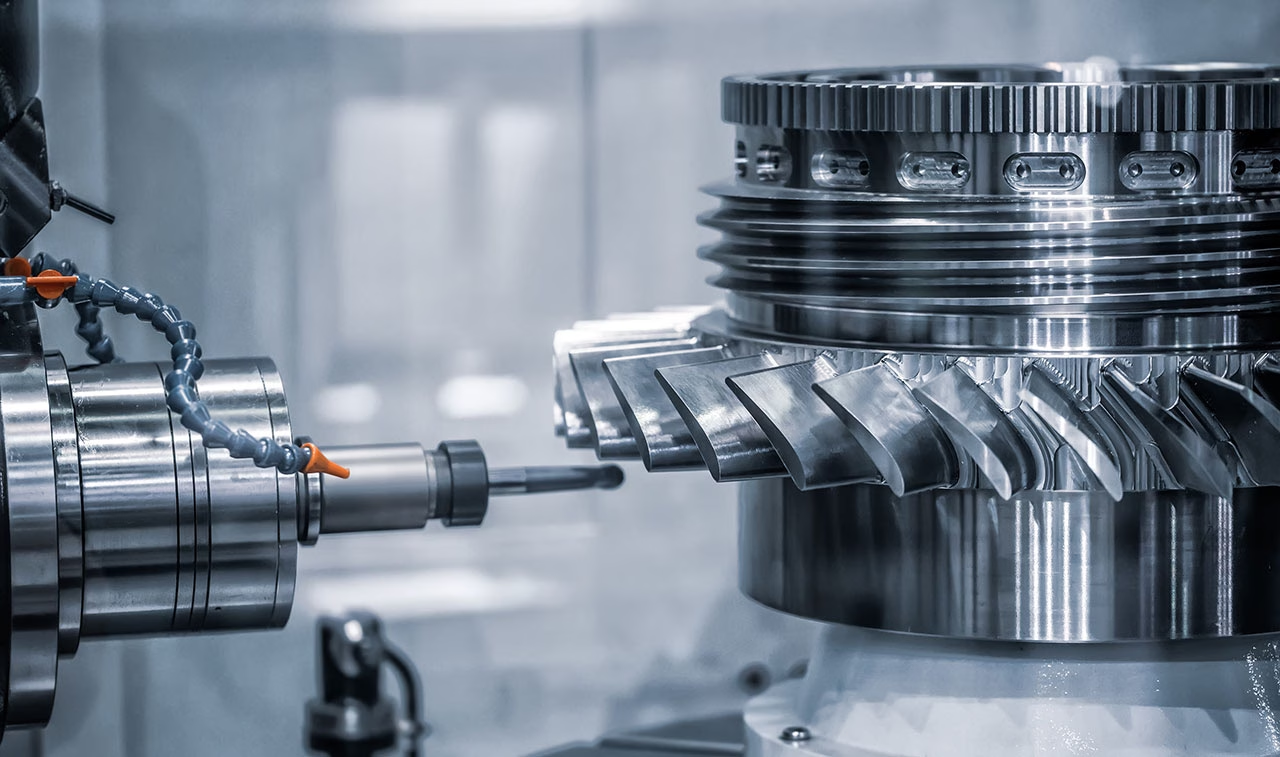
CNC1 打样切割机的用途
打样切割机无需模具,直接从板材、厚板或毛坯上切出首批实物零件。以下数值描述的是这项作业,不是量产冲压设备。
切割范围与板材能力
标准工作台的工作区域为 1,200 × 800 mm。一次装夹可切割厚达 60 mm 的样片,覆盖多数垫片料、ABS 和 PC 板以及薄铝板。长度超过 1,200 mm 的零件需重新设定基准、分两次走刀切割,接缝处手工打磨过渡。
板材厚度增加,切割能力随之下降。在 60 mm 时,机床采用慢进给和单次深度切削,加工节拍约为 10 mm 板材的三倍。对于厚度超过 40 mm 的叠层,我们通常建议改用 CNC 铣床切割轮廓,因为打样切割机是为平面几何形状设计的,不适合深腔。
平面度比尺寸更重要。板材在 800 mm 长度上翘曲 2 mm 就无法贴合真空吸附台面,切割深度会沿零件漂移。如果来料有翘曲,请在报价前告知,以便安排一道整平工序。
- 1标准工作台1,200 × 800 mm 可用区域,真空吸附台面,分区控制。
- 2最大厚度单张板材切割 60 mm,需降低进给。
- 3重新定位超过 1,200 mm 的零件分两次分度走刀切割。
切割精度与边缘质量
全台面定位精度为 ±0.05 mm,回到同一基准的重复精度为 ±0.02 mm。这足以满足垫片密封线、连接器开孔和原型支架的要求,但不能替代加工中心。如果图纸要求 ±0.005 mm,零件应交给五轴铣床,而不是打样切割机。
边缘质量取决于刀具和材料。ABS 和 PC 的切边干净,只需轻度去毛刺。3 mm 以上的铝板在出口侧会有小毛刺,我们用手工刮刀或振动滚磨去除。复合材料切面可能起毛,因此使用金刚石涂层刀具并降低进给。
切割壁面的表面粗糙度在塑料上约为 Ra 3.2 μm,在铝上为 Ra 1.6–3.2 μm。这是切割面,不是磨削面。如果边缘是密封面或滑动面,需安排后续铣削或精加工工序。
CNC1 打样切割机:关键规格
以下数值为标准配置。如果零件需要不同装夹,请告知我们。
| 参数 | 价值 | 备注 |
|---|---|---|
| 切割范围 | 1,200 × 800 mm | 一次装夹,真空吸附台面 |
| 最大板材厚度 | 60 mm | 超过 40 mm 降低进给 |
| 定位精度 | ±0.05 mm | 全台面行程 |
| 重复性 | ±0.02 mm | 回到同一基准 |
| 切割壁面粗糙度,塑料 | Ra 3.2 μm | 仅需轻度去毛刺 |
| 切割壁面粗糙度,铝 | Ra 1.6–3.2 μm | 出口侧去毛刺 |
| 边缘去毛刺 | 手工或振动 | 按材料选择 |
| 所需模具 | 无 | 直接读取 CAD 文件 |
| 首件典型交期 | 3–5 天 | 图纸发布后 |
| 最小起订量 | 单件 | 从原型到 10,000+ 件 |
CNC1 打样切割机可加工的材料
该机床适合切割有色金属板材和聚合物板材,包括 6061 和 5052 铝、C36000 黄铜、ABS、PC、PMMA、POM 和 PA。碳纤维板用金刚石刀具可切得干净,但粉尘需要抽吸。这些材料与我们在 CNC 加工服务中使用的材料相同,因此打样切割可直接转入量产,无需更换材料。
薄不锈钢和钢板可切至约 2 mm,但该切割机不适合更厚的钢材。超过此厚度,切削力上升,边缘质量下降。对于 304 或 316L 厚板,我们会将任务转给铣床或水刀。钛合金和 Inconel 不在本机切割范围内。
热敏塑料需要降低进给。PVC 会释放氯化物,长期会腐蚀台面,因此加工前我们要求提供材料声明。PEEK 等高温聚合物可以切割,但需要锋利刀具和风冷,以避免边缘涂抹。
- 1适合铝、黄铜、ABS、PC、PMMA、POM、PA、碳纤维板。
- 2有限适用不锈钢和钢板,厚度约 2 mm 以内。
- 3本机不加工钛合金、Inconel、厚钢板。
何时适合用 CNC1 打样切割,何时不适合
需要 1 到 20 件平面零件、交期快且公差宽于 ±0.05 mm 时,使用打样切割机。典型零件包括垫片、隔板、安装板和试装毛坯。无需开模,设计变更除新程序外没有额外成本。对于在签样前要修改三次的支架,这就是全部理由。
零件有型腔、螺纹或严格内孔公差时不要使用。这些特征需要旋转刀具和刚性主轴。也不要用它做数千件的量产,因为单件加工节拍高于冲压模或激光。到那个量级,模具成本很快就能收回。
一条实用的中间路线:先用 CNC1 机床切样件,在装配上验证配合,然后把定版转到五轴 CNC 加工,完成切割机无法保证的特征。我们会把两道工序一起报价,避免第二道工序成为意外。
常见问题
CNC1 打样切割机能保证 ±0.005 mm 吗?
不能。全台面定位精度为 ±0.05 mm。这是打样公差,不是精密加工公差。
如果图纸要求 ±0.005 mm,零件应放在五轴加工中心上加工。我们可以先切样件,定版后再进行机加工。
打样切割需要什么文件格式?
平面轮廓的 2D DXF 或 DWG 文件,以及一份 PDF 图纸,标注材料、厚度和关键尺寸。
Step 和 STL 文件可作参考,但切割路径来自平面轮廓。请发送要切割的版本,不要发已作废的版本。
需要支付模具或工装夹具费用吗?
不需要。切割机直接按 CAD 轮廓加工,没有硬模具成本。
对于很小或易变形的零件,我们可能用同一张板材切一个简单的固定框。这属于装夹步骤,不是收费模具。
一次走刀能切多厚的板材?
标准工作台最大 60 mm,超过 40 mm 时降低进给。
厚料耗时更长,边缘更粗糙。对于 40 mm 以上的叠层,我们通常建议改用铣床加工轮廓。
切割边缘需要二次加工吗?
通常只需轻度去毛刺。塑料件下机即干净,铝件在出口侧会留小毛刺。
如果边缘是密封面,请在样件切割后安排一道铣削或表面处理工序。
首个样件多快能发货?
报价和免费 DFM 分析在 12 小时内返回,图纸发布后 24 小时内可开始生产。
多数样件 3–5 天发货。上传资料保密,可在发送文件前签署 NDA。









