
我们如何评估立式 VMC 加工任务
立式加工中心的价值体现在棱柱类零件上。其他零件则都是几何问题。
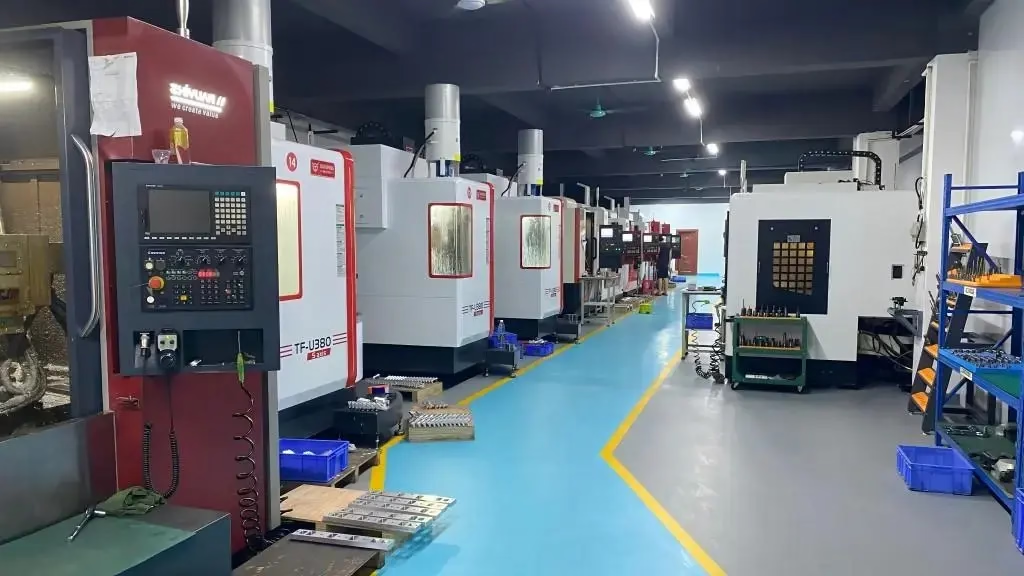
AWEA CNC 立式加工中心到底是什么
AWEA 生产桥式立式加工中心。立柱和横梁承载沿 Z 轴运动的主轴,工作台沿 X、Y 轴运动。这种布局把刀具置于工件上方,切屑自然落下,操作者能看到切削过程。工件夹持简单:虎钳、卡盘、夹具板或墓碑式夹具。
主轴是机床的核心。AWEA VMC 配皮带驱动或直驱主轴,常规加工通常为 8,000 到 15,000 rpm,石墨和铝件配置转速更高。加工钢和钛时扭矩比转速更重要。要看你实际切削转速下的扭矩曲线,而不是规格表上的峰值数字。
立式加工中心不是万能机床。它铣削零件朝上的面、型腔、槽和孔。零件翻面就需要第二次装夹、第二套工装夹具和第二个基准。公差链就是在这里累积的。
- 1主轴方向刀具朝下;Z 轴行程决定深度和刀具长度。
- 2工作台装夹零件从上方夹紧,接近方便,装夹快。
- 3排屑重力有帮助。深腔仍需主轴内冷。
- 4装夹次数五面零件通常需要两道或更多工序。
行程、工作台尺寸与适合的零件
行程决定一次装夹能切什么。紧凑型 AWEA 立式机床可能提供 500 × 500 × 450 mm 或 500 × 310 × 200 mm。中型机型为 750 × 1,150 × 550 mm 和 600 × 600 × 600 mm。大型桥式铣床可达 4,000 × 400 × 150 mm,适合导轨、梁等长而平的零件。
工作台尺寸不等于行程。1,200 mm 的工作台不意味着能放 1,200 mm 的零件。每次走刀两端都要留出压板、工装和刀具的间隙。需要四边都能加工时,零件长度控制在台面长度的 70% 以内是稳妥的做法。
高度是容易被忽略的限制。带深孔的高零件装上刀柄后可能放不进主轴端面下方。从台面量到主轴端面线,再减去刀具长度和工装高度。如果结果为负,任务就要转到卧式机床或镗床。
立式 VMC 是正确选择的情况
棱柱类零件在立式 VMC 上最合适。壳体、支架、板件、歧管、阀体和夹具板的关键特征都朝一个方向。装夹快、换刀快,操作者不用移动零件就能检查切削。
铝和塑料适合高主轴转速。10,000 rpm 主轴配 12 mm 硬质合金立铣刀,在 6061 或 7075 上去除材料很快,一刀即可达到 Ra 0.8–1.6 μm。再加一道精加工,平面和内孔可达 Ra 0.2–0.8 μm。
钢和不锈钢需要更低转速和更大扭矩。刚性桥式机床上用 50 mm 面铣刀加工 4140、线速度 200 m/min 很从容。振刀最先出现在薄壁加强筋和长刀具上,几何允许时刀具悬伸控制在直径的 4 倍以内。
钛和 Inconel 会改变算法。热量留在切削区,刀具寿命下降很快,切削液压力比主轴转速更重要。立式 VMC 能切这些合金,但同样去除体积下,加工节拍是铝的 2 到 4 倍。
- 1适合箱体类零件、特征单面、中等公差。
- 2勉强适合深腔、薄壁、严格的位置度标注。
- 3不适合圆柱面上的径向孔、倒扣、五面加工。
- 4改用五轴一次装夹加工五个面,或曲面轮廓。
零件几何与机床类型的匹配
报价前先用这个做初步筛选。公差和装夹次数决定其余选择。
| 零件特征 | 立式 VMC | 更合适的替代方案 |
|---|---|---|
| 平面、型腔、槽 | 一次装夹,节拍快 | 无需更改 |
| 四个面上的孔 | 两到三次装夹 | 四轴配转台 |
| 轴上的径向孔 | 不顺手,需要分度器 | 车铣复合中心 |
| 3D 曲面轮廓 | 球头刀,多次走刀 | 五轴联动 |
| 长导轨,3 m 以上 | 桥式铣床,4,000 mm 行程 | 无需更改 |
| Ø400 mm 圆形法兰 | Ø400 mm 转台 | 大余量用立式车床 |
在立式机床上保持 ±0.005 mm
过程受控时,立式 VMC 能保持 ±0.005 mm。这个数字不是自动得到的。热伸长、刀具磨损和工装变形都会影响切削,更好的控制系统解决不了这些问题。
首道精加工前先预热主轴。冷主轴在运行第一个小时会伸长 10 到 20 μm。如果首件在热态测量、末件在冷态测量,差值就落在公差带里。我们每班开始时都跑预热循环。
其余靠刀具补偿和在线测头。测基准、设工件偏置、切试切特征,精加工前调整偏置。50 件以上的批量,每十件测一次,能及早发现漂移。
热膨胀大的材料要小心。铝每度的膨胀约为钢的两倍。200 mm 铝件在 25 °C 测量、20 °C 检验,会偏移约 12 μm。终检前让零件稳定下来。
钜亮五金如何运行 AWEA 立式加工能力
钜亮五金(GreatLight)在东莞三个厂区及新加坡工厂运行 127 台高精度 CNC 设备,包括 16 台五轴联动加工中心、12 台四轴铣床、27 台三轴机床和 16 台车铣复合中心。立式 VMC 加工安排在三轴和四轴设备上,当一次装夹可加工五个面、能省去一套工装夹具时,改用五轴设备。
每个订单都先做 DFM 评审。报价前检查壁厚、刀具可达性、圆角半径和基准方案。报价和免费 DFM 分析在 12 小时内返回。批准后 24 小时内可开始生产,零件 3–5 天发货。
发货前 100% 检验:原材料检查、过程监控和终检,可按要求提供报告。历史延迟交付概率低于 2%。我们持有 ISO 9001:2015、IATF 16949:2016、ISO 13485:2016 和 ISO 27001:2022。
材料包括铝 6061、7075 和 ADC12;不锈钢 303、304、316L 和 17-4PH;钢 1018、1045、4140 和 4340;钛 TC4;Inconel;铜和黄铜;以及从 POM 到 PEEK 的塑料。表面处理包括阳极氧化、电镀、粉末喷涂、喷砂和激光打标。
无最小起订量。一个原型或 10,000 件批量均可。上传资料安全保密,可按要求签署 NDA。
常见问题
立式加工中心和卧式加工中心有什么区别?
立式机床主轴轴线朝下,卧式机床主轴轴线朝侧面。立式机床从上方装料,适合单面有特征的平板类和箱体类零件。卧式机床一次装夹加工四个面,在深型腔中排屑更好。
装夹速度和可视性重要时选立式。零件需要四面临近加工或型腔内大量去除余量时选卧式。
AWEA 立式 VMC 能加工钛合金和 Inconel 吗?
可以,但需要合适的刀具和切削液压力。这些合金把热量留在切削区,因此表面速度降低、刀具寿命缩短。相同材料去除量下,加工节拍是铝件的两到四倍。
这里刚性比主轴转速更重要。这类活我们放在刚性最好的机床上,按固定间隔检查刀具磨损,而不是靠听声音判断。
典型零件需要几次装夹?
单面有特征的零件一次装夹完成。增加侧面或背面就增加一次装夹、一套工装夹具和一次基准转换。每次转换都会引入误差。
零件需要加工四个或五个面时,我们比较两次装夹的立式方案和一次五轴装夹方案。即使小时费率更高,五轴路线在公差上往往更优。
立式加工中心能保证多少公差?
受控特征可达 ±0.005 mm(±0.0002 in)。这需要主轴预热、锋利刀具、刚性工装夹具和过程测量。
特定特征上可以做到更紧的位置公差,但需要讨论。发来图纸,我们会在你决定前告诉你哪些要求现实可行。
斜孔需要转台吗?
四轴转台让零件分度旋转,刀具保持垂直。这样可加工四个面上的孔和圆柱面上的特征。Ø400 mm 转台覆盖大多数法兰和壳体加工。
曲面上的真正斜向特征属于五轴加工。在三轴机床上倾斜平口钳会引入装夹误差,最终反映在位置度上。
报价立式 VMC 加工需要哪些信息?
提供 3D 模型和带公差、材料、表面处理及数量的 2D 图纸。注明关键特征及其是功能面还是外观面。
我们在 12 小时内返回报价和免费 DFM 分析。如果某个特征无法干净地加工出来,我们会指出并在切削前提出修改建议。









