
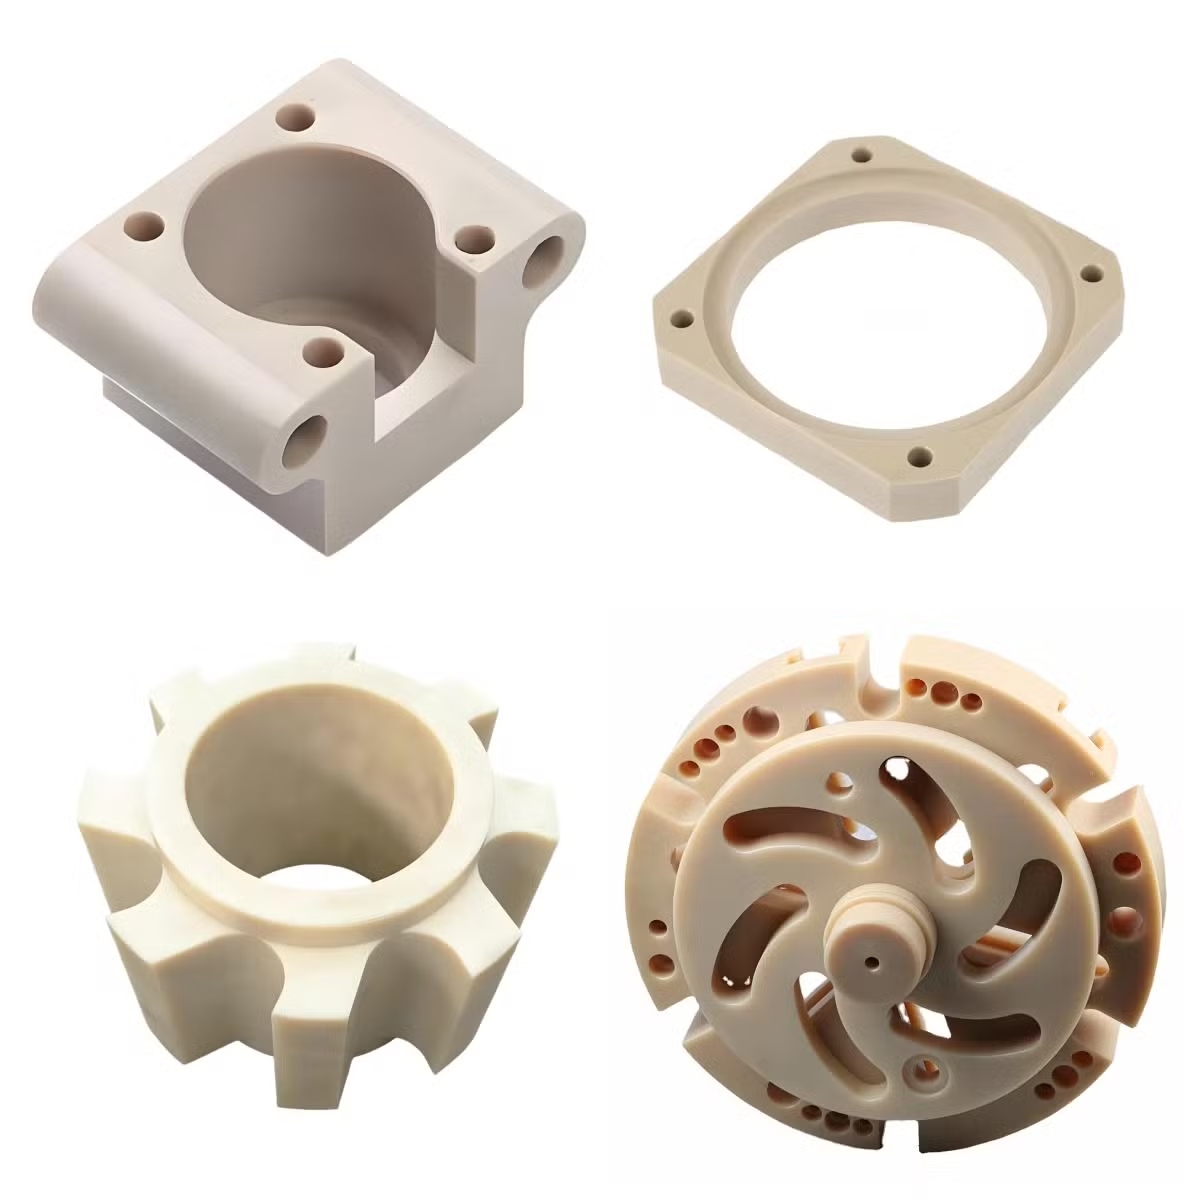
PEEK 在机床上有什么不同
PEEK 不是硬材料。切削热留在工件里时,它是不稳定材料。
为什么 PEEK 容不下粗心的切削
未填充 PEEK 约在 343 °C 熔化。这个数字在主轴处不如在刀尖处重要。PEEK 导热差,切削刃处的摩擦热无处可去。切屑带走一部分,刀体吸收其余部分,工件留下一份无法散掉的热量。进给不当的 0.5 mm 切削深度,可能在整体零件还感觉不到温热之前,就把表面温度推过玻璃化转变温度。
表面一旦软化,会出现三种失效。刃口不再剪切而是摩擦,把材料涂抹到后刀面上。切屑焊在螺旋槽上,下一刀再次切削已加工壁面。已加工表面被撕裂、发雾,任何去毛刺工序都修不好。这三种情况都不会表现为明显的撞机,而是在下一次测量时表现为尺寸漂移。
碳纤维和玻纤填充牌号的表现又不同。纤维提高刚性、降低延伸率,材料切削更干净,但刀具磨损快。硬质合金刃口按可预测的曲线变钝,而在填充 PEEK 中,钝刃就是热源。因此我们按零件数量而非主轴小时数跟踪刀具寿命。
让 PEEK 保持低温的刀具、进给与冷却
锋利、抛光的硬质合金是基准。2 或 3 刃、高螺旋角、正前角,以剪切而非挤压方式切削。未填充 PEEK 用无涂层硬质合金即可,因为没有磨粒磨损要对抗。填充牌号需要类金刚石涂层,我们按更频繁换刃来预算。在这种尺寸的机床上,高速钢不值得花装夹时间。
进给落在窄带内。太慢,刃口摩擦生热,没有切屑带走热量。太快,每齿载荷上升,薄壁让刀。未填充 PEEK 可用的起点是 200–400 m/min 表面速度、每齿 0.05–0.15 mm,再根据切屑形状调整。切屑长而呈丝状说明进给太轻。
冷却是最多车间做错的地方。浇注切削液会对低导热材料造成热冲击,零件可能龟裂。压缩空气或冷风枪清屑并带走热量,不产生急冷。深腔加工时加真空吸屑罩。如果零件确实需要切削液排屑,我们用温热且温度稳定的切削液,绝不在热表面上喷冷液。
- 1粗加工用气,精加工干切粗加工用气吹,精加工走刀不用液体。
- 2顺铣壁面减少摩擦,薄壁段表面更干净。
- 3保持刀具啮合恒定径向啮合避免停顿痕和局部发热。
- 4提前换刃填充牌号磨损快;磨损刃口就是热源。
薄壁 PEEK 零件的夹紧与轴数选择
PEEK 相对铝更软,而且会记住受力。像夹钢件那样夹紧台钳,会把 3 mm 壁压弯,松开后零件回弹。我们用按毛坯轮廓加工的软爪、限扭矩夹紧,平板件用真空吸盘。薄圆盘或细长薄壁段,底部支撑比顶部夹紧力更重要。
5 轴装夹能消除很大一部分风险。一次装夹完成五个面,避免对松开后会变形的材料重新找基准。3 轴机床上需要第二序的特征,可以在毛坯仍有支撑时切完。这通常就是 PEEK 零件能保持 ±0.005 mm 与最后一个压板松开后超差之间的差别。
不是每个零件都需要五轴。简单衬套、平面密封板或只有一个工作面的小型歧管,在 3 轴机床上跑得更快,装夹也更便宜。这类活我们排给 3 轴,把 5 轴中心留给轮廓密封件、叶轮和多面有特征的壳体。正确答案是在不增加工序的前提下保住公差。
切削前的退火与水分控制
挤出的 PEEK 棒材带有挤出过程锁定的应力。把它切掉后,零件会按自己的节奏释放应力,通常是在离开车间后的第二天。加工前做去应力退火,并常在粗加工与精加工之间再做一次,能消除大部分变形。省掉这一步,零件会在工作台上测量合格,一天后不合格。
PEEK 会吸收少量水分,吸水量随环境变化。对紧公差工件,我们在精加工前把毛坯放在受控环境中调质,使零件与检测室条件一致。湿态测量、干态发货的零件,就是等着发生的公差争议。
壁厚决定可达到的上限。未填充 PEEK 的 1 mm 壁,在短跨距内配合仔细装夹可保持 ±0.02 mm。同一零件的 5 mm 截面可轻松保持 ±0.005 mm。图纸要求薄壁紧公差时,诚实的答案往往是加厚壁或接受更松的数值,我们会在 DFM 阶段说明。
PEEK 牌号与工艺一览
起点,不是固定规则。最终数值来自 DFM 评审。
| 牌号 / 特征 | 典型用途 | 工艺说明 |
|---|---|---|
| 未填充 PEEK | 密封件、绝缘件、阀座 | 无涂层硬质合金,气吹,不用切削液 |
| 30% 玻纤填充 | 衬套、耐磨垫 | DLC 涂层,更频繁换刃 |
| 30% 碳纤填充 | 结构支架 | 更刚、延伸率更低、刃口更锋利 |
| 2 mm 以下薄壁 | 膜片、衬里 | 真空吸盘,轻径向啮合 |
| 轮廓或多面 | 密封件、叶轮、壳体 | 5 轴,一次装夹,减少重新找基准 |
| 平板,一个面 | 歧管、垫板 | 三轴更快、成本更低 |
| 薄壁上的严格公差 | 配合关键的内孔 | 退火、稳定化,再精加工 |
工程师在报价 PEEK 前会问的问题
PEEK 比铝更难加工吗?
难在另一个层面。铝把热量带到切屑和零件上,且进给范围宽。PEEK 把热量留在切削区,进给窗口窄,若毛坯未去应力,装夹后还会变形。
刀具类似,工艺控制不同。
PEEK 零件能保证多少公差?
在稳定截面上可达 ±0.005 mm,前提是装夹、稳定化和精加工走刀合适。薄壁和长悬伸部位公差更松,我们按实际报价,不承诺几何形状无法保证的数值。
每次报价都附免费 DFM 分析,公差判定在首次切削前完成。
加工前会对 PEEK 退火吗?
会,对去应力要求高的零件。挤出棒材存在内应力,切除材料后零件会变形。我们在粗加工前退火;薄壁或紧公差内孔的零件,在粗加工与精加工之间再加一次退火循环。
你们加工哪些 PEEK 牌号?
纯料、30% 玻纤增强和 30% 碳纤增强是常规牌号。每种牌号都影响刀具和进给选择,所以报价阶段需提供牌号和供应商。图纸上只写“PEEK”不足以确定工艺。
PEEK 零件加工后可以后处理吗?
喷砂、滚光和抛光均可。激光打标要求字符高度至少 1.5 mm。我们避免任何给成品零件加热的工艺,因此不用依赖热浴的处理。
如何检验 PEEK 零件?
出货前 100% 检验,包括原材料检查、过程监控和终检。报告可按需提供。PEEK 加工后可能变形,因此我们在零件稳定后检验,而不是下机即检。









