
原厂机器实际能给你什么
原厂 3018 Pro 使用 12 mm 或 16 mm 直线光轴、775 直流电机和压铸 Z 板。夹头处实测跳动通常为 0.05 mm 或更差,龙门在轻微侧向载荷下会变形。这适合浅深度雕刻软木和亚克力,但不适合铝型腔加工——变形会变成颤振,折断 3 mm 立铣刀。
购买任何东西之前,先测量。先打表测主轴本体,再测夹头锥面,然后用手推刀尖,同时把百分表架在机架上。表针会告诉你误差在哪里。如果跳动在夹头,换个夹头螺母比换主轴便宜。如果机架移动,换主轴也解决不了。
下面的顺序是有意安排的。先刚度,再运动,然后是所有能节省装夹时间的东西。在会变形的机架上做主轴升级,只会把颤振移到另一个频率。
- 1先测量百分表打在夹头和刀尖上,不要打在壳体上。
- 2刚度先于功率软机架配更强主轴,切削效果更差,不会更好。
- 3机加工优于压铸铝坯支架能保持压铸支架达不到的平面度。
主轴安装座与机架加固
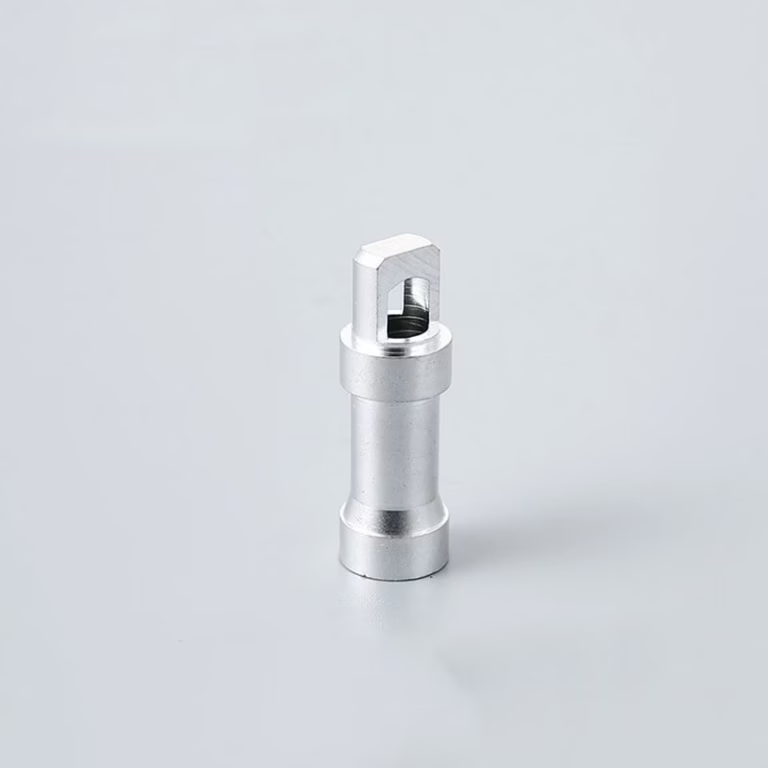
随 500 W 至 800 W 风冷主轴出售的售后主轴支架通常是压铸件。平面度会漂移,内孔偏心,最后只能用易拉罐皮垫片。用 6061-T6 加工的替换件,内孔与主轴外径同心镗削,两面铣平,可消除导致工作台各处切削深度变化的倾斜误差。内孔和台肩保持 ±0.005 mm,远高于机器本身的分辨能力,因此剩余误差全部来自机架。
机架加固是成本最低的实际收益。两块 6 mm 铝板用螺栓固定在龙门两侧,再加一条连接 Y 轴导轨的后部加强筋,手推测试时可见的变形就会减少。螺栓孔要沉头,使螺栓头齐平,不干涉 Z 轴行程。如果只能对 3018 Pro 做一件事,就做这个。
不要过度加固。能抵抗用力手推的板厚就够了。再厚就是给 NEMA 17 电机增加需要加速的质量,损失速度却没有提高精度。
- 1内孔同心度内孔和安装面在一次装夹中加工,保证垂直。
- 2紧固件齐平每块加固板都沉头,让螺栓头避开运动部件。
- 3板厚匹配载荷6 mm 6061-T6 足以做龙门加强筋;10 mm 通常是浪费质量。
升级零件:材料与公差指南
本清单中机加工零件的典型选择。公差指零件加工达到的公差,不是组装后机器能保持的公差。
| 零件 | 推荐材料 | 机加工公差 | 原因 |
|---|---|---|---|
| 主轴安装座 | 6061-T6 | ±0.005 mm 内孔 | 轻、稳定、易阳极氧化 |
| 龙门加强件 | 6061-T6 或 6082 | ±0.05 mm | 刚度足够,附加质量低 |
| 电机板 | 6061-T6 | ±0.02 mm 槽 | 保持皮带路径平行 |
| Z 轴对刀块本体 | POM 或 6061 | ±0.05 mm | 绝缘接触面 |
| 集尘罩本体 | POM | ±0.1 mm | 切屑滑落,刷毛贴合 |
| 直线导轨垫块 | 7075 或钢 | ±0.01 mm | 可重复设定导轨高度 |
直线运动、冷却与切屑控制
3018 Pro 的光轴加衬套轴系会磨损成椭圆并开始卡滞。带预载滑块的 MGN12 直线导轨可消除这种间隙,滚珠丝杠则替代几百小时后产生反向间隙的梯形丝杠。问题在于安装高度。导轨比原光轴高,因此需要机加工垫块或重新设计的滑板,让刀具保持在工件上方。订购导轨前先测量堆叠高度。
主轴方面,带合适螺母的 ER11 或 ER16 夹头卡盘降低跳动远胜于换新电机。如果换成 500 W 风冷主轴,要加切屑挡板和定向吹气。铝屑会焊在发热的主轴鼻端,被拖回切削区。一个简单的机加工喷嘴对准刀具,就能保持排屑槽畅通。
这类机器不要用 flood 冷却液。机架不密封,床身不封闭,清理的麻烦比冷却省下的时间更多。定向吹气加吸尘器是实际可行的方案。
- 1检查堆叠高度导轨会改变 Z 轴零点位置;垫块把它找回来。
- 2预载很重要松动的滑块不比磨损的衬套好。
- 3用气,不用浇液定向吹气清除切屑,不会浸湿电子元件。
对刀、传动系统与除尘
刀具长度传感器把两分钟的手动对刀变成五秒自动对刀,并消除会毁掉首件的人为误差。传感器本体是用 POM 加工的小绝缘块,带硬化接触面和接地引线。接到探针输入,在控制软件中设置厚度。关键是接触面的重复性;块厚 ±0.05 mm 就足够。
步进电机升级是本清单中最容易买过头的项目。扭矩更大的 NEMA 17 电机只有在驱动器能提供电流、机械结构能用上时才有帮助。把原厂驱动器换成至少支持 1/16 微步的板子,再加机加工联轴器。带正确夹紧孔的刚性联轴器优于负载下会扭转的弹性联轴器。检查联轴器孔径与电机轴和丝杠轴完全匹配;0.05 mm 的滑移就会变成可见的反向间隙。
粉尘是安静的杀手。用 POM 加工一个带可更换刷环和 32 mm 吸尘口的防尘罩,把切屑挡在导轨之外。导轨上的切屑就像研磨膏。刷毛调得过低时,罩体会蹭到刀具,所以罩体用 POM 加工,避免磨损。刷环是耗材,要备好备件。
- 1对刀重复精度决定 Z 轴精度的,是接触面,不是对刀块的厚度。
- 2刚性联轴器用内孔配对加工的夹紧式联轴器,不用弹性梅花联轴器。
- 3可更换刷毛把刷环当作易损件,常备备件。
升级到什么程度就不划算了
把零件费用加起来。导轨、滚珠丝杠、500 W 主轴、加工安装座、驱动器加防尘罩,总价可能超过一台二手台式铣床,而后者本身就有铸铁立柱。如果你的目标是整天切铝支架,就买铣床。如果目标是学习、切木材和塑料、偶尔切点轻铝,升级是合理的。
3018 Pro 在加工范围和主轴功率上也有硬上限。在 6061 上以合理进给切 300 W,需要的刚性超出机架能提供的水平,任何升级都改变不了这一点。花钱之前先认清上限。
升级真正见效的地方是小件的重复精度。加固机架、配直线导轨和加工主轴安装座后,50 mm 的零件能稳定控制在几百分之一毫米,一批接一批,不用操作员反复追首件。对小厂做 100 mm 以下塑料和铝件的小批量,这是实打实的收益。
- 1预算核对全套升级清单的价格可能接近一台二手台式铣床。
- 2认清上限机架刚性决定了任何主轴在铝件上的切削能力上限。
- 3重复精度是关键小件、小批量,操作员不用追首件。
工程师关于 3018 Pro 升级的常见问题
哪项升级花同样的钱带来的精度提升最大?
机架加固。一对 6 mm 6061-T6 侧板和一根后加强筋成本不高,却能消除表现为颤振和切深波动的变形。
其次是加工主轴安装座。它消除倾斜误差,而倾斜误差靠调机补不回来。
我能在 3018 Pro 上自己加工升级零件吗?
POM 防尘罩和对刀块本体可以。轻切削时,这台机器在塑料上能控制在几百分之一毫米。
主轴安装座和加固板不行。所需的内孔同轴度和端面平面度比这台机器能达到的更精细,这些零件最好外协加工。
主轴安装座用什么材料?
默认用 6061-T6。刚性够、切削性能好,想要耐用表面还可以阳极氧化。
7075 刚性更高,但成本更高、加工容错更低。只有在薄壁处需要额外弹性模量时才用。
必须用滚珠丝杠吗,换新梯形丝杠够不够?
换新梯形丝杠只是推迟问题。滚珠丝杠消除反向间隙而不是掩盖它,磨损后仍能保持预紧。
如果只在中低进给下切木材和塑料,配消隙螺母的新梯形丝杠是合理的折中方案。
这个机架值得上 500 W 主轴吗?
只有机架加固之后才值得。原装机架上,多出来的功率表现为颤振,而不是更快的切削。
装上直线导轨并加固后,配 ER11 夹头的 500 W 风冷主轴能让轻铝加工变得实用。
你们能做单套这类零件吗?
可以。没有最小起订量,单件原型和小批量按同样方式报价。
发图纸或 step 文件,我们在 12 小时内返回报价并附 DFM 说明。上传资料保密,可按需签 NDA。









