
如何使用本指南
工艺限制见各方法章节,快速对比见表格,机加工替代方案见最后一节。
铜为什么难打印
铜会反射光纤激光器发出的大部分红外光,导热速度约为钢的十倍,热量迅速从熔池导走。这两个特性都与打印过程相冲突。对 316L 不锈钢能单道匙孔熔透的激光,打到铜粉床上往往只是被反射,因此设备需要更高功率、更小光斑或更短波长才能达到同样的能量密度。
回报正是人们不断尝试的原因。铜的导热率接近 400 W/mK,电导率约 58 MS/m,在常用金属中仅次于银。传热或载流的零件恰恰最受益于增材几何,因为随形流道或密集鳍片阵列无法从实心毛坯直接切出,除非钎焊或多件拼装。
- 1反射率红外激光在纯铜粉上低于 500 W 时难以成形。
- 2导热率热量从熔池流失,熔道窄而浅。
- 3氧含量氧化铜增加孔隙;粉末成分与激光参数同样重要。
激光粉末床熔融(SLM 与 DMP)
选择性激光熔化,也称直接金属打印,铺一层薄薄的铜或铜合金粉末,用扫描激光熔化。层厚通常在 30 至 50 µm 之间。绿光与近红外设备在功率足够时可加工纯铜,但多数工厂使用 CuCrZr、CuNi2SiCr 或吸收率更高、导热率更低的铜合金。
CuCrZr 零件打印更稳定,经固溶退火加时效后导热率仍可达约 320 至 390 W/mK。配备 515 nm 绿光或蓝光激光的设备可打印纯铜,反射率大幅下降。打印态表面粗糙度约 Ra 8 至 12 µm,参数调校得当可做出约 1 mm 直径的内部流道。
密度是必须核对数据表的指标。调校良好的 CuCrZr 相对密度高于 99%。老式红外设备上的纯铜常在 96% 至 99% 之间,每一点孔隙都会损失导电率和疲劳寿命。
- 1适用随形冷却镶件、散热器、感应线圈、母排。
- 2注意悬垂角超过 45° 需加支撑;铜支撑很难去除。
- 3尺寸限制典型成形舱为 250 × 250 × 300 mm 或更小。
电子束熔化与粘结金属路线
电子束熔化完全避开反射率问题。电子束把能量沉积在粉末中而非被反射,因此纯铜容易熔化。问题在于 EBM 在真空中运行,铜在相关温度下会蒸发,污染腔体并在长时间打印中改变合金成分。它仍是铜的小众路线。
粘结金属沉积及类似挤出路线使用含铜粉与聚合物粘结剂的丝材或棒料。打印机成形出生坯,再经脱脂和烧结收缩到最终密度。收缩率在 15% 至 20% 范围,CAD 模型必须缩放。烧结铜密度约 95% 至 98%,适合原型和天线,但达不到换热器要求。
金属注射成形属于同一类。含铜喂料经注射、脱脂和烧结,在小零件上获得高密度和精细细节。模具成本只有在数千件以上才划算,因此不是原型路线。
- 1EBM纯铜熔化良好,但真空蒸发限制长时间打印。
- 2粘结金属密度较低;适合射频和低电流零件。
- 3MIM密度高,需模具,适合批量小尺寸复杂形状。
铜增材路线一览
密度与导电率为典型公开值;发布设计前请向供应商确认。
| 路线 | 典型密度 | 导热率 | 适用场景 |
|---|---|---|---|
| SLM,纯铜(绿光激光) | 高于 99% | 380–400 W/mK | 高热流散热器 |
| SLM,CuCrZr | 高于 99% | 320–390 W/mK | 冷却镶件、电极 |
| EBM,纯铜 | 高,受真空限制 | 接近 400 W/mK | 研究与小型打印 |
| 粘结金属 + 烧结 | 95–98% | 250–350 W/mK | 射频零件、原型 |
| MIM | 97–99% | 300–380 W/mK | 批量小零件 |
| C101/C110 CNC 加工 | 锻件,无孔隙 | 390–400 W/mK | 致密块体、紧公差 |
值得用铜打印的几何形状
当几何形状承载价值时,增材铜才值得成本。随模具型腔走向的随形冷却流道、螺旋电感、刀具无法加工的密集针柱散热器是典型场景。如果零件只是带几个孔的平板,打印既浪费钱,材料也不如铣削毛坯。
壁厚决定下限。铜的温差大,低于约 0.5 mm 的薄壁难以无变形成形。大于约 20 mm 的大实心截面需掏空或更换工艺,否则残余应力可能使零件从基板翘起。
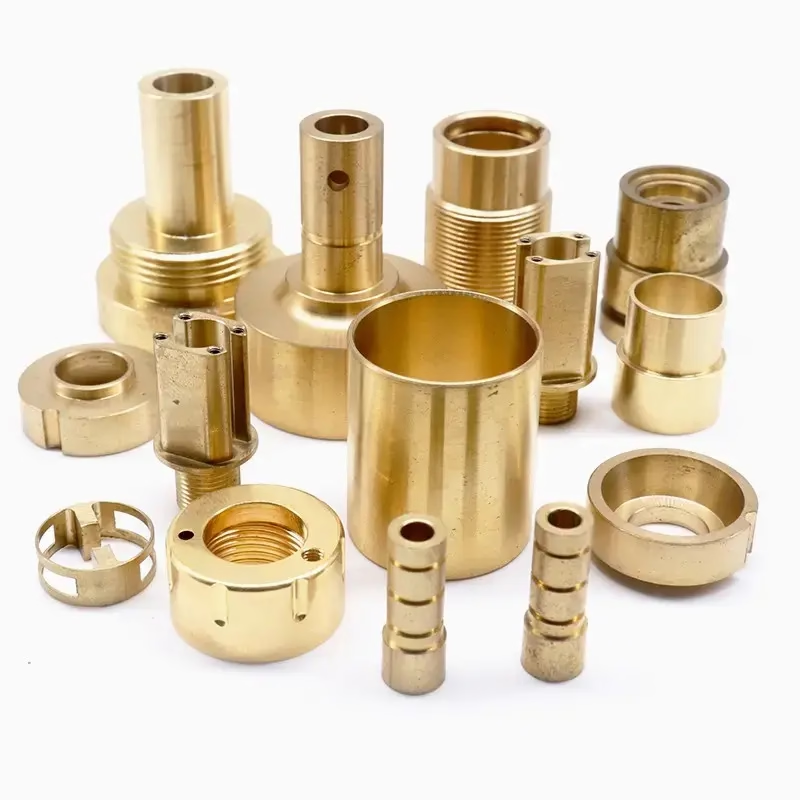
摆放方向同时影响支撑量和各向异性。流道尽量竖直打印。圆形截面的水平流道在约 6 mm 直径以内可保持形状;更大时顶部塌陷,需改为泪滴形。作为机加工对比,我们对铜合金的五轴加工可直接处理同样的流道几何,无需任何支撑策略。
- 1适合打印随形冷却、密集针柱、螺旋线圈、点阵均热板。
- 2适合机加工平板、轴套、电极、波导、任何带密封面的零件。
- 3混合工艺先打印复杂型芯,再加工配合面和内孔。
后处理及其成本
每个增材制造的铜零件在成型后都需要后处理。第一步是去除支撑,铜支撑较软,可用手动工具切除,但容易产生粘刀拖拽而非干净断裂。随后进行去应力处理,通常采用真空退火,这同时也能确定 CuCrZr 等时效硬化合金的最终导电率。
机加工往往不可避免。打印基板会留下粗糙的底面,因此需要铣平底面。关键内孔、螺纹和 O 形圈槽需铣削或车削至公差。加工特征时,铜和黄铜零件的公差可控制在 ±0.005 mm,车削表面粗糙度可达 Ra 0.8–1.6 μm。打印表面在加工前要粗糙得多。
内部流道是难点。松散粉末会滞留在盲孔通道内,零件投入使用前必须清除。对于任何计划通冷却液的流道,建议进行流量测试或用过滤空气简单吹扫。
- 1去应力真空退火;同时确定 CuCrZr 的导电率。
- 2机加工铣平基板侧,重新加工内孔、螺纹和密封面。
- 3清洁使用前清除内部流道中滞留的粉末。
铜打印常见问题
标准红外 SLM 设备能打印纯铜吗?
有时可以,但工艺窗口很窄。400 W 或 500 W 红外设备在光斑小、扫描速度低的情况下可以熔化纯铜,结果通常达到 96% 至 99% 的密度,表面较粗糙。
大多数生产采用 CuCrZr 替代。它吸收率更好,打印更干净,时效硬化后的导电率对散热硬件来说足够接近。
打印铜的导电性与变形铜一样好吗?
通常不如。变形 C101 或 C110 铜可达约 390 至 400 W/mK,且无孔隙,因为金属经过铸造和加工,而非逐层熔化。
在好设备上打印的纯铜可以接近。打印合金会牺牲部分导电率换取可打印性。孔隙、氧化物夹杂和残留合金元素都会拉低数值。
能打印的最小内部流道是多少?
在调校良好的 SLM 铜打印中,约 1 mm 直径是实际下限。低于此值,粉末清除变得困难,流道顶部可能闭合。
如果流道是直孔而非随形路径,在实心铜上钻孔更便宜,且孔壁更光滑。
何时应选择机加工铜而非打印?
当零件大部分为实体、需要密封面或公差严于约 ±0.05 mm 时,选择机加工。铣削和车削的铜为全致密,无需烧结步骤。
当内部几何形状是关键且刀具无法触及,打印占优。混合流程——先打印再加工关键面——通常效果最佳。
与其他金属相比,铜打印贵吗?
是的。铜粉比不锈钢或铝粉贵,且良好熔化所需的低扫描速度增加了单件加工时间。
对于单件原型,机加工铜件通常更便宜、更快。增材铜在复杂度较高或流道几何可省去装配步骤时才有意义。
如何在图纸上标注铜打印要求?
注明合金、工艺、所需相对密度以及热处理后所需的热导率或电导率。分别标注打印态和加工面的表面粗糙度。
标明打印后需加工的面,并给出这些面的基准。这一条注释能避免我们在增材铜项目中见到的大部分返工。









