
本页内容
PEEK 是半结晶芳香族聚合物。加入纤维或矿物填料打印会改变熔体、收缩率以及可依赖的力学数据。
为什么要打印 PEEK
聚醚醚酮是高温工程热塑性塑料。未填充 PEEK 在约 250 °C 连续温度下仍保持有效刚度,耐多数溶剂和燃料,且具有射线可透性,不会在 X 射线或 CT 上产生伪影。它对金属的磨损率低,生物相容性尚可。正因如此,它出现在牙科与口腔器械、可灭菌工装夹具以及金属过重或射线衰减过大的飞机支架中。
问题在于 PEEK 价格高,且难以加工成薄壁、有机形状。打印可以构建点阵、空心壳体或患者专属轮廓,无需支付五轴装夹费用,也不必把半块毛坯变成切屑。
标准 FDM 或 FFF 打印机无法处理它。PEEK 需要 360–450 °C 的喷嘴温度和高于 150 °C 的腔体,理想为 200 °C 以上。低于此温度,熔道冷却过快,层间未熔合,零件在载荷下沿 Z 轴分层。
- 1高温下高刚度在高压釜和灭菌循环中保持形状。
- 2耐化学性耐受燃料、油品和常见清洗剂。
- 3射线可透性CT 或 X 射线扫描中无金属伪影。
- 4磨损与摩擦可作为对钢的轴承或滑动表面。
选择复合材料:碳纤、玻纤或矿物填料
在 3D 打印 PEEK 复合材料零件中,填料起主要作用。碳纤维提高拉伸模量并降低热膨胀,这对薄壁和长零件很重要,否则会翘曲。短切 CF 还改善高温抗蠕变性。它不会让零件各方向都更强,因为纤维沿挤出路径排列,层间结合仍是薄弱面。
玻纤比碳纤便宜,表面质量更好,但增加重量并降低耐磨性能。矿物和硫酸钡填料用于需要更低热膨胀、更光滑且尺寸更稳定的熔道,常用于牙科框架;含钡时也用作射线阻射标记。
实用规则:刚度关键的支架和壳体选碳纤填充,成本敏感的盖板和治具选玻纤填充,温度波动下尺寸稳定性优先于峰值强度时选矿物填充。若零件跨层承载,任何填料都无法弥补薄弱的 Z 向结合。应改变打印方向或改为机加工。
- 1碳纤维更高模量、更低 CTE、更好抗蠕变;表面较粗糙。
- 2玻璃纤维成本更低、表面更光滑、耐磨性较差。
- 3矿物 / BaSO4尺寸稳定,可选射线阻射用于成像零件。
填料选择速览
先以此作初筛,再按自己的打印方向做试样测试确认。
| 填料 | 适用场景 | 取舍 | 打印要点 |
|---|---|---|---|
| 未填充 PEEK | 滑动表面、密封件、纯化学工况 | 刚度较低、蠕变较高 | 最易打印,仍需热腔体 |
| 短切碳纤维 | 刚性支架、壳体、薄壁 | 表面较粗糙,对喷嘴有磨损 | 使纤维沿主载荷路径排列 |
| 短切玻璃纤维 | 盖板、治具、成本敏感零件 | 较重、耐磨性较低 | 调好流量可获得良好表面 |
| 矿物 / BaSO4 | 尺寸稳定性、成像标记 | 拉伸强度较低 | 低翘曲,平面零件公差紧 |
| CF + PEEK 共混 | 高温结构原型 | 材料成本最高 | 干燥线材,耐磨喷嘴 |
打印 PEEK 复合材料的局限
各向异性是第一限制。打印熔道沿路径结合强,与下层结合弱。Z 向拉伸强度可能仅为面内值的一小部分。任何跨层受拉或承受剥离应力的零件,都会比数据表预期更早失效。应旋转零件使层片垂直于主载荷,或接受更低的许用应力。
孔隙是第二限制。熔道之间和层间空隙降低疲劳寿命,并可能滞留清洗液。对医疗或食品接触用途,这很重要。热等静压和退火可减少孔隙,但不能完全闭合。
公差是第三限制。打印态 PEEK 复合材料通常只能保证零点几毫米,而非 ±0.005 mm。收缩率随填料、熔道宽度和腔体温度变化。若内孔、密封槽或配合面需要紧配合,应打印留量再切削。我们在与实体毛坯相同的五轴加工中心上加工打印 PEEK 零件,关键特征保持 ±0.005 mm,密封表面 Ra 0.8–1.6 μm。
表面质量是第四限制。打印态壁面层纹为 Ra 6–15 μm。若零件需要光滑滑动表面或可灭菌、可清洁表面,应从开始就规划精加工工序。
- 1Z 向薄弱设计时避免层片承受剥离或直接拉伸。
- 2内部空隙影响疲劳和可清洁性;退火可减少。
- 3打印态公差宽松打印后对关键配合进行机加工。
打印加机加工:混合路线
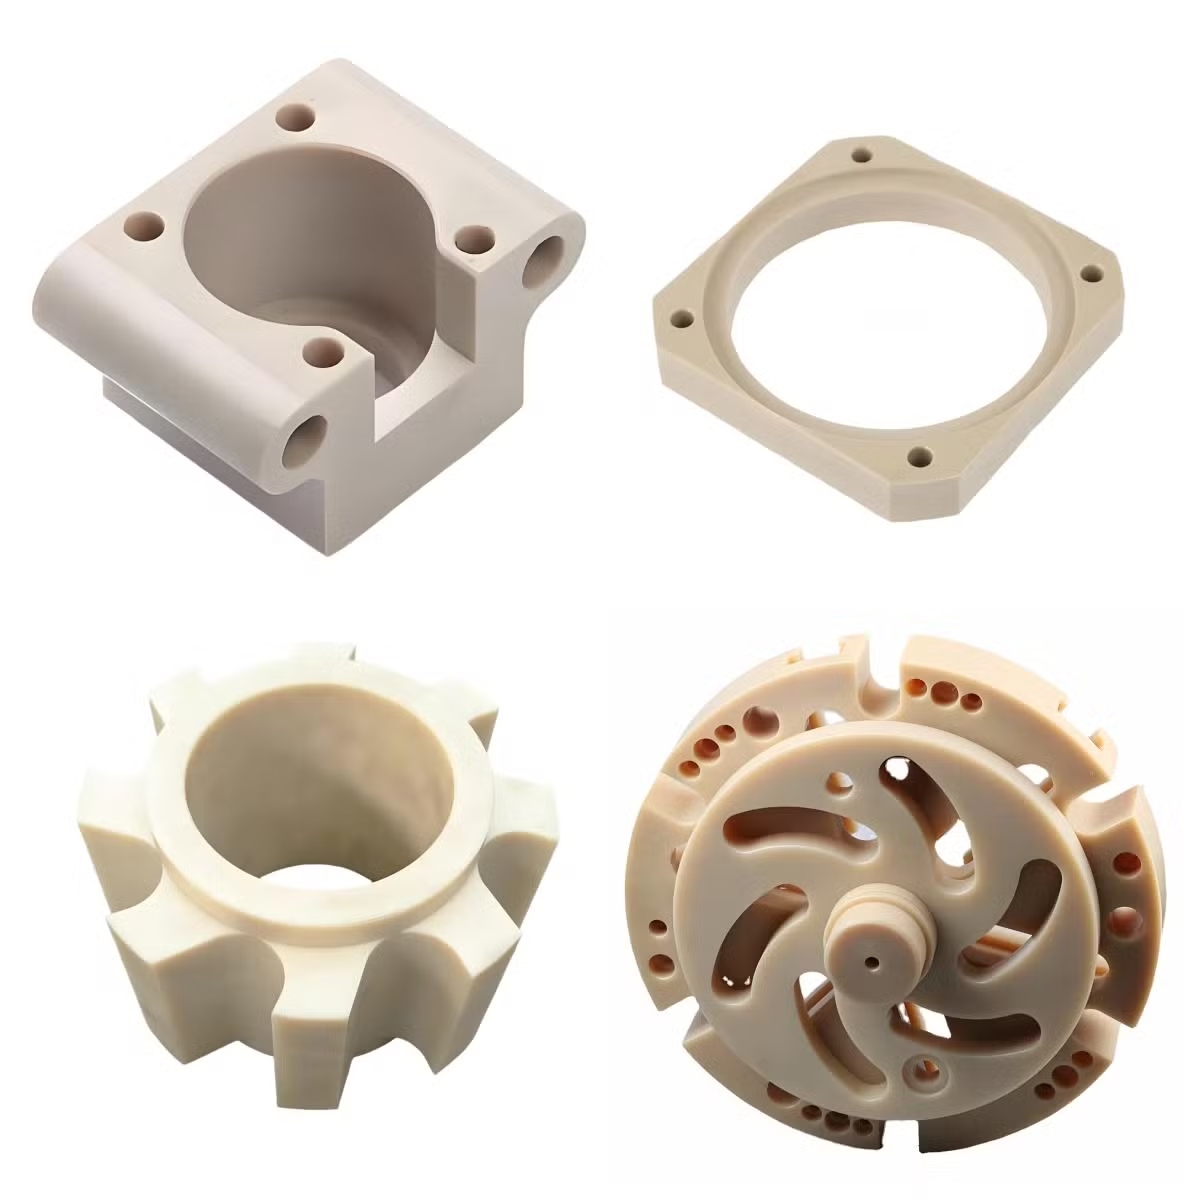
在实际装配中使用 3D 打印 PEEK 复合材料零件最可靠的方式是近净成形打印并机加工接口。打印有机轮廓、点阵和内部通道,然后端铣配合面、铰内孔并切螺纹。这样既保留打印的材料节省,又获得 CNC 的公差。
PEEK 加工起来像硬质磨蚀性塑料。用锋利刀具、大前角,并用气冷或液冷带走热量。碳填充牌号磨损刀具快,所以我们把它当复合材料而非普通聚合物对待,按计划更换刀片。
对于小批量、高价值零件,反向路线同样可行:用 PEEK 棒料加工主体,只打印复杂嵌件或透射线盖板。两条路线都从同一 CAD 文件报价,因此在决定前就能看到成本差异。
- 1打印自由曲面轮廓、点阵和内部流道保持打印状态。
- 2加工配合面内孔、螺纹和密封面加工到 ±0.005 mm。
- 3一次报价,两条路线尽早比较打印加加工与全 CNC 加工的成本。
为什么口腔医学推动了 PEEK 复合材料打印
牙科是 3D 打印 PEEK 复合材料接受最严苛检验的领域。定制种植体、支架或手术导板必须贴合单个患者,经受蒸汽灭菌,在随访成像中保持透射线,并避免与其他修复体相邻时产生金属味或电偶效应。PEEK 能覆盖钛和氧化锆做不到的这些点。
打印 PEEK 还允许梯度结构。致密外表层提供强度,多孔或点阵芯部可促进组织长入并降低刚度以更好匹配骨组织。这用铣削难以实现,打印则很直接。
限制与其他领域相同。134 °C 灭菌循环接近未填充 PEEK 能良好承受的上限;碳填充牌号耐受更好。任何需要就位在预备牙上的打印牙科零件,其配合面必须加工而非打印,否则配合会漂移。我们在 ISO 13485:2016 过程控制下制造这些零件,并在发货前检验。
工程师报价前常问的问题
3D 打印 PEEK 复合材料零件能替代机加工 PEEK 零件吗?
只在合适的载荷工况下可以。如果零件主要承受面内载荷、公差宽松且不需要密封面,打印 PEEK 复合材料可行并节省材料。
如果有内孔、密封槽、螺纹或紧密配合面,就要计划先打印后加工。打印态公差和表面质量无法满足这些特征。
打印 PEEK 复合材料能达到什么公差和表面质量?
打印态视几何形状和填料不同,预期在零点几毫米。这是工艺的典型水平,不是车间能力限制。
对打印后加工的特征,我们保持 ±0.005 mm,密封面 Ra 0.8–1.6 μm。
碳纤维能让零件各方向都更强吗?
不能。短纤维沿挤出路径排列,因此面内刚度上升,而层间结合仍是薄弱点。
层间强度仍远低于面内值。摆放打印方向时,要让主载荷不把层拉开。
如何减少 PEEK 复合材料打印中的孔隙和翘曲?
150 °C 以上的加热腔体、干燥线材和稳定的挤出料条可防止零件冷却过快。这同时控制翘曲和孔隙含量。
打印后退火可释放残余应力并减少孔隙。它不能消除孔隙,因此疲劳关键零件仍需安全裕度。
哪种 PEEK 复合材料适合牙科或口腔器械?
未填充 PEEK 用于滑动接触和一般生物相容性。碳填充牌号用于刚度和灭菌耐久性比表面光滑度更重要的场合。
用于成像标记时,含钡化合物可提供射线阻射性。就位面仍需加工以保证配合。
报价 PEEK 复合材料零件需要提供什么?
发送 STEP 文件、结构件的载荷方向、需要严格公差的特征,以及零件将经历的灭菌或化学暴露条件。
我们在 12 小时内返回报价和免费 DFM 分析,并可指出打印、加工或混合路线哪条更便宜。









