
本页内容
不做临床声明,不涉及患者结果。只讲工艺选择、文件处理和公差。
增材制造在乳腺癌诊疗中的适用位置
我们接触的乳腺癌相关项目,多数是把CT或MRI扫描转成实物。这个实物通常不是植入体本身,而是补偿膜、定位辅助件、手术导板、剂量计划模体,或影像时固定组织样本的小批量工装夹具。
共同点是零件为患者专属:基于扫描数据的一次性几何形状,交期往往很短。数量为1时注塑不划算,这正是3D打印填补的空白。
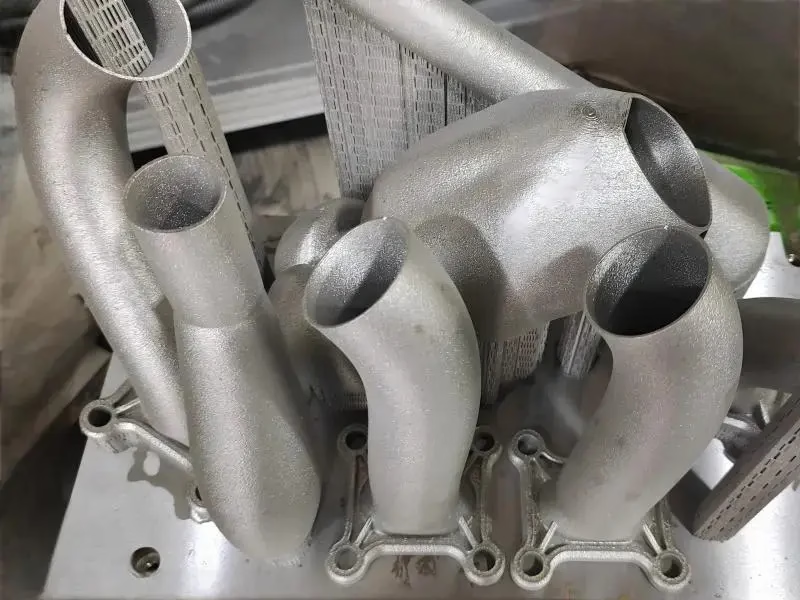
它也能处理难加工的 shapes:中空壳体、有机曲线、点阵壁和内部通道可一次打印成型。CNC铣削则需要多次装夹,且曲面壳体内侧仍受刀具可达性限制。
从扫描数据到可打印实体
起点是DICOM序列。需要有人分割感兴趣区域,并导出STL或STEP文件。这一步最容易拖慢项目。扫描有噪声,适用于骨骼的阈值在软组织上可能失效。打印前通常要在分割软件里手工清理。
拿到网格后,我们检查水密性、壁厚和最小特征尺寸。0.4 mm喷嘴打不了0.2 mm壁厚。若设计要求1 mm壳体,我们会提前说明,而不是打出一个用两次就坏的零件。
上传时请把原始DICOM和STL一起提供。能看到源数据,我们就能判断薄壁是真实解剖特征还是分割伪影,省去一轮返工。
需要保证公差的零件,我们优先用STEP而非STL。网格是分面近似,STEP文件携带真实曲面,后续若生产路线变化,还能用同一几何形状进行机加工。
材料选择及各自适用场景
材料选择取决于零件是否接触患者、是否需灭菌,还是只放在计划室。接触皮肤的补偿膜需要生物相容性树脂和可清洁表面;放在架上的模体则不需要。
刚性导板和夹具常用SLS的PA12:韧性好、螺纹保持力强、耐反复操作。透明件如用于检查贴合度的壳体,可用透明光敏树脂,但时间久了会发黄变脆。
零件需高压蒸汽灭菌或承载时,塑料可能不合适。这时我们常改用PEEK或金属。这属于机加工而非打印。几何允许时,我们将PEEK、316L、17-4PH和钛TC4加工到±0.005 mm。
低摩擦或耐化学腐蚀的夹具,POM和HDPE易加工且成本低于PEEK。它们不耐受高循环次数的高压灭菌,请先确认清洁流程。
- 1PA12(SLS)通用型导板和夹具材料,韧性好。
- 2透明光敏树脂适合贴合检查;紫外线和热作用下会老化。
- 3PEEK / 316L / TC4需灭菌或承载时采用机加工。
- 4POM / HDPE低成本机加工夹具;需确认清洁方式。
按零件匹配工艺
针对我们最常见零件的快速指引。
| 零件 | 典型工艺 | 原因 |
|---|---|---|
| 补偿膜 / 接触皮肤壳体 | SLS或SLA打印 | 一次性曲面、轻量、无需模具 |
| 手术或活检导板 | SLA打印,再做贴合检查 | 精细特征、交期短 |
| 剂量模体 | SLS打印或CNC | 几何可简单;密度是关键 |
| 可灭菌金属嵌件 | 五轴 CNC 加工 | 高压灭菌循环、承载、±0.005 mm |
| 小批量操作夹具 | CNC或打印,取决于数量 | 20件以下打印;以上机加工 |
3D打印不适用的情况
打印在三方面吃亏:公差、表面质量和材料密度。打印件状态好时约±0.1 mm,且层纹可见,除非后处理。图纸要求±0.02 mm时,可先打印再加工关键面,或整体机加工。
中空壳体有风险。模型上看似实心的打印壁,实物可能多孔。壳体需保真空或盛液体时,批量前先对样品做压力测试。
各向异性也要注意。FDM零件沿层方向强度较低。单轴夹紧的导板可能沿层线开裂。调整摆放方向使载荷在平面内,或改用更均匀的SLS。
最后是法规路径。接触患者的打印件在多数市场属于器械法规范围,打印不改变这一点。需要材料可追溯性文件和检测报告,请在报价阶段说明,不要等首件之后。
项目在我们车间的流程
上传STL或STEP及源扫描。12小时内免费返回报价和DFM分析。分析会标出薄壁、无支撑悬垂和无法成型的特征。
设计确认后24小时内投产。简单打印件3–5天发货。小批量金属机加工件在材料有库存时同样周期。
每个零件出厂前都做原材料检查、过程监控和终检。我们持有ISO 9001:2015、ISO 13485:2016、IATF 16949:2016和ISO 27001:2022。检测报告可按需提供;如需,发送扫描数据前可签NDA。
无最小起订量。一个原型或 10,000 件批量均可。报价不因批量小而改变。
常见问题
能否直接从 DICOM 文件打印?
不能。DICOM 是一叠灰度切片,不是曲面。必须先由人分割解剖结构,再导出网格或实体模型。
如果只有 DICOM,我们可以指出清理步骤,但分割本身属于临床工作,需由你方完成。
应该发送什么文件格式?
打印件用 STL。若零件可能机加工或需要真实曲面,用 STEP。
无论哪种格式,请一并发送原始扫描数据。这有助于我们区分真实解剖结构与分割噪声。
软组织模型用哪种打印工艺?
耐用操作模型用 SLS 打印 PA12。需要展示内部结构时,用透明或柔性树脂做 SLA。
材料选择取决于用途。每天反复拿取的模型不应使用脆性光敏树脂。
何时 CNC 加工优于打印?
公差紧于约 ±0.1 mm、零件需蒸汽灭菌或承受载荷时。
机加工可达 ±0.005 mm,可加工 PEEK、316L、17-4PH 和 TC4。打印件达不到这个水平。
患者扫描数据如何保密?
上传通道安全且保密。发送前可先签 NDA。
我们持有 ISO 27001:2022 信息安全管理体系认证。
你们能打印的最小特征是多少?
取决于工艺。SLS 最小壁厚按 0.8 mm 规划。SLA 可做到 0.4 mm。
更薄需另行讨论。我们更愿意在 DFM 报告中指出问题,而不是打印出不合格零件。









