
复制项目对打印机到底有什么要求
复制品看的是形状、表面和重量,不是打印机的宣传单。
从扫描数据到可打印网格
每个复制品都从数据开始。结构光或激光扫描仪把表面采集为点云,软件再把重叠的扫描道次对齐成一个网格。此时模型很密,且常有噪声。扫描仪够不到的地方会出现孔洞,细小特征有时会粘连在一起。
修复比分辨率更重要。如果网格存在法线翻转或自相交面,30 μm 的扫描精度也意义不大。切片软件要么拒绝文件,要么生成会撕裂的刀路。我们补孔、重建壁厚,只对扫描中有噪声的区域做平滑。刀痕或崩边这类细节会保留。
输出格式取决于工艺。树脂和线材打印机接受 STL 或 3MF。通过粘结剂喷射或 DMLS 路线的金属打印通常要求水密实体,壁厚大于 0.8 mm。把原始扫描件和原物的关键尺寸发给我们,我们会告诉你打印前需要改什么。
- 1水密实体金属打印及后续任何制模步骤都需要。
- 2网格密度三角形保持均匀;密度不均会在平滑后出现可见台阶。
- 3比例基准按实测尺寸确定比例,不要用扫描仪默认值。
选择工艺:树脂、线材还是金属
树脂打印细节最细。0.05 mm 层高能还原线材无法保持的刻线和细浮雕。代价是脆和怕紫外线。小型装饰件的树脂复制品摆在展柜里看着对,但经不起学生团体反复触摸。
线材打印更便宜也更结实。FDM 零件比多数树脂更耐摔、耐反复触摸。0.1–0.2 mm 的层纹可见,曲面需要打磨和底漆。复制品要上手触摸、户外安装,或作为真品旁的可触摸副本时用它。
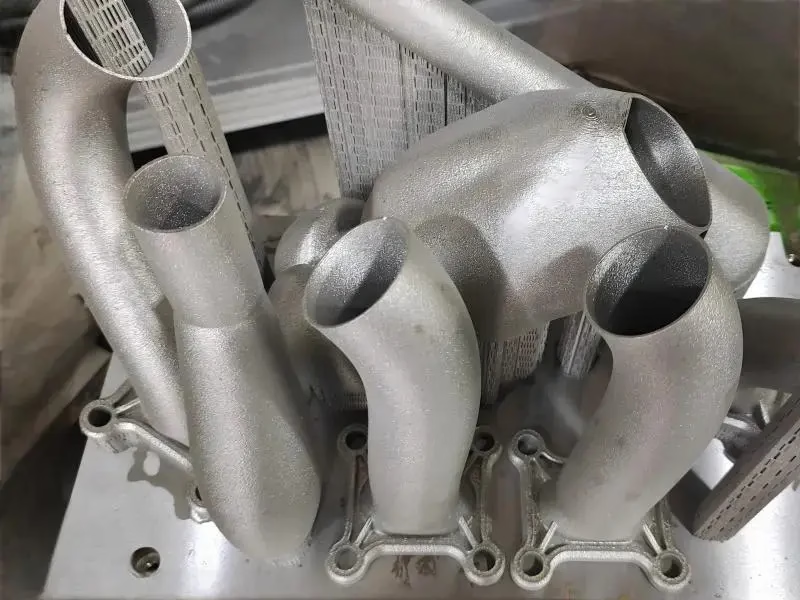
金属打印适合必须匹配重量或触感的复制品。粘结剂喷射和激光粉末床熔融能在不锈钢、青铜或铝上还原细表面细节。成本和交期明显上升,内部通道或倒扣可能需要手工去除支撑。只有重量或耐久性是任务要求的一部分时才选金属。
- 1树脂细节最好,韧性最低;适合玻璃后的展示副本。
- 2线材最结实也最便宜;需要后处理掩盖层纹。
- 3金属匹配重量和触感;成本最高,交期最长。
复制工作的工艺对比
以下数字是我们车间的典型值,不是每种几何形状的保证。
| 工艺 | 典型层厚 | 细节下限 | 适用场景 |
|---|---|---|---|
| 树脂(SLA/DLP) | 0.05 mm | 0.1 mm 特征 | 细浮雕、小饰件 |
| 线材(FDM) | 0.1–0.2 mm | 0.4 mm 特征 | 可触摸副本、大外壳 |
| 粘结剂喷射金属 | 0.08 mm | 0.3 mm 特征 | 重量匹配的金属复制品 |
| 激光粉末床 | 0.03 mm | 0.2 mm 特征 | 细金属细节、薄壁 |
| 实体 CNC 加工 | 不适用 | 0.05 mm 特征 | 单件金属母模 |
误差实际来自哪里
打印机不是主要误差源。扫描、网格修复和后处理通常比机器带来更大偏差。如果对齐松散,由四道次配准的扫描在 200 mm 物体上可能漂移 0.1 mm。这种漂移表现为翘曲,靠调紧打印机修不好。
层高控制垂直分辨率,不控制整体精度。校准不良的机器上 0.05 mm 层高仍会产生 0.3 mm 误差。我们用标准件校准每台打印机并记录偏移。金属零件在关键配合特征上机加工后保持 ±0.005 mm,远超多数复制工作的需要。
金属和部分树脂要注意收缩。粘结剂喷射不锈钢在烧结时收缩约 15–20%,所以模型打印前要放大。树脂按几何形状和固化程度收缩 0.5–2%。如果复制品必须装入现有底座或展柜,告诉我们配合尺寸,我们会在切片前补偿。
- 1扫描配准对齐松散是可见翘曲最常见的来源。
- 2热收缩金属烧结和树脂固化都会把零件向内拉。
- 3后处理余量需要打磨或抛光的表面留 0.2–0.5 mm。
表面处理与配色
打印出的复制品很少一下机就好看。树脂要移除支撑并打磨接触点。线材需要填充底漆,并用 400–800 目湿磨。金属件可能要先喷砂整平表面,再做做旧处理。
配色是单独一步。不透明复制品用调色树脂或按实物样品配的漆。金属质感可以电镀、阳极氧化或做化学做旧。激光打标处理细铭文,最小字高 1.5 mm。更小的字在曲面上读不清晰。
重量常被忽略。空心树脂件拿在手里感觉不对。加内部加强筋或用高密度材料填充空腔,能让重量更接近原件。如果复制品要和真品并排对比,观众最先注意到的就是重量和重心。
- 1打磨与底漆去除层纹,给漆提供附着表面。
- 2金属电镀在树脂或打印金属上镀镍、银或金。
- 3激光打标铭文清晰可读的最小字符高度为 1.5 mm。
复制件可用的材料
| 材料 | 工艺 | 备注 |
|---|---|---|
| 标准树脂 | SLA/DLP | 细节精细,脆性大,需做抗 UV 涂层 |
| 韧性树脂 | SLA/DLP | 抗冲击性更好,细节略软 |
| PLA / PETG | FDM | 成本低,层纹可见,易打磨 |
| ABS / PC | FDM | 韧性更好,耐温更高 |
| 316L 不锈钢 | 粘结剂喷射 / DMLS | 耐腐蚀,适合户外展示 |
| 青铜 | 粘结剂喷射 | 做旧后接近历史金属外观 |
| 铝 6061 | 实心料 CNC 加工 | 用于单件母模和安装座 |
常见问题
可以用照片代替扫描吗?
摄影测量可从一组重叠照片构建网格,但精度低于结构光扫描。细刻线等表面细节通常会模糊。
如果客户接受较宽的公差,我们可以用摄影测量数据打印。凡是需要与安装座配合或匹配实测尺寸的,正规扫描是更好的起点。
复制件尺寸能多接近原件?
打印件本身可以紧密贴合网格,但总偏差取决于扫描质量、网格修复和后处理。扫描良好的物体,整体尺寸误差通常在 0.1–0.3 mm 以内。
关键配合特征可在打印后加工,达到 ±0.005 mm,以满足与现有工装夹具配合。
接受哪些文件格式?
STL、3MF、OBJ 和 STEP 均可处理。PLY 或 E57 点云可作为起点,但切片前我们会先转换为网格。
如有原始 CAD,请发 STEP。可完全免去网格修复,刀路也最干净。
复制件可供观众触摸吗?
可以,选对工艺即可。ABS 或 PC 的 FDM,或韧性树脂,能承受经常触摸。标准树脂在薄边处会崩缺。
用于触摸复制件,我们通常推荐 FDM 加耐用表面处理,若重量重要则用金属打印。请告知触摸频率和人群。
博物馆和档案项目会签保密协议吗?
会。上传文件安全保密,可在共享任何文件前签署保密协议,涵盖扫描数据、CAD 和物体图像。
未经书面许可,我们不公开客户名称或项目细节。
小批量复制件的交期是多久?
报价和可制造性设计(DFM)反馈在 12 小时内返回。批准后 24 小时内可投产,多数工艺 3–5 天发货。
金属打印和手工后处理会增加时间。我们会在报价中给出实际排期,不玩营销数字。









